Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vysokovýkonné sťahovacie kolíky kompatibilné s EROWA pre spoľahlivé upínanie CNC nástrojov
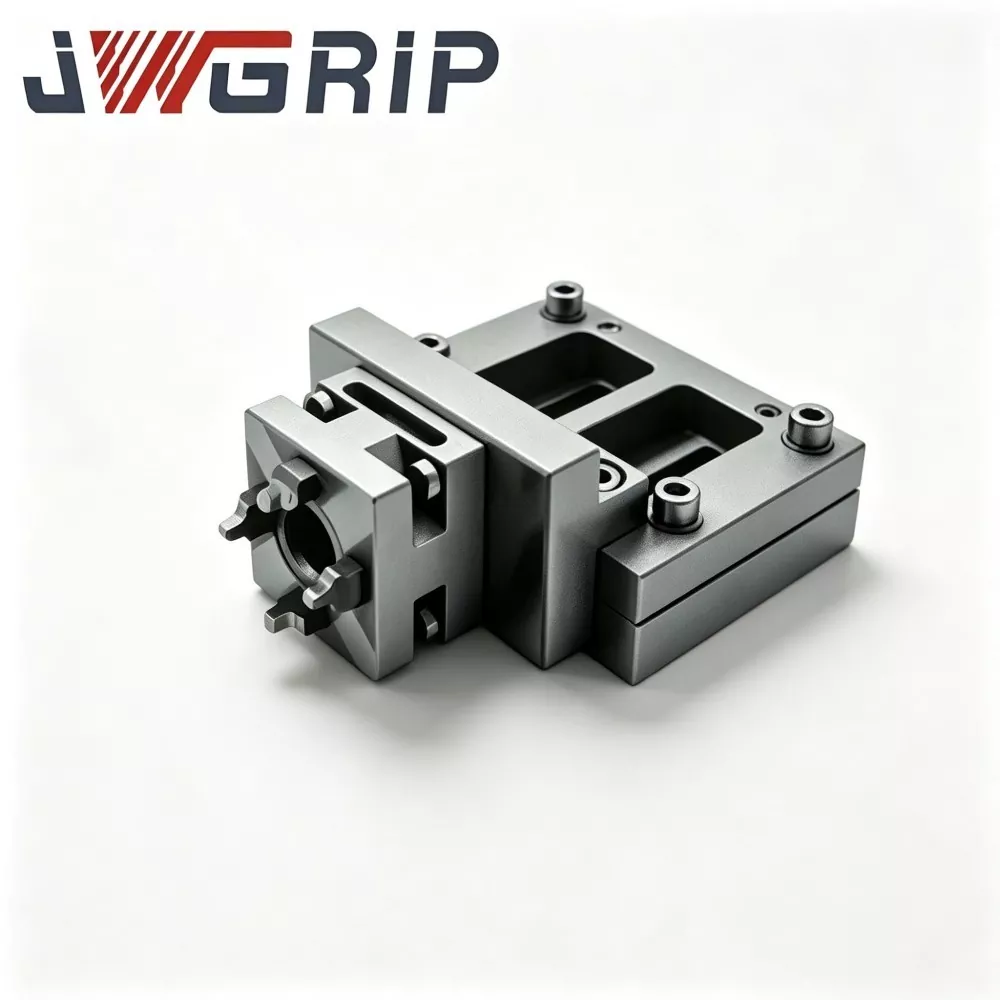
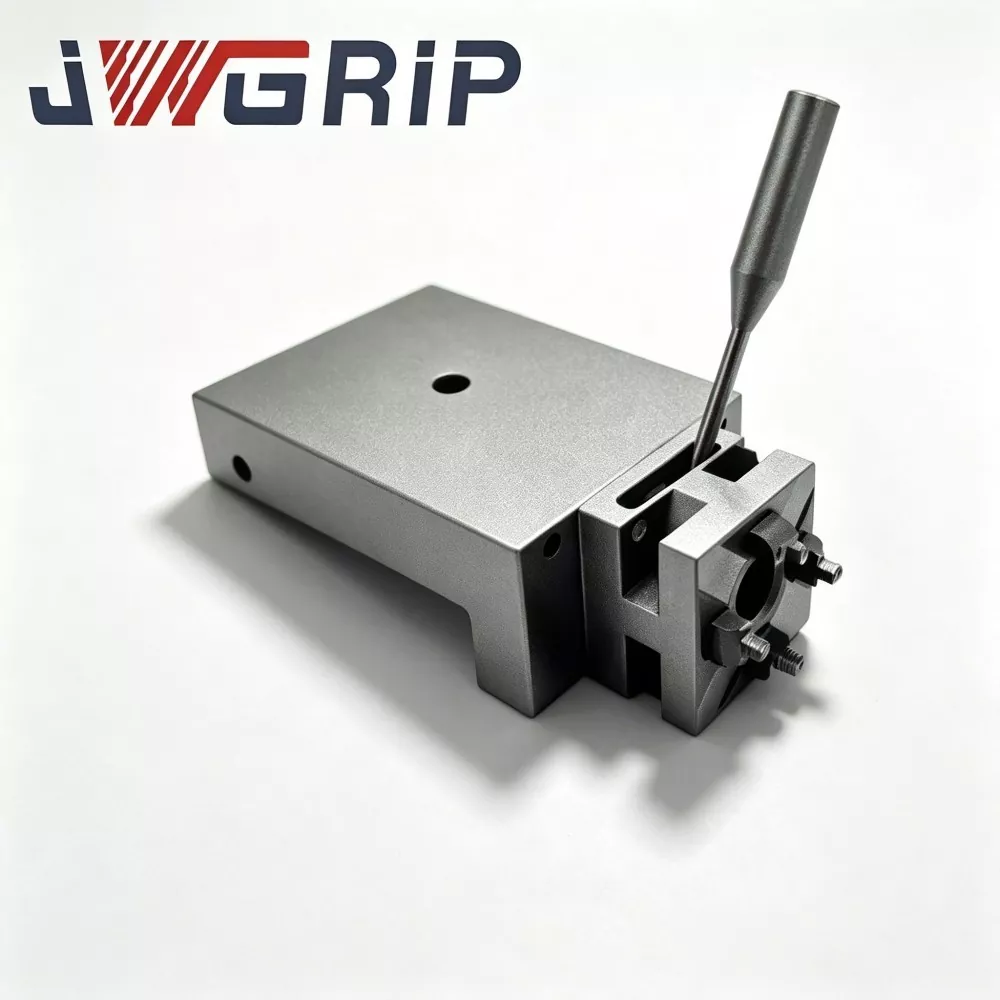
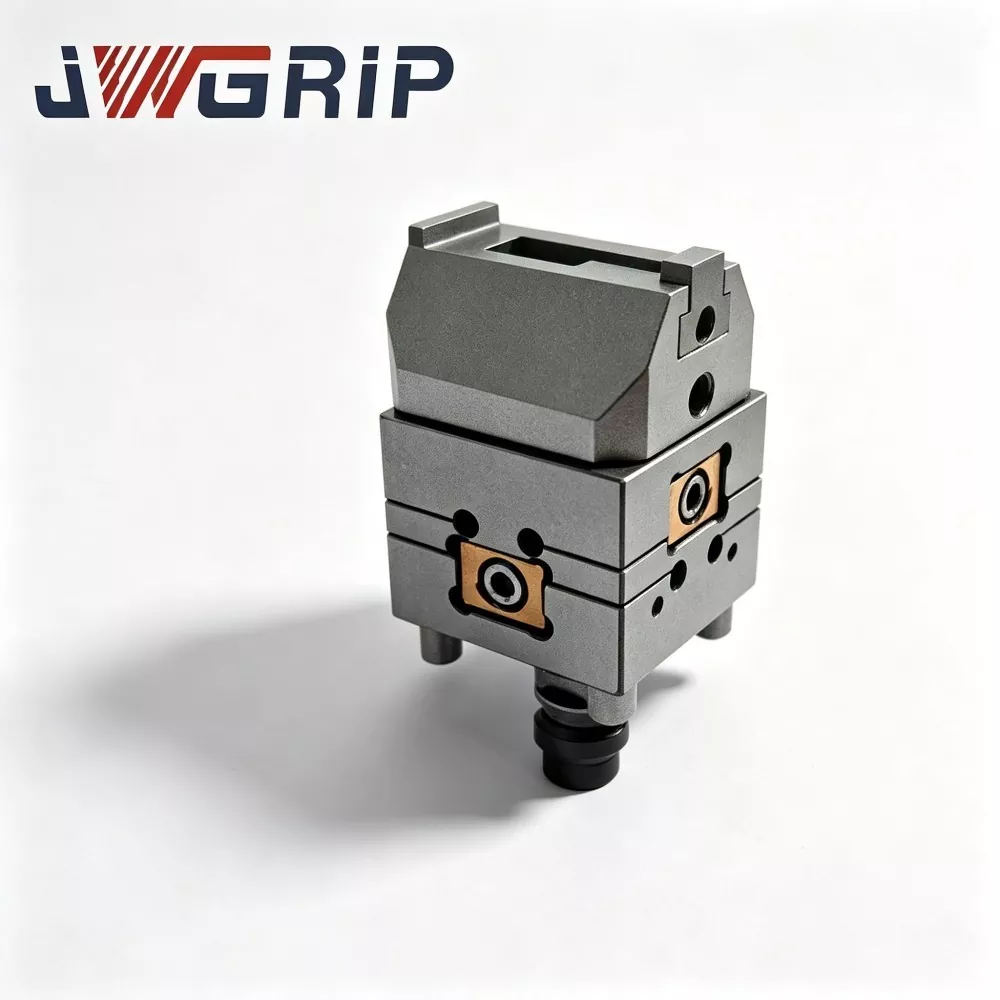
Ako výrobca presných komponentov rozhrania EROWA Compatible Pull Studs,JWGRIPdokončuje simuláciu opotrebenia v celom cykle a sériovú výrobu pre štandardné polohovacie kolíky, varianty s automatickou funkciou a spojovacie kolíky s možnosťou rotačného posunu. Tieto vymeniteľné komponenty pomáhajú zariadeniam na výrobu foriem rozširovať skupiny nástrojov EDM pri zachovaní existujúcich držiakov elektród a upínacích paliet. Spárované sEROWA kompatibilné EDM skľučovadláa EROWA kompatibilné elektródové skľučovadlá, vytvárajú krížové polohovacie reťazce pre konzistentný prenos údajov medzi frézovacími, hĺbkovými EDM a meracími stanicami. Geometria kužeľa, rozmer závitu a parametre tesniacej drážky sú prísne kontrolované pre každú výrobnú dávku.
Kontinuita medzistaničného referenčného bodu
Mnohé dielne na výrobu foriem prevádzkujú výrobné toky so zmiešaným procesom: frézovanie elektród na obrábacích centrách, erózia iskrou EDM hĺbením, offline prednastavené meranie a manuálna kontrola. Každá zmena procesu si vyžaduje opakovanú výmenu príslušenstva. Ak sa parametre rozhrania ťahacieho svorníka medzi rôznymi časťami hardvéru čo i len mierne líšia, pri prechode elektród z jednej stanice do druhej sa nahromadí posun vzťažného bodu.
Veľký počet dielní investuje značné prostriedky do vysoko presných skľučovadiel a držiakov, no prehliadajú, že tieto malé časti rozhrania definujú základnú kontinuitu v rámci celého procesného reťazca. Vizuálne podobné kolíky môžu stále spôsobovať nesúlad na úrovni mikrónov počas skutočného upínania, čo postupne znižuje presnosť polohovania elektródy pri komplexnom obrábaní dutín.
Mnoho obstarávacích tímov zaobchádza s týmito lokalizačnými komponentmi ako s lacným spotrebným materiálom a získavajú náhodné náhradné diely od viacerých predajcov. Čepy so zmiešaným zdrojom vytvárajú skryté riziká pre slučky nástrojov na viacerých staniciach.
Aké riziká vznikajú pri zmiešaní neidentických častí rozhrania v rámci jedného fondu nástrojov na výrobu foriem? Malé rozdiely v uhle kužeľa, hĺbke drážky tesniaceho krúžku alebo výške ramena sa zlomia na celej ploche. Každá výmena generuje malý nemeraný posun, ktorý sa hromadí a vytvára chyby zarovnania elektród na hotových dutinách formy.
Hlavné funkčné varianty
EROWA kompatibilný štandardný vyťahovací kolík: Navrhnutý na ručnú montáž prípravku a montáž držiaka elektródy. Tento univerzálny variant je vhodný pre väčšinu bežných ručných skľučovadiel a elektródových základov. Funguje spoľahlivo pri častých cykloch manuálnej výmeny pri spracovaní prototypových foriem a pri príprave elektród v malých dávkach.
EROWA kompatibilný automatický ťahací čap: Postavený s upravenými štrukturálnymi profilmi na prispôsobenie sa automatickému záberu chápadla. Podporuje bezobslužnú výmenu elektród vo vnútri robotických EDM buniek, čím eliminuje manuálne operácie twist-lock. Tento variant vyhovuje výrobe foriem bez osvetlenia s úlohami nepretržitého prepínania elektród.
EROWA kompatibilný automatický rotačný ťahací čap: Zahŕňa vnútornú ofsetovo rotačnú štruktúru. Umožňuje obmedzené nastavenie uhla po uzamknutí, čo pomáha doladiť orientáciu elektródy bez odpojenia celej zostavy držiaka od skľučovadla. Prináša extra flexibilitu pre viacdutinové nastavenie elektród formy.
Praktické pravidlá montáže a aplikácie
Inštalačná hĺbka zaskrutkovania priamo ovplyvňuje konečný výkon uchytenia. Operátori musia kontrolovať hĺbku zaskrutkovania, aby rameno svorníka zostalo v rovine so základňou držiaka elektródy. Nadmerná hĺbka zaskrutkovania naruší štruktúru vnútorných závitov, zatiaľ čo nedostatočná hĺbka zanechá plávajúcu vôľu, ktorá generuje polohový posun v dôsledku iskrových eróznych vibrácií.
Údržba tesniaceho krúžku si zasluhuje stálu pozornosť, najmä v prostredí EDM závaží zaplavených dielektrickou kvapalinou a grafitovým prachom. Opotrebované alebo nesprávne umiestnené tesniace krúžky umožňujú vodivému kalu preniknúť cez kužeľové spojovacie zóny. Nahromadené nečistoty poškriabajú presné kužeľové povrchy a zhoršia opakované polohovanie. Vymeňte tesniace príslušenstvo spolu počas pravidelnej generálnej opravy komponentov namiesto opakovaného opakovaného používania starých gumových dielov.
Vizuálny vzhľad nemôže slúžiť ako jediný hodnotiaci štandard. Dva čapy môžu vyzerať takmer identicky, ale po inštalácii na vysoko presné skľučovadlá sa objavia jemné rozdiely v uhle skosenia alebo výške ramien. V rámci zjednotených nástrojov by sa malo zabrániť náhodnému nahrádzaniu medzi značkami.
Systémové prispôsobenie hardvéru
Pri montáži spolu s EROWA kompatibilnými EDM skľučovadlami musí obrys skosenia čapu a rozmer ramena plne zodpovedať vnútornej geometrii dutiny skľučovadla. Neprispôsobený obrys vytvára čiastočný bodový kontakt, koncentruje lokálne napätie a urýchľuje vzájomné opotrebenie na vnútorných plochách skľučovadla a kužeľových častiach svorníka. Konzistentné špecifikácie rozhrania zabraňujú postupnému posunu nulového bodu pri opakovaných cykloch výmeny elektród.
Pri spolupráci s EROWA kompatibilnými skľučovadlami elektród tieto kolíky premenia bežné držiaky elektród na vymeniteľné moduly. Operátori môžu dokončiť prednastavenie elektród a meranie offline a potom preniesť kompletné zostavy elektród medzi frézovacím zariadením, EDM strojmi a CMM stanicami bez opakovaného opätovného indikovania práce. Zjednotené štandardy svorníkov skracujú celkový čas výroby foriem pre viacelektródové projekty.
Dielne, ktoré udržiavajú veľké knižnice držiakov elektród, by mali zaviesť jasné označenie dielov. Označte typ kolíka a informácie o kľúčovej špecifikácii na každej zodpovedajúcej základni držiaka elektródy. Jasné označovanie znižuje riziko nesprávnej inštalácie človekom počas rušných operácií pri výmene zmien v lisovniach.
Kontrola kvality materiálu a výroby
JWGRIP vyrába tieto kompatibilné polohovacie kolíky z vysoko legovanej antikoróznej ocele. Kritické kužeľové kontaktné zóny sú kalené nauhličovaním, po ktorom nasleduje viacstupňové ultra presné brúsenie. Závitové sekcie využívajú závitovanie s vysokou toleranciou, aby sa zabezpečila zameniteľnosť medzi rôznymi výrobnými šaržami. Každý hotový komponent pred odoslaním prechádza skenovaním kužeľového profilu, kontrolou rozmerov závitu a simulovaným cyklickým upínaním. Pre projekty prispôsobené špeciálnym starším nástrojom sú k dispozícii prispôsobené výšky ramien, špeciálne veľkosti závitov a upravené rozmery tesniacich drážok.
Logika posudzovania výmeny komponentov
Tieto malé komponenty rozhrania odolávajú opakovanej sile predpätia, korózii dielektrickej kvapaliny a odieraniu grafitovými časticami pri každodennej prevádzke formovacej dielne. Povrchové škrabance, únava závitu a starnutie tesniaceho krúžku sa často vyvíjajú postupne bez zjavných vonkajších príznakov. Dielne musia do pravidelných pracovných postupov údržby držiakov elektród pridať pravidelnú kontrolu odberu vzoriek pre tieto kolíky. Včasná eliminácia degradovaného hardvéru rozhrania zastaví šírenie neviditeľnej základnej odchýlky v multiprocesných reťazcoch výroby foriem.
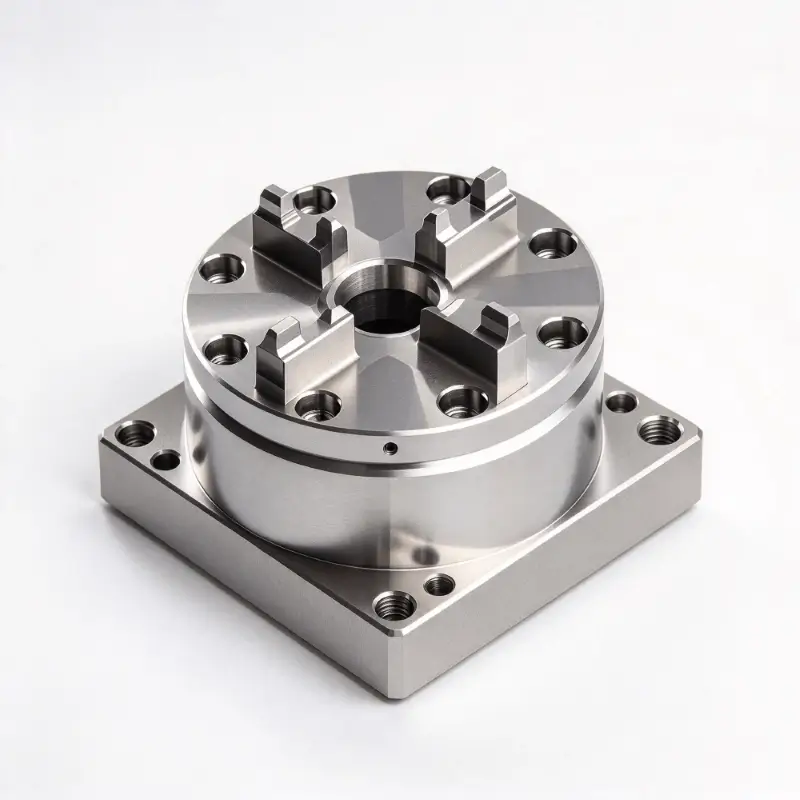

JWGRIP je profesionálny Kompatibilné sťahovacie skrutky EROWA výrobca a dodávateľ v Číne. Srdečne vás vítame vo veľkoobchode s vysoko kvalitnými výrobkami za konkurencieschopnú cenu z našej továrne.
Odporúčania noviniek