Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Vysokovýkonné ručné ťažné kolíky s nulovým bodom pre presné upínanie
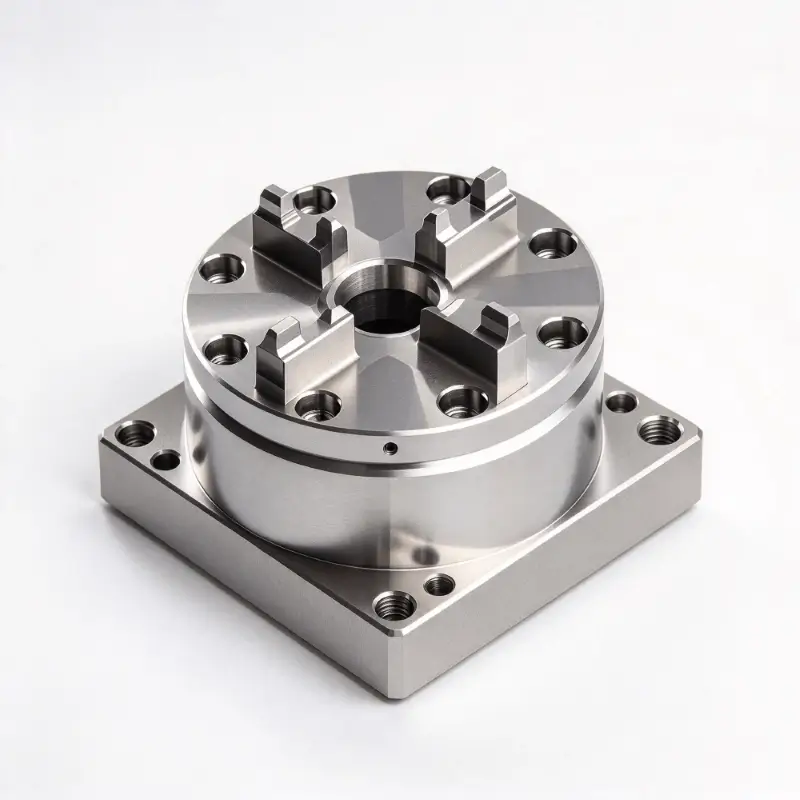
Ako priemyselný dodávateľ komponentov pre ručné ťahacie skrutky s nulovým bodom,JWGRIPdodáva štandardné polohovacie čapy, vysokozáťažové čapy a prispôsobené závitové polotovary pre dielne na modernizáciu upínacích prípravkov, integrátorov upínacích prípravkov a procesných inžinierov, ktorí majú v úmysle prijať logiku lokalizácie nulového bodu pri zachovaní existujúcich upínacích dosiek, vlastných prípravkov a domácich nástrojov. JWGRIP tiež poskytujeSéria Zero Point Clamping Chucka séria Quick Change Fixture Disc na zostavenie kompletných a spoľahlivých polohovacích reťazí pre dodatočne vybavené svietidlá starej generácie.
Renovačné riešenia a riziká kvality
V dielňach sa počas rokov obrábania hromadí veľké množstvo na mieru vyrobených prípravkov a upínacích dosiek. Väčšina z týchto domácich nástrojov poskytuje stabilný výkon pre konkrétne rodiny dielov, no chýbajú im vstavané rozhrania na pripojenie k modernému hardvéru s nulovým bodom. Mnoho výrobných tímov priamo vyraďuje tieto použiteľné aktíva pri inovácii systémov uchytenia obrobku, čo vytvára zbytočné obstarávacie náklady a plytvanie zdrojmi. Manuálne polohovacie kolíky fungujú ako jednoduchý, ale kritický prechodový hardvér a pridávajú rozhrania kompatibilné s nulovým bodom na existujúce základne upínacieho zariadenia. Namiesto prerábania celých sád upínacích dosiek od začiatku môžu továrne dokončiť modernizáciu systému inštaláciou týchto kompaktných komponentov.
Nízkokvalitné náhradné kolíky vytvárajú skryté riziká pre každodennú výrobu. Nekvalitné tepelné spracovanie a hrubé kužeľové brúsenie prinášajú nestabilný kontaktný výkon. Po opakovaných upínacích cykloch postupne dochádza k povrchovým škrabancom a deformácii závitu. Tieto jemné poškodenia nie je možné spozorovať jednoduchou vizuálnou kontrolou, ale spúšťajú pomalý posun polohy počas sériového obrábania. Operátori strávia viac času opätovným snímaním vzťažných bodov obrobku bez toho, aby si uvedomili, že opotrebované časti rozhrania sú hlavnou príčinou nekonzistentných rozmerových výsledkov.
Základný produkt
Presný ťažný čap D16 s nulovým bodom pre CNC obrábanie: Tento kompaktný variant je široko používaný na frézovanie s nízkou a strednou záťažou, malé komponenty foriem a husté rozmiestnenie upínacích prípravkov s viacerými stanicami. Jeho malý vonkajší rozmer umožňuje usporiadanie viacerých lokalizačných bodov v obmedzenom priestore dosky. Hodí sa pre väčšinu kompaktných skľučovadiel a upínacích kotúčov pre univerzálne CNC dielne.
Precision D20 Zero Point Pull Stud pre CNC prípravok: Navrhnutý so zosilnenou kužeľovou štruktúrou a väčším nosným prierezom. Táto verzia pre veľké zaťaženie si poradí s frézovaním s ťažkým materiálom, hrubými plnými polotovarmi a zostavami s veľkou celkovou hmotnosťou. Rozdeľuje upínacie napätie rovnomernejšie v podmienkach vysokého statického zaťaženia.
Poznámky k dodatočnej montáži a inštalácii
Usporiadanie montážneho otvoru priamo ovplyvňuje dlhodobý výkon svietidla. Inštalačné polohy by mali udržiavať správnu bezpečnú vzdialenosť od okrajov príslušenstva a vysoko namáhaných oblastí rezania. Nesprávna distribúcia otvorov môže spôsobiť lokálnu deformáciu základnej dosky, keď pôsobí ťahová sila, a ďalej deformovať celú referenčnú rovinu.
Kontrola krútiaceho momentu pri montáži si zaslúži neustálu pozornosť. Nadmerný uťahovací moment deformuje závity a poškodzuje presne brúsené kužeľové plochy. Nedostatočný krútiaci moment spôsobuje, že čapy sú voľne spojené so základňami upínadla, čo vedie k pomalému posunu polohy pri nepretržitých rezných vibráciách. Používatelia musia dodržiavať odporúčané parametre krútiaceho momentu, a nie spoliehať sa na osobné skúsenosti s prevádzkou.
Čistota povrchu je ďalšou požiadavkou, o ktorej nemožno vyjednávať. Drobné kovové triesky, zvyšky chladiacej kvapaliny a jemný brúsny prach prilepené na kužeľových plochách blokujú úplný kontakt medzi povrchmi. Dokonca aj mikročisté nečistoty sa priamo premenia na merateľné posunutie dátumu na hotových obrobených dieloch.
Špecifikácia použitia
Pri spárovaní so sériou upínacích skľučovadiel s nulovým bodom musia špecifikácie kužeľa čapu plne zodpovedať geometrii vnútornej dutiny cieľových skľučovadiel. Nezhodné parametre spôsobujú čiastočný bodový kontakt, koncentráciu napätia a zrýchlené opotrebovanie na kontaktných plochách skľučovadla aj čapu.
V spolupráci so sériou Quick Change Fixture Disc, tieto kolíky vdýchnu nový život starým zákazkovým prípravkom. Dodatočne vybavené staršie svietidlá možno namontovať priamo na upínacie disky. Továrne zachovávajú cenné existujúce zdroje nástrojov bez prerábania veľkých sérií úplne nových upínacích dosiek. Jednotné riadenie špecifikácií je nevyhnutné pre zmiešané fondy príslušenstva. Všetky dodatočne namontované prípravky v jednej dielni by mali prijať rovnaký štandard čapov a každý upravený prípravok potrebuje jasné fyzické označenie. Tým sa zabráni chybnej montáži spôsobenej ľudskou chybou na rušných prevádzkach.
Výrobný proces
JWGRIP vyrába tieto polohovacie kolíky zo suroviny z vysokolegovanej ocele. Kľúčové kužeľové lokalizačné povrchy sú ošetrené nauhličovaním a kalením, po ktorom nasleduje mimoriadne presné brúsenie. Závitové sekcie využívajú presné rezanie závitov s tesnou toleranciou, aby sa zaručila zameniteľnosť medzi rôznymi výrobnými šaržami. Každý hotový čap pred odoslaním prejde kontrolou kužeľového profilu, overením rozmerov závitu a testom tvrdosti. Testy kompatibility vzoriek sa vykonávajú so zodpovedajúcim hardvérom skľučovadla. Pre špeciálne projekty dodatočnej montáže sú k dispozícii čapy s vlastnou dĺžkou, tvary špeciálnych závitov a upravené kužeľové profily.
Návod na rutinnú údržbu
Tieto miniatúrne komponenty rozhrania odolávajú cyklickej sťahovacej sile, treniu a mikronárazu v každej slučke upínania a odopínania. Pravidelná údržba by mala zahŕňať vizuálnu kontrolu vzhľadu a dôkladné čistenie kužeľových plôch. Akýkoľvek kolík so silnými škrabancami, deformáciou závitu alebo zjavným opotrebovaním sa musí okamžite vymeniť. Pokračovanie vo výrobe s degradovanými kolíkmi bude neustále podkopávať celkovú presnosť údajov úplného ekosystému upínania obrobku s nulovým bodom.

- View as
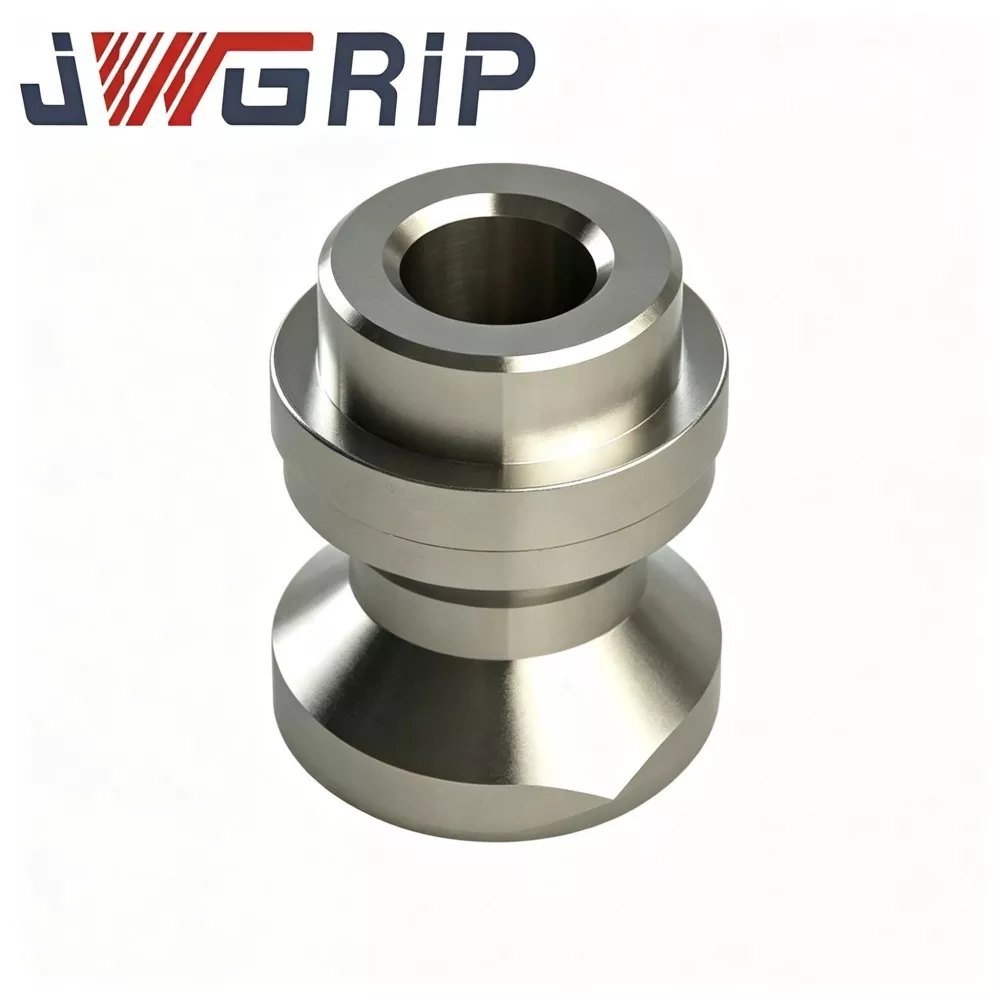
Presný ťažný čap D20 s nulovým bodom pre CNC prípravok
JWGRIP je profesionálny výrobca a dodávateľ Precision D20 Zero Point Pull Stud pre CNC prípravok v Číne, ktorý poskytuje priamy predajný servis so štandardnými modelmi, ktoré sú plne skladom, aby slúžili globálnym integrátorom prípravkov, predajniam CNC strojov a oddeleniam údržby nástrojov. Je to vysokovýkonný nosný polohovací komponent jadra špeciálne navrhnutý a prispôsobený pre upínacie systémy s nulovým bodom série D20. Integráciou štandardného polohovania, prenosu uzamykacej sily a obmedzení proti rotácii do jedinej optimalizovanej konštrukčnej jednotky sa dokonale prispôsobuje vysokorýchlostnému frézovaniu, vŕtaniu a viacosovým kompozitným procesom.
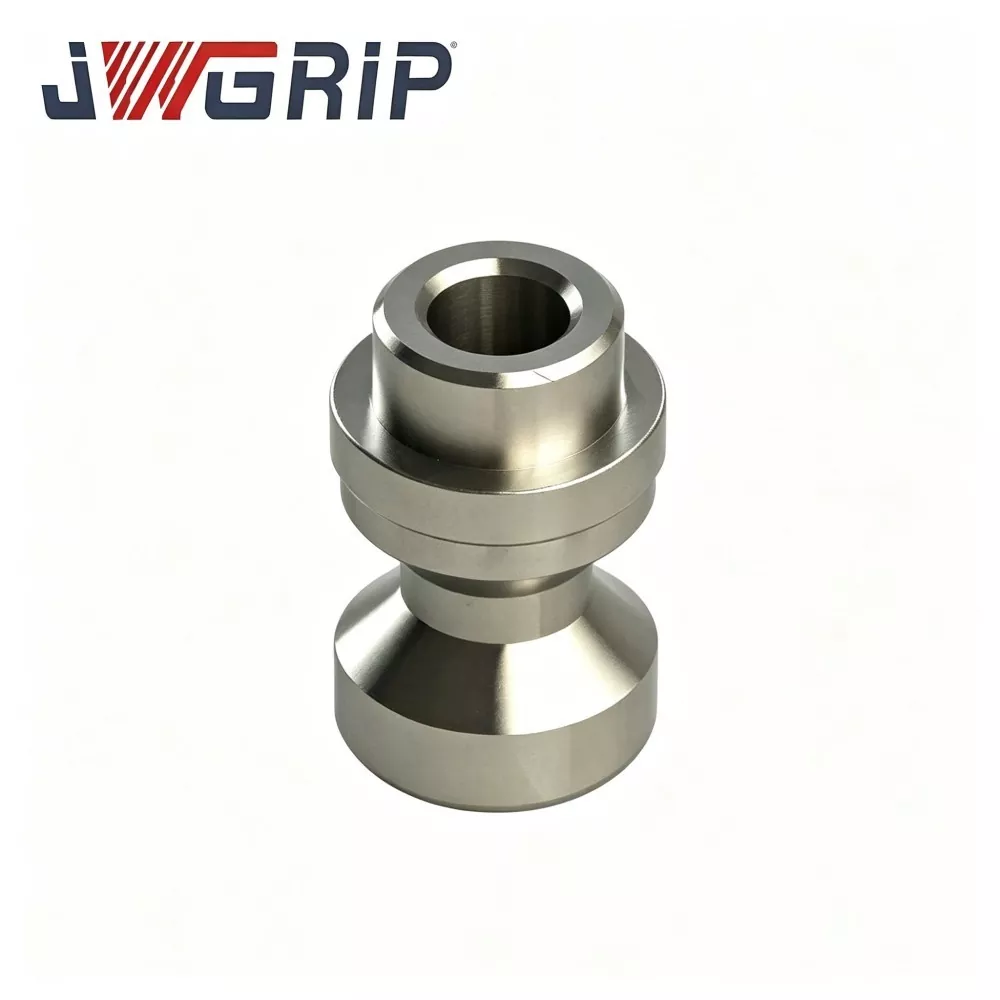
Presný ťažný čap D16 s nulovým bodom pre CNC obrábanie
JWGRIP je profesionálny výrobca a dodávateľ Precision D16 Zero Point Pull Stud pre CNC obrábanie v Číne, so štandardnými špecifikáciami plne na sklade a akceptuje globálnu hromadnú objednávku pre továrne na CNC obrábanie, integrátory upínacích prípravkov a tímy údržby nástrojární. Je to vysoko presný komponent na polohovanie a zaisťovanie jadra profesionálne prispôsobený pre upínacie systémy s nulovým bodom série D16 v CNC upínaní obrobkov. Integráciou vysoko presného polohovacieho štandardu a stabilnej štruktúry prenosu sily do jednej jednotky preberá základné funkcie polohovania upínadla, prenosu uzamykacej sily a testovania opakovaného polohovania počas vysokorýchlostného obrábania.
JWGRIP je profesionálny Manuálne ťahacie skrutky nulového bodu výrobca a dodávateľ v Číne. Srdečne vás vítame vo veľkoobchode s vysoko kvalitnými výrobkami za konkurencieschopnú cenu z našej továrne.
Odporúčania noviniek