Slovenský jazyk
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Prispôsobené drôtené EDM upínacie prípravky pre aplikácie presného obrábania
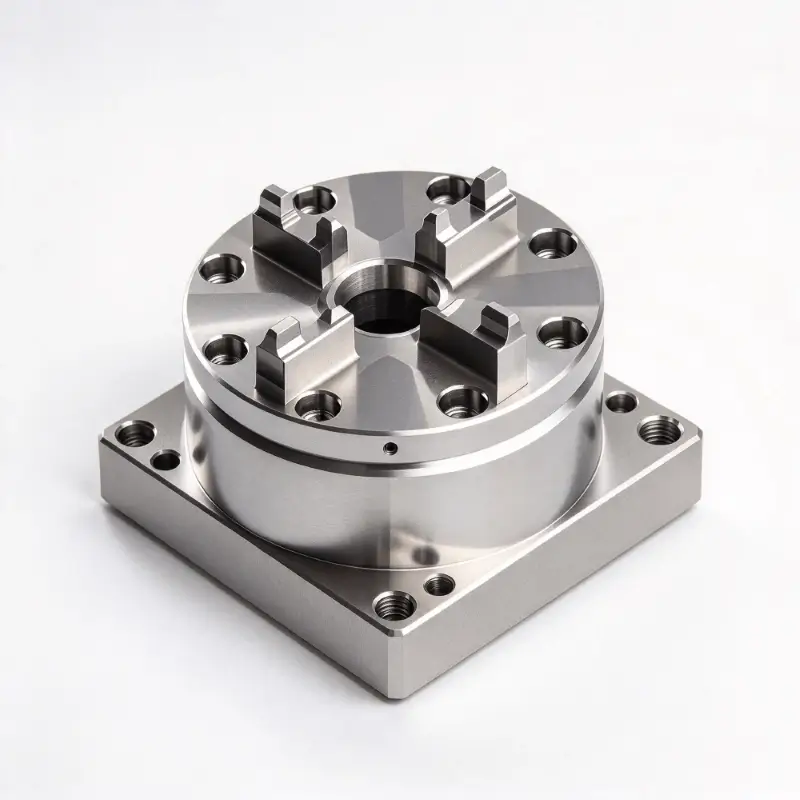
Ako skúsený vývojár a výrobca Wire EDM Workholding Fixtures,JWGRIPposkytuje nezávislý technický vývoj pre adaptívne upínacie prípravky na rezanie drôtom, nastaviteľné polohovacie konzoly a podporné zostavy proti skresleniu určené pre procesy presného vysekávania pod vodou. Hardvérová zostava JWGRIP tiež zahŕňaEDM upínací systém typu Ra CNC samostrediace zveráky, ktoré riešia rôzne výzvy na prispôsobenie upínacích prostriedkov pre presnú výrobu naprieč procesmi.
Mnoho precíznych dielní podceňuje, koľko zlyhaní hotového dielu je spôsobené nevhodným hardvérom upínacieho prípravku pre operácie rezania drôtom pod vodou. Na rozdiel od konvenčného CNC frézovania prebieha drôtové EDM nepretržite pod preplachovaním deionizovanou dielektrickou vodou. Zlý výber materiálu prípravku spôsobí hrdzavenie, hromadenie vodného kameňa a pokles upínacej sily počas dlhých rezných cyklov. Tenkostenné, krehké alebo nepravidelné obrobky ľahko trpia mikrodeformáciou pri nerovnomernej sile stláčania alebo pri silnom náraze vodného prúdu.
Zamysleli ste sa niekedy nad tým, koľko kvalifikovaných dielov sa vyradí jednoducho kvôli nestabilným podmienkam držania namiesto chýb parametrov obrábacieho stroja? Operátori strávia veľa pracovných hodín opravou referenčných hodnôt po opätovnom namontovaní obrobkov, čo skráti skutočné efektívne trvanie rezu. To je presne dôvod, prečo sa účelové upínacie prípravky Wire EDM Workholders stávajú nenahraditeľným hardvérom pre vysokokvalitnú sériovú výrobu drôtom a prototypové úlohy.
Typické skryté problémy súvisiace s príslušenstvom
Bežným univerzálnym zverákom chýba antikorózna úprava materiálu. Po dlhodobom ponorení do dielektrickej kvapaliny sa lokalizačné plochy vytvoria jamkami a šupinami, čo spôsobí neviditeľný posun polohy pre nasledujúce šarže.
Nadmerné lokálne upínacie napätie stláča tenkostenné polotovary. Dokonca aj malá elastická deformácia sa po uvoľnení súčiastky odrazí a generuje chyby rozmerov a rovinnosti mimo tolerancie pre vysoko presné súčiastky.
Bez zjednotených referenčných rozhraní musia operátori opakovať úplnú kalibráciu indikátora vždy, keď sa obrobky demontujú a znova nainštalujú. Opakované manuálne centrovanie vytvára kumulatívnu odchýlku vnesenú človekom.
Keď súčiastky potrebujú sekvenčné spracovanie na frézovacích, hĺbiacich EDM a drôtových rezacích staniciach, bežné prípravky nemôžu udržiavať konzistentný prenos údajov medzi rôznymi platformami stroja. Dodatočné vyrovnávacie práce znižujú celkovú výrobnú kapacitu dielne.
Hlavná výhoda
Drôtové EDM upínacie prípravky využívajú nemagnetický základný materiál z nehrdzavejúcej ocele. Kľúčové lokalizačné povrchy prechádzajú ultrajemným brúsením, odolávajú dielektrickej vodnej erózii a priľnavosti nečistôt pri ponornom spracovaní s dlhým cyklom. Dizajn odtokovej štrbiny znižuje zadržiavanie zvyškov tekutín a zjednodušuje každodenné čistenie príslušenstva.
Viacbodová distribuovaná upínacia štruktúra pomáha rovnomerne rozložiť kontaktný tlak. Zabraňuje lokálnej koncentrácii napätia, takže tenké a ľahko deformovateľné obrobky môžu byť pevne zaistené bez zjavného stlačenia.
Modulárne kombinované usporiadanie podporuje flexibilnú montáž. Používatelia môžu kombinovať zveráky, sedlá adaptérov, upínacie držiaky typu V a sady paliet s nosníkmi podľa obrysu obrobku, pričom nie sú potrebné úplne nové vlastné prípravky pre každý nový diel.
Vybrané varianty upínadiel si vyhradzujú kompatibilné rozhrania základov, ktoré umožňujú zdieľanie základov s EDM systémom uchytenia obrobku R-Type. Obrobky môžu cirkulovať medzi ponorným EDM a zariadením na rezanie drôtom, pričom si zachovávajú pôvodnú lokalizačnú referenciu bez úplného opätovného snímania.
Moduly hlavných komponentov
Portfólio upínacích prípravkov JWGRIP na drôtové rezanie obsahuje tri vzájomne prepojené moduly sekundárnej úrovne, ktoré pokrývajú požiadavky na priame upínanie, otočný zverák a pomocnú podporu:
1. Drôtové EDM skľučovadlá
Reprezentatívne položky: Drôtený EDM zverák pre presné obrábanie, Pneumatické skľučovadlo pre Drôtové EDM upínanie, Unosetový adaptér so súpravou paliet RSM 50 pre Drôtové EDM, Drôtené EDM skľučovadlo pre presné obrábanie.
Tieto skľučovadlá fungujú ako jadrové priamoupínacie jednotky inštalované na pracovnom stole drôteného stroja. Manuálne modely vhodné pre malosériovú skúšobnú výrobu; Verzie s pneumatickým pohonom realizujú stabilné automatické upínanie pre úlohy s opakovanými dávkami. Viacsmerne nastaviteľné konštrukcie kompenzujú inštalačný posun pre polotovary s komplexnou geometriou.
2. Drôtené EDM zveráky
Reprezentatívne položky: TP Unoset Vee zverák pre drôtové EDM, 0-100 mm otočný drôtený EDM zverák, R-Type drôtený EDM super zverák 0-77 mm, Unisis súprava štvorcových paliet pre drôtené EDM pracovné uchytenie.
Otočné telesá zveráka umožňujú nastavenie uhla bez opakovaného opätovného upínania. Vnútorné profily s V-drážkou sú vhodné pre valcovú a okrúhlu tyč. Štvorcové paletové sady rozširujú montážny priestor pre stredne veľké viaczložkové kombinované upínanie.
3. Príslušenstvo pre drôtené EDM príslušenstvo
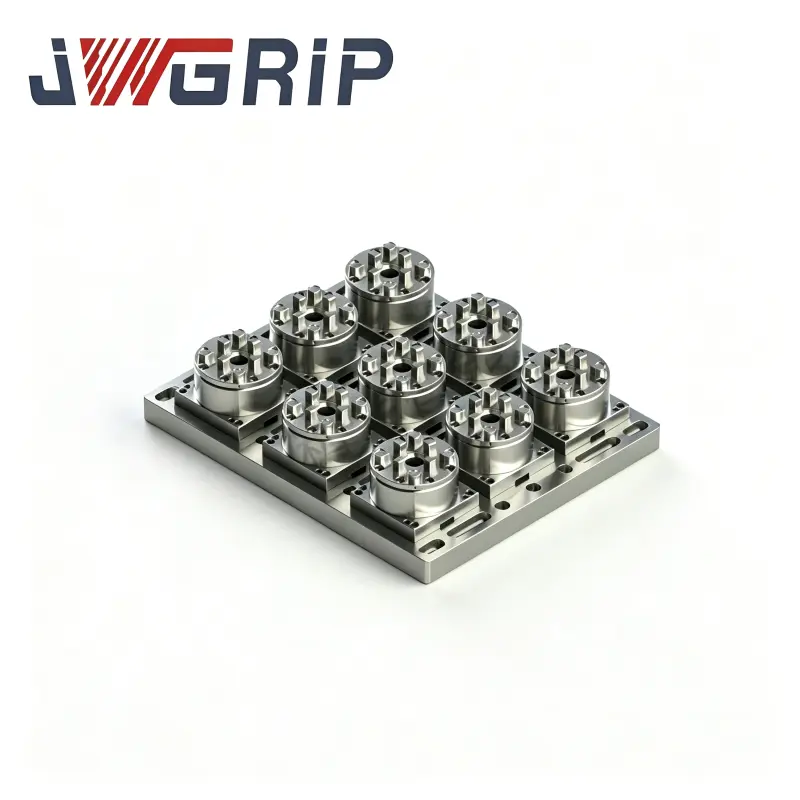
Reprezentatívne položky: WEDM adaptér pre drôtené EDM upínanie, drôtený EDM kruhový držiak objímky, sada lúčových paliet pre drôtené EDM upínanie, WEDM referenčný prvok pre presné upínanie.
Táto skupina príslušenstva poskytuje pomocné funkcie polohovania, prechodového pripojenia a nastavenia benchmarku. Súpravy paliet v štýle nosníkov ponúkajú veľký nosný priestor pre extra dlhé tenké diely; referenčné prvky poskytujú opakovateľný referenčný pôvod pre časté scenáre výmeny dielov.
Ako preveriť správne kombinácie prípravkov na rezanie drôtom, ktoré zodpovedajú vašim skutočným dielenským podmienkam?
1. Mali by ste si vybrať manuálne alebo pneumatické drôtené EDM skľučovadlá?
Manuálne skľučovadlá sú cenovo výhodné pre nízkofrekvenčnú výmenu šarží. Ak vykonávate veľkoobjemové objednávky s opakovanými dielmi a sledujete stabilný upínací výkon, pneumatické skľučovadlá si zaslúžia prioritnú pozornosť.
2. Aká štruktúra upínadla je vhodná pre tenkostenné krehké komponenty?
Uprednostnite viacbodové zveráky s distribuovaným kontaktom namiesto bodového upínania s úzkym okrajom, aby ste minimalizovali deformáciu stláčania obrobku.
3.Potrebujete nastavenie uhla počas rezania?
Otočné drôtené EDM zveráky vás zbavia opakovaného uvoľňovania a opätovného zaisťovania celej sady prípravkov na úpravu uhla.
4. Plánujete prenos dielov medzi zariadeniami medzi frézovaním, hĺbkovým EDM a drôtovým rezaním?
Mali by ste si radšej vybrať prípravky s jednotným rozhraním základne. V tejto chvíli môžete tiež použiť naše CNC samostrediace zveráky pre plánovanie zjednotenia upínacieho zariadenia medzi strojmi.
Výhody procesu
Kritické kontaktné a lokalizačné komponenty používajú špeciálnu antikoróznu nemagnetickú surovinu z nehrdzavejúcej ocele. Po precíznom brúsení a pasivácii povrchu si prípravky udržujú stabilný výkon pri dlhodobom ponorení do dielektrickej vody.
Každá hotová súprava sa pred opustením továrne podrobuje kontrole rovinnosti, overeniu upínacej sily a opakovanej presnosti montáže. Zameniteľnosť medzi modulárnym príslušenstvom je plne overená.
Poskytujeme služby úprav na mieru: zmena upínacieho rozpätia, pridanie špeciálnych drenážnych štrbín, zostavenie neštandardných prechodových konzol podľa vzoriek zákazníka alebo technických výkresov.
Náš technický tím zhromažďuje bohaté praktické skúsenosti zo spolupráce s laboratóriami na výrobu foriem, výrobcami medicínskych dielov a podnikmi na výrobu presných nástrojov. Nedodávame len štandardný katalógový tovar; analyzujeme vaše obmedzenia rezania v reálnom svete a navrhneme zodpovedajúce návrhy konfigurácie upínacieho zariadenia.
Typické scenáre praktického použitia
Spracovanie precíznych vložiek do foriem a lisovacích komponentov v prostredí dielektrika a vody.
Výroba vysoko presných súčiastok tenkostenných, krehkých, valcových a nepravidelných tvarov.
Úlohy pri viacuhlovom rezaní obrysov vyžadujúce nastavenie uhla otáčania bez demontáže obrobku.
Výrobný pracovný tok naprieč stanicami, kde obrobky cirkulujú medzi frézovacími, hĺbiacimi EDM a drôtovými obrábacími strojmi.
Laboratóriá na výrobu malých sérií prototypov a dielne na výrobu presných dielov s vysokou zmesou a nízkym objemom.

- View as

Otočný drôtený EDM zverák 0-100 mm
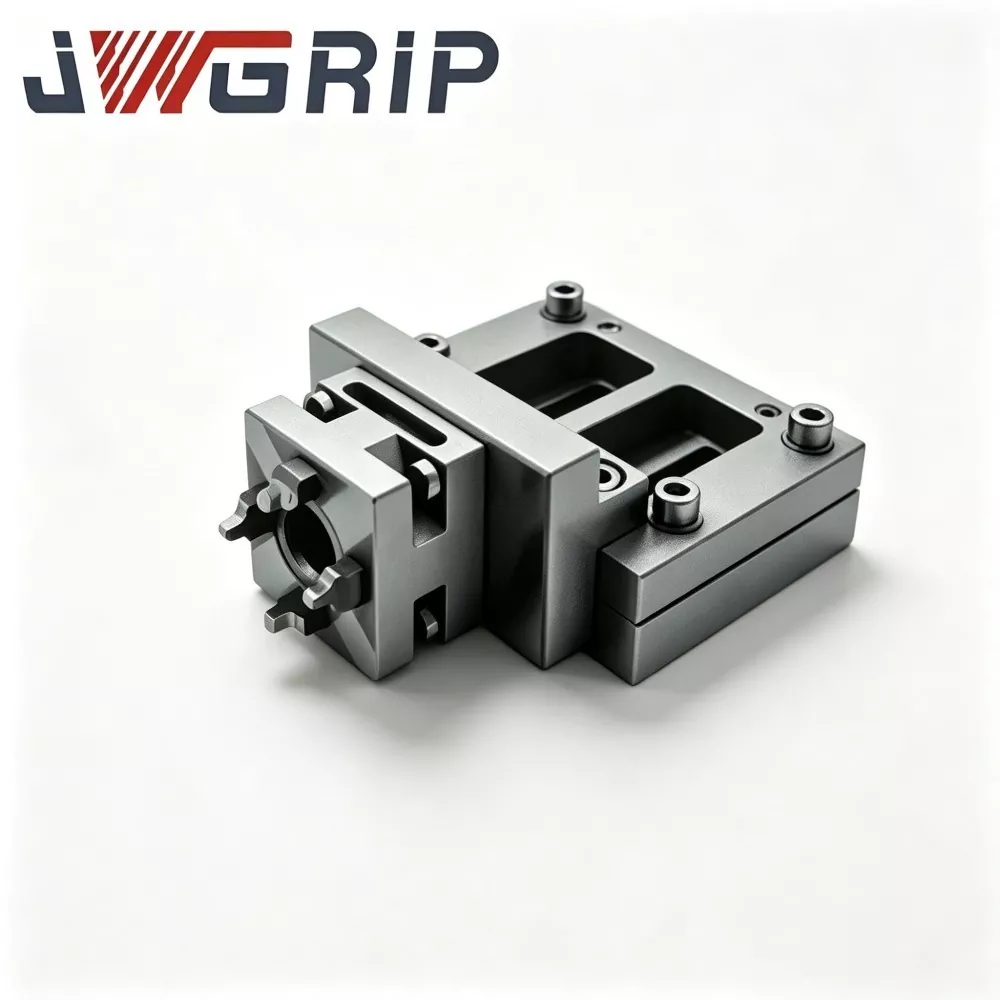
JWGRIP je výrobcom a dodávateľom profesionálneho 0-100 mm otočného drôteného EDM zveráka v Číne. Jedná sa o vysoko presný upínací hardvér navrhnutý špeciálne na rezanie drôtu pod vodou s viacerými uhlami, kužeľovým profilom a priestorovo naklonenou dutinou. Vyrobené z tepelne stabilizovanej predtvrdenej legovanej ocele, využíva rotačnú indexovaciu platformu s vysokým rozlíšením a viacbodový pevný pozičný blokovací mechanizmus, ktorý podporuje plynulé nastavenie uhla v rozsahu upínania 0-100 mm. Pevne uzamkne ľubovoľné rotačné polohy s vysokou štrukturálnou tuhosťou a zachováva vynikajúcu uhlovú opakovateľnosť pri dlhodobom striekaní dielektrickej kvapaliny a vlhkom ponorení.
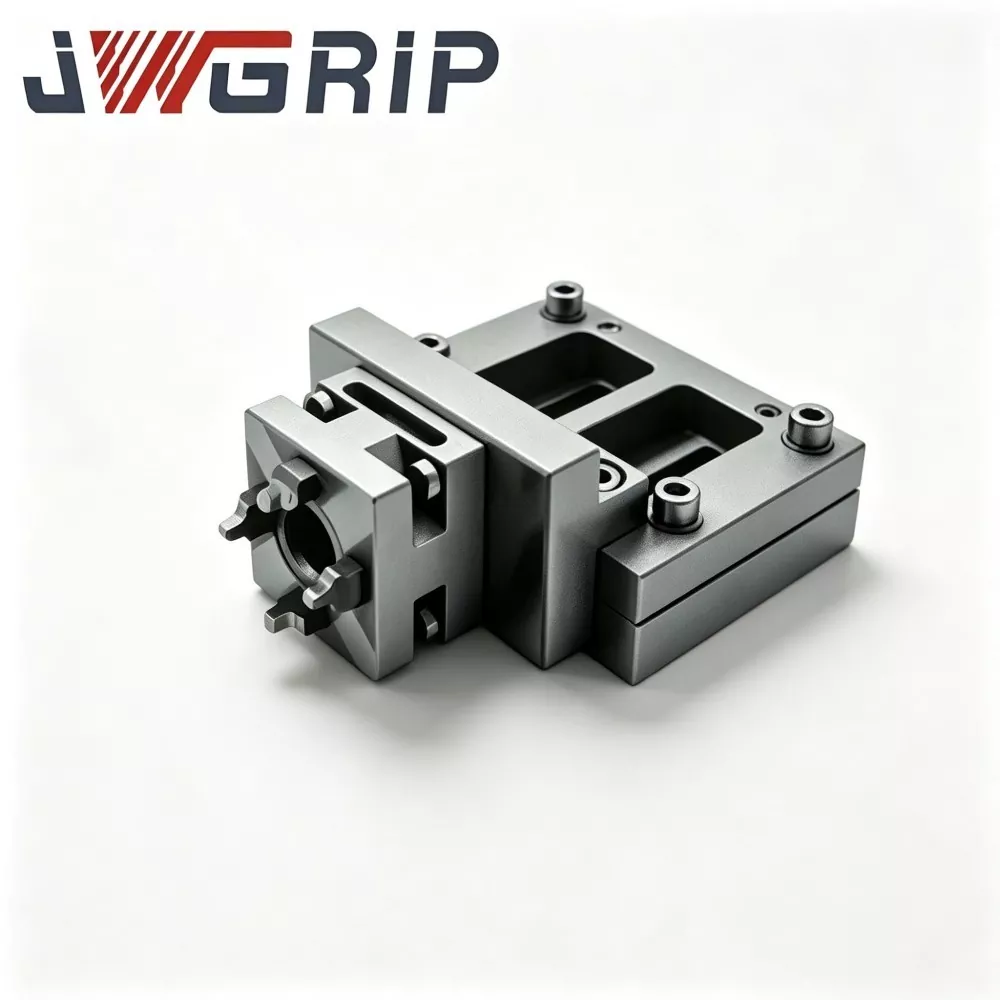
TP UnoSet Vee zverák pre drôtové EDM
JWGRIP je výrobcom a dodávateľom TP UnoSet Vee Vise for Wire EDM v Číne. Je to špecializovaný samostrediaci upínací prípravok navrhnutý pre hromadnú výrobu okrúhlych tyčových, hriadeľových a excentrických valcových polotovarov ponoreným drôtom EDM. Postavený z kryogénne stabilizovaného predkaleného materiálu z legovanej ocele, spája presne brúsenú dvojitú V-drážku lokalizačnú funkciu a natívne rozhranie Unoset pre rýchlu výmenu ako jednu kompaktnú jednotku. Montuje sa priamo na akýkoľvek drôtový EDM pracovný stôl kompatibilný s Unoset bez ďalších pomocných adaptérov.
Skľučovadlo EDM pre presné upínanie obrobku
JWGRIP je profesionálny výrobca a dodávateľ skľučovadla Wire EDM Chuck pre presné obrábanie v Číne, ktorý poskytuje priame dodávky a profesionálne služby úpravy OEM pre globálne subdodávateľské dielne na výrobu nízkoobjemových foriem. Je to rýchlovýmenný integrovaný upínací prípravok špeciálne optimalizovaný pre flexibilné výrobné prostredia s drôtovým rezaním EDM s častou výmenou úloh. Integruje presné rýchle lokalizačné rozhranie a profesionálnu ponorenú antikoróznu štruktúru do jedného zariadenia, čím eliminuje únavné úplné vytáčanie a opakované rekalibračné postupy, ktoré si vyžadujú tradičné pevné upínacie prípravky počas prepínania objednávok.
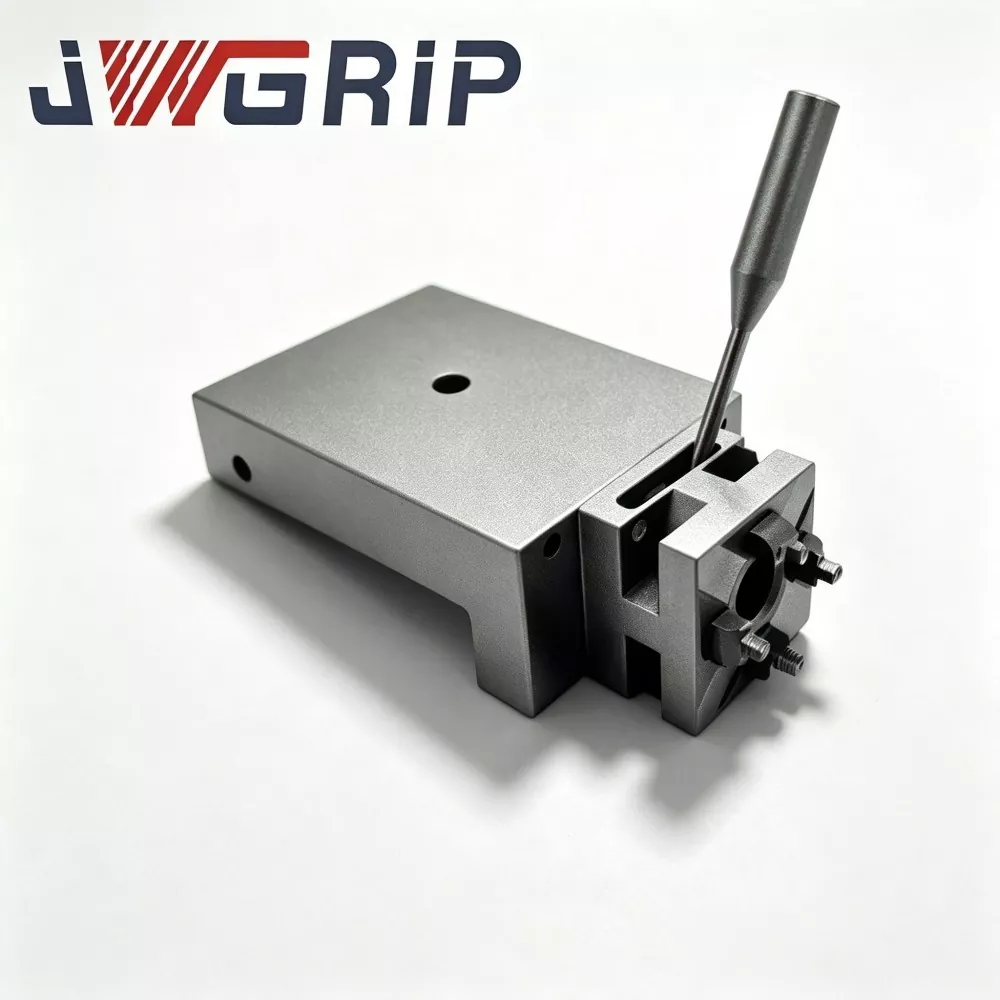
Adaptér UnoSet so súpravou paliet RSM 50 pre Wire EDM
JWGRIP je profesionálny výrobca a dodávateľ adaptéra UnoSet so súpravou paliet RSM 50 pre Wire EDM v Číne, so štandardnými kompletnými súpravami plne na sklade a podporuje globálnu hromadnú objednávku na renováciu zariadení na výrobu foriem a projekty modernizácie zmiešaných upínacích systémov. Ide o integrované riešenie konverzie upínacieho zariadenia naprieč systémom, ktoré je špeciálne navrhnuté pre dovybavenie starého zariadenia drôtovým EDM a scenáre prepojenia viacerých štandardov. Integruje štandardný prechodový adaptér Unoset a prispôsobenú umiestňovaciu paletu RSM 50 do kompletnej sady, ktorá presne vyplní rozmerovú a referenčnú medzeru medzi rozhraním stroja Unoset a systémom upínania RSM 50.
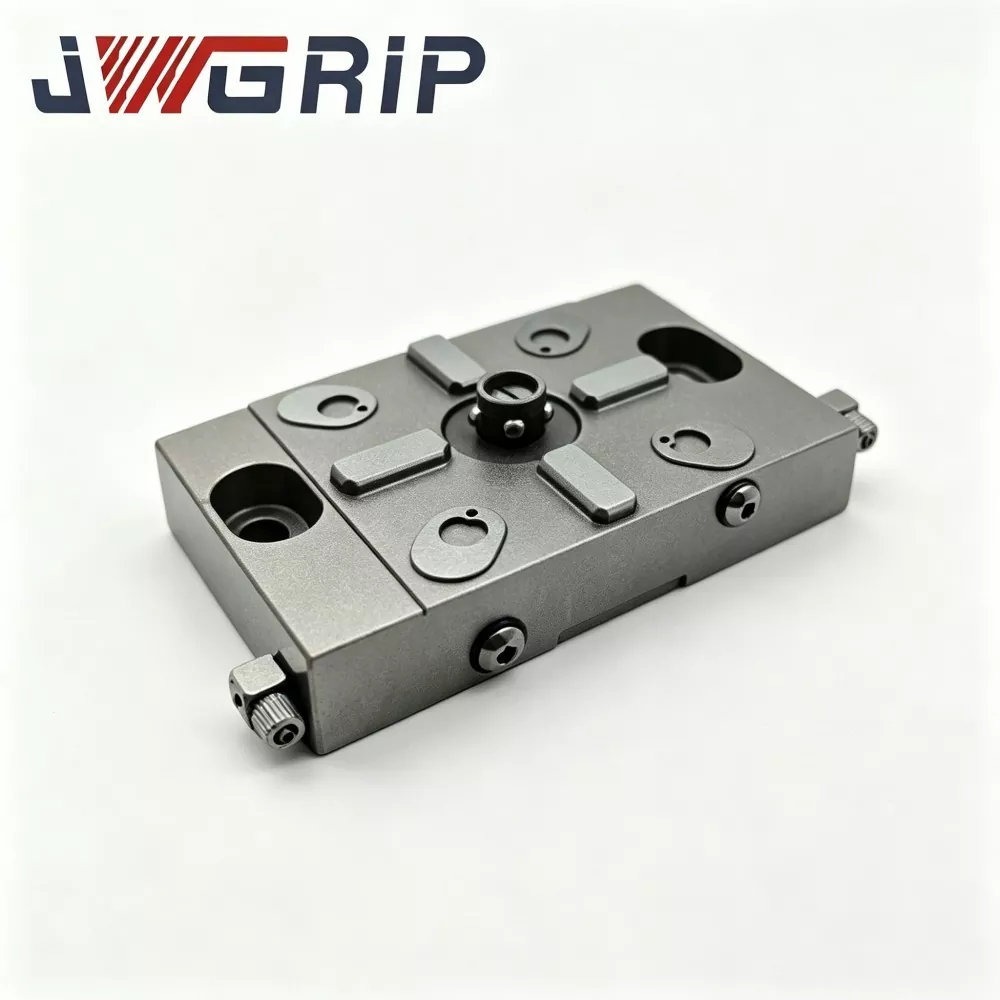
Pneumatické skľučovadlo na upínanie drôtu EDM
JWGRIP je profesionálny výrobca a dodávateľ pneumatického skľučovadla pre obrábanie drôtu EDM v Číne, ktorý poskytuje priamu dodávku z výroby a prispôsobenú štrukturálnu úpravu OEM pre globálne automatizované výrobné linky na rezanie drôtu pod vodou. Je to profesionálny antikorózny integrovaný pneumatický upínací prípravok špeciálne navrhnutý pre úplne ponorené drôtové EDM bezobslužné scenáre obrábania. Integruje exkluzívnu štruktúru proti kontaminácii vzduchového kanála a vysoko stabilný výkon pneumatického uzamykania do jedného zariadenia, čím eliminuje bežné chyby bežných suchých pneumatických skľučovadiel, ako je infiltrácia tekutiny, zasekávanie piestu a útlm upínacej sily v prostredí pod vodou.
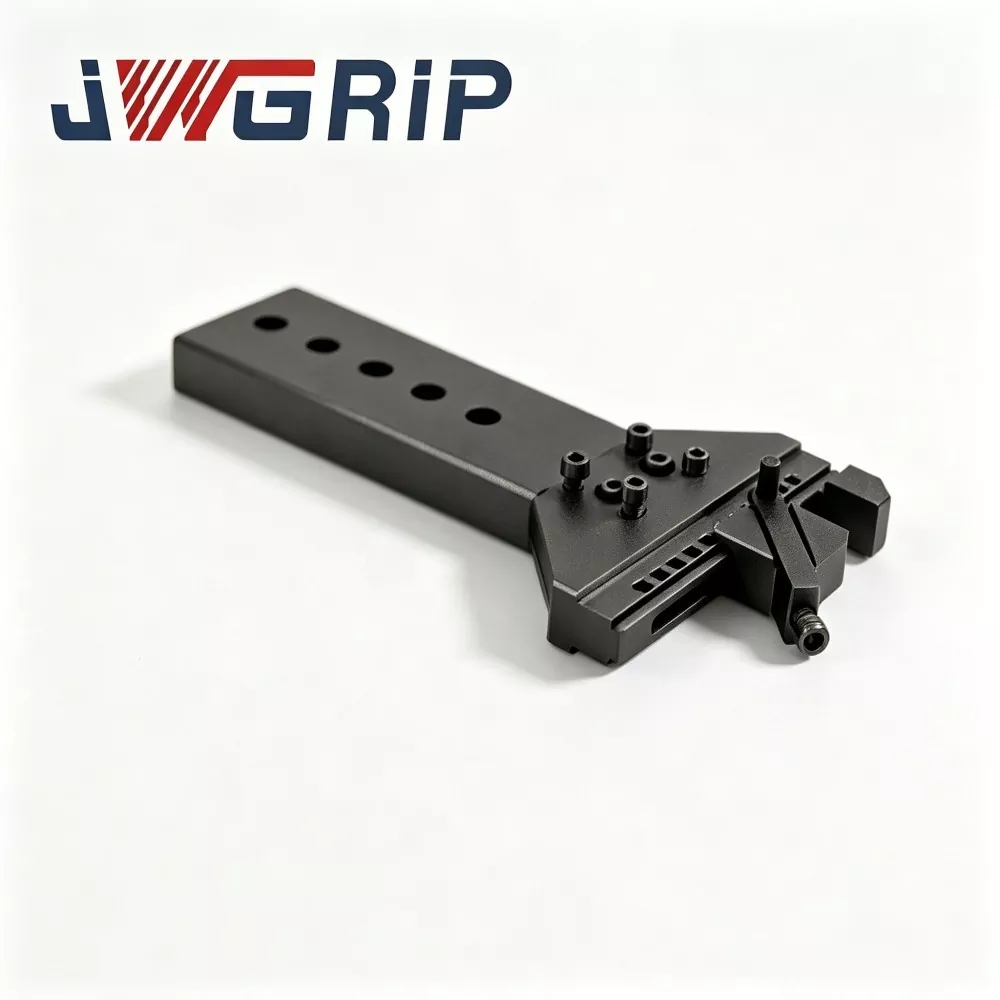
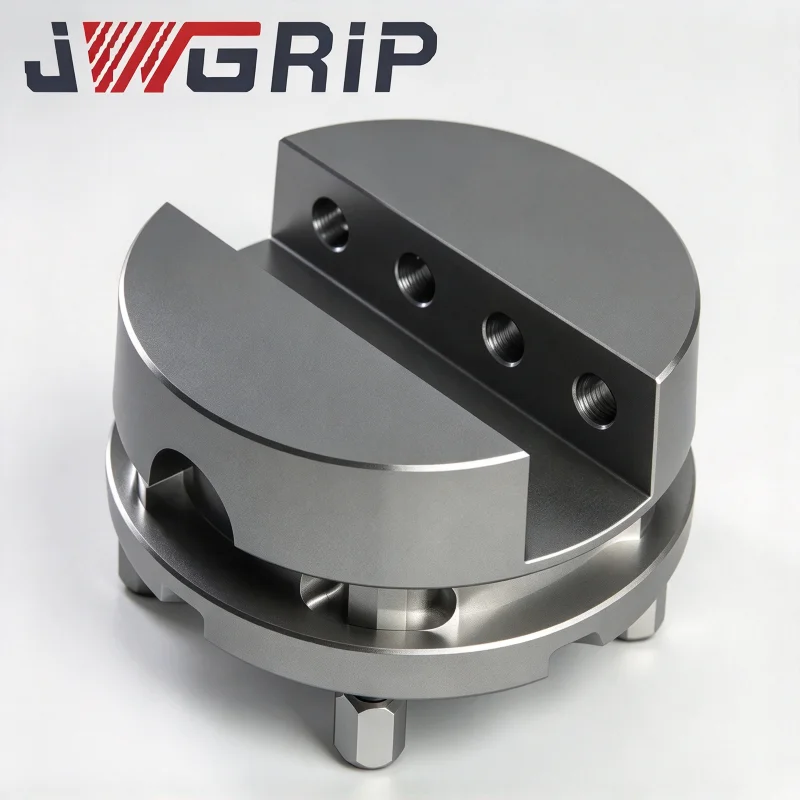
Drôtený EDM zverák pre presné obrábanie
JWGRIP je profesionálny výrobca a dodávateľ drôtového EDM zveráka pre presné obrábanie v Číne, so štandardnými modelmi plne na sklade a podporuje globálnu hromadnú objednávku pre profesionálne ponorené výrobné dielne na rezanie drôtom. Ide o vysokopevný integrovaný profesionálny upínací prípravok špeciálne optimalizovaný pre scenáre presného obrábania EDM s plne ponoreným drôtom. Integruje kryogénne stabilizovaný materiálový výkon a vystuženú štruktúru čeľustí proti vychýleniu do jedného celku, čím efektívne rieši problémy nakláňania čeľustí, nerovnomerného upnutia a mikrodeviácií bežných univerzálnych zverákov v dlhodobom ponorenom pracovnom prostredí.
JWGRIP je profesionálny Drôtové EDM upínacie prípravky výrobca a dodávateľ v Číne. Srdečne vás vítame vo veľkoobchode s vysoko kvalitnými výrobkami za konkurencieschopnú cenu z našej továrne.
Odporúčania noviniek