Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Výrobca drôtových EDM skľučovadiel pre presnosť a spoľahlivosť
Ako špecializovaný vývojár upínania dielov Wire EDM Chucks,JWGRIPvyrába ručné zverákové jednotky s nízkym skreslením, pneumatické upínacie moduly a viacsmerovo nastaviteľné upínacie prípravky pre továrne na presné súčiastky, výrobcov nástrojov a lisovníc a inžinierov obstarávajúcich upínacie prípravky, ktorých trápi deformácia dielov, posúvanie polohy a zlá opakovateľnosť pri rezaní pod tavivom.
Hlavné komponenty využívajú legovanú oceľ odľahčenú od pnutia s jemne brúsenými upínacími plochami, aby sa znížili deformácie spôsobené stláčaním pre tenké, krehké alebo miniatúrne obrobky. Tieto upínacie zostavy odolávajú nárazom prúdiacej vody a zabraňujú posunu referenčného bodu počas dlhodobého spracovania pod vodou. JWGRIP tiež poskytujeEDM upínací systém typu Ra EROWA Compatible EDM Workholding, zaisťujúce konzistentnosť lokalizácie medzi jednotlivými procesmi naprieč pracovnými postupmi hĺbenia EDM a drôtového obrábania.
Väčšina závodov na výrobu lisovníc sa sústreďuje na výkon stroja na rezanie drôtom a kvalitu mosadzného drôtu, pričom podceňuje, ako upínacia sila a tuhosť upínača ovplyvňujú výsledné rozmerové výsledky. Tenkostenné vložky, drobné kolíky foriem a jemné lisované komponenty sú mimoriadne citlivé na nerovnomernú silu stláčania. Bežné ploché svorky alebo jednoduché zveráky často spôsobujú lokálnu deformáciu po utiahnutí. Keď sa obrobok počas upínania zdeformuje, vnútorné napätie sa postupne uvoľní vo vode ponorenej pracovnej nádrži, čo spôsobí posunutie dielu, chybu profilu a nekonzistentnú reznú vôľu.
Opätovné upnutie pre sekundárne dokončovanie ďalej zvyšuje riziko nesprávneho súososti. Mnoho druhov skľučovadiel na trhu je pôvodne navrhnutých na frézovanie v suchom prostredí; ich štrukturálna tuhosť a tesniaci výkon sa nemôžu prispôsobiť nepretržitému preplachovaniu vodou, vibráciám a teplotným zmenám vo vnútri drôtových EDM strojov, čo vedie k nestabilnej presnosti lokalizácie po spracovaní sérií dielov.
Aké konštrukčné vlastnosti odlišujú účelové upínacie zostavy od bežných univerzálnych zverákov používaných na výrobu rezania drôtom pod vodou?
Univerzálne mechanické zveráky sú optimalizované pre pevné hrubé obrobky v podmienkach suchého rezania. Zriedkavo zohľadňujú riziká deformácie dielov tenkostenných polotovarov, nepretržitý vplyv vody alebo potrebu viacuhlového zarovnania, ktoré si vyžadujú úlohy rezania drôtom. Na rozdiel od toho sú skľučovadlá Wire EDM skľučovadlá plne optimalizované pre ponorené scenáre rezania drôtu. Drôtový EDM zverák pre presné obrábanie poskytuje spoľahlivé ručné upínanie pre malosériové prototypové diely s prístupným inštalačným priestorom.
Pneumatické skľučovadlo pre uchytenie drôtu EDM ponúka nastaviteľnú, opakovateľnú upínaciu silu, aby sa zabránilo nadmernému stláčaniu tenkostenných krehkých polotovarov v prostrediach sériovej výroby. Adaptér Unoset so súpravou paliet RSM 50 pre Wire EDM realizuje rýchlu výmenu paliet a dedenie údajov medzi rôznymi pracovnými stanicami. Skľučovadlo Wire EDM pre presné upínanie obrobku s trojcestným nastavením umožňuje operátorom opraviť uhlové odsadenie obrobku bez opakovanej demontáže dielu. Konštrukčný dizajn s otvoreným rámom zaisťuje dostatočný priestor pre priechod drôtovej elektródy, čím sa zabraňuje interferencii prípravku pri komplexnom rezaní obrysu. Zosilnená antikorózna úprava si poradí s dlhodobým ponorením do vody a presne brúsené polohovacie plochy udržujú polohu stabilnú pri nepretržitom oplachovaní vodným lúčom. Rozumne zvolené skľučovadlá redukujú deformáciu vyvolanú napätím a zachovávajú pôvodnú geometriu obrobku počas celého cyklu ponoreného rezania.
Ako môžu zariadenia na výrobu lisovníc znížiť rýchlosť prepracovania spôsobenú deformáciou vyvolanou zovretím pre miniatúrne a tenkostenné drôtom rezané obrobky?
Tenkostenné diely a diely s minimálnou veľkosťou sa stali hlavnými výrobkami pre mnohé dielne na rezanie drôtom. Nadmerná alebo nerovnomerná upínacia sila je jedným z hlavných zdrojov chybných komponentov rezaných drôtom. Drôtové EDM skľučovadlá umožňujú operátorom dokončiť predbežné upnutie, uhlové vyrovnanie a meranie offsetu mimo vodou naplnenej nádrže stroja. Operátori zaistia prírezy na skľučovadlá na pomocných pracovných stoloch, dokončia kontrolu rovinnosti a stavu polohy, potom namontujú celú zostavu upínadla a obrobku na pracovný stôl stroja.
Pneumatické varianty umožňujú jemné doladenie upínacieho tlaku a účinne zabraňujú deformácii obrobku spôsobenej nadmerným uťahovaním. Keď sa podniky usilujú o jednotný základ na rôznych obrábacích staniciach, tieto skľučovadlá sa môžu spárovať s modulmi zo systému Quick Change Workholding System, čím sa realizuje rýchly prenos prípravku medzi prednastavovacími stolmi, hĺbiacimi EDM stanicami a zariadením na drôtové rezanie. Tento pracovný postup zabraňuje opakovanej demontáži a opätovnému upínaniu dielu, znižuje chyby zarovnávania spôsobené ľudskou činnosťou a výrazne znižuje odpad vyvolaný uvoľnením napätia počas spracovania ponoreného drôtu.
Silné stránky hlavných produktov
Nízko namáhaná upínacia štruktúra znižuje deformáciu pri stlačení, špeciálne prispôsobená pre tenkostenné, miniatúrne a ľahko deformovateľné presné polotovary.
Usporiadanie s otvorenou architektúrou poskytuje dostatočný priestor na pohyb drôtovej elektródy, čím sa eliminuje riziko kolízie upínacích prípravkov pri zložitých dráhach rezania obrysov.
Viacero dostupných jazdných režimov: manuálne mechanické zamykanie a nastaviteľné pneumatické upínanie prispôsobené vývoju prototypu a veľkoobjemovej sériovej výrobe.
Antikorózna povrchová úprava sa prispôsobuje dlhodobo ponorenému pracovnému prostrediu, odoláva erózii cirkulujúcej vody a predlžuje servisné cykly prípravku.
Úvod do produktového modulu
Portfólio upínania na drôtové rezanie JWGRIP integruje ručné zveráky, pneumatické skľučovadlá a paletové adaptéry, aby pokryli rôzne požiadavky na výrobu drôteného rezu.
Wire EDM Vise for Precision Workholding je nákladovo efektívne ručné riešenie, ktoré sa široko používa na výrobu malých sérií dielov matrice a spracovanie vzoriek prototypov. Pneumatické skľučovadlo pre upínanie drôtu EDM má regulovateľnú výstupnú silu, ideálne pre hromadnú výrobu tenkostenných komponentov, kde je kritická konzistencia upínacej sily. Adaptér Unoset so súpravou paliet RSM 50 pre Wire EDM podporuje rýchle zamieňanie paliet a dedičstvo základov. Trojcestné nastaviteľné skľučovadlo Wire EDM pre presné udržanie obrobku uľahčuje korekciu uhla bez vyberania obrobku. Všetky tieto jednotky patria do kompletného ekosystému produktov Wire EDM Workholding Fixtures. Ak je pre vložky matrice potrebné následné opracovanie EDM hĺbením, používatelia si môžu osvojiť zodpovedajúci hardvér z EDM Workholding System typu R, takže obrobky si zachovávajú konzistentné lokalizačné referencie počas viacerých fáz spracovania.
Typické aplikačné scenáre
Tieto upínacie jednotky sa vo veľkej miere využívajú pri výrobe presných lisovacích foriem, spracovaní lekárskych mikrosúčiastok, výrobe vložiek do formy konektorov a pri úlohách rezania drôtom miniatúrnych dielov v letectve. Hodia sa na stredorýchlostné a vysokorýchlostné drôtové rezacie stroje, ktoré vykonávajú upínacie práce pre tenkostenné vložky, malé dierovacie kolíky, elektródy so zložitým profilom a polotovary z tvrdých zliatin. Či už ide o dovybavenie starého zariadenia na rezanie drôtom alebo stavbu nových buniek na presné lisovanie, dobre prispôsobené skľučovadlá potláčajú deformáciu spôsobenú upnutím a zlepšujú konečnú presnosť profilu hotových komponentov. Široko ich prijímajú továrne na výrobu presných lisovníc, dodávatelia komponentov zdravotníckych pomôcok a podniky vykonávajúce subdodávateľské práce na rezanie drôtom s vysokou obtiažnosťou.
Praktická referencia
Najprv analyzujte materiál obrobku, hrúbku steny a tuhosť: tenkostenné ľahko deformovateľné polotovary by mali uprednostňovať modely s nastaviteľnou pneumatickou silou, aby sa predišlo poškodeniu nadmerným upnutím. Pevné hrubé komponenty matrice si môžu vybrať nákladovo efektívne riešenia v štýle manuálnych zverákov. Potvrďte zložitosť obrysu rezu a skontrolujte, či štruktúra upínadla nebude blokovať dráhu pohybu drôtu a elektródy.
Vyhodnoťte rozsah výrobných dávok: scenáre hromadnej výroby s častou výmenou ťažia viac z pneumatických skľučovadiel a súprav adaptérov paliet. Ak máte v úmysle zdieľať prípravky s iným procesným zariadením, vopred si overte kompatibilitu s rozhraniami Quick Change Workholding System. Ak sa stretnete s nejasnosťami ohľadom konfigurácie upínacej sily alebo výberu konštrukcie, môžete sa obrátiť na oficiálne technické listy JWGRIP a odkazy na obaly obrobkov, aby ste mohli filtrovať vhodné riešenia podľa skutočných rozmerov polotovaru a charakteristík tuhosti.
Odporúčania pre každodennú prevádzku
Cirkulujúca voda, kovové triesky a zvyšky jemných častíc sa budú hromadiť na upínacích čeľustiach a polohovacích plochách počas nepretržitej výroby drôtového rezu. Včasné odstraňovanie nečistôt z drážok čeľustí a polohovanie referenčných plôch zabraňuje vychýleniu výšky a nakloneniu obrobku spôsobenému časticami. Počas ručného uťahovania sa vyhýbajte používaniu nadmernej sily; prílišné utiahnutie ohne tenké polotovary a tiež zdeformuje telá čeľustí prípravku.
Pri pneumatických modeloch udržiavajte vstupný vzduch čistý a suchý, aby ste zabránili hrdzaveniu vnútorného valca. Po každodenných výrobných cykloch dôkladne opláchnite skľučovadlá, utrite škvrny od vody a aplikujte antikoróznu ochranu najmä na čeľuste a polohovacie roviny. Opotrebované upínacie čeľuste pravidelne vymieňajte, pretože obrúsené povrchy čeľustí spôsobia nestabilné trenie a riziko pošmyknutia v podmienkach rezu ponoreného do vody. Dobré prevádzkové návyky môžu zachovať dlhodobú stabilitu lokalizácie a nižšiu chybovosť pri vysoko presných sériách rezaných drôtom.

- View as
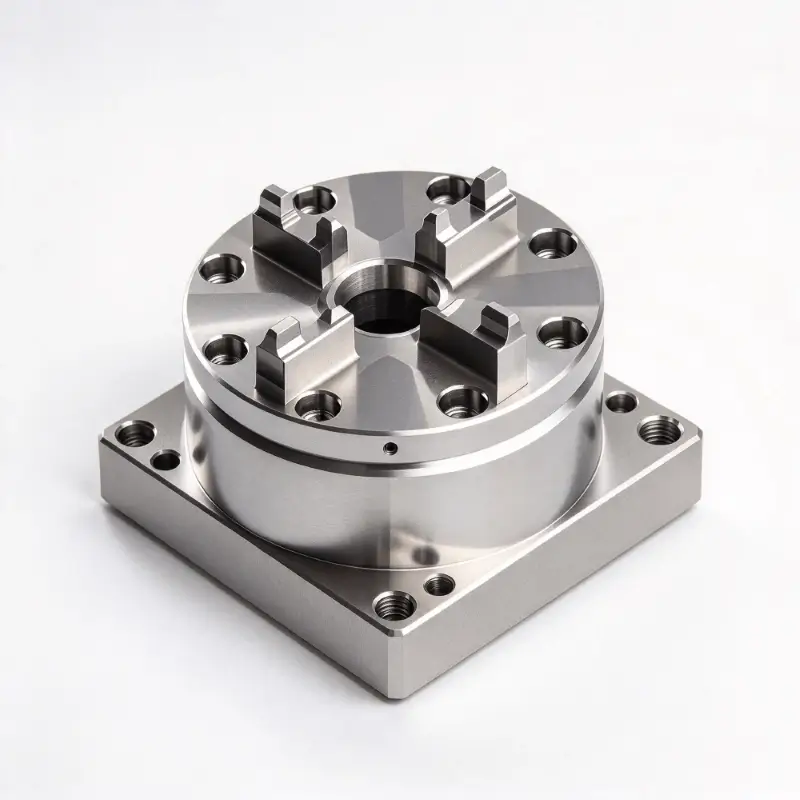
Skľučovadlo EDM pre presné upínanie obrobku
JWGRIP je profesionálny výrobca a dodávateľ skľučovadla Wire EDM Chuck pre presné obrábanie v Číne, ktorý poskytuje priame dodávky a profesionálne služby úpravy OEM pre globálne subdodávateľské dielne na výrobu nízkoobjemových foriem. Je to rýchlovýmenný integrovaný upínací prípravok špeciálne optimalizovaný pre flexibilné výrobné prostredia s drôtovým rezaním EDM s častou výmenou úloh. Integruje presné rýchle lokalizačné rozhranie a profesionálnu ponorenú antikoróznu štruktúru do jedného zariadenia, čím eliminuje únavné úplné vytáčanie a opakované rekalibračné postupy, ktoré si vyžadujú tradičné pevné upínacie prípravky počas prepínania objednávok.
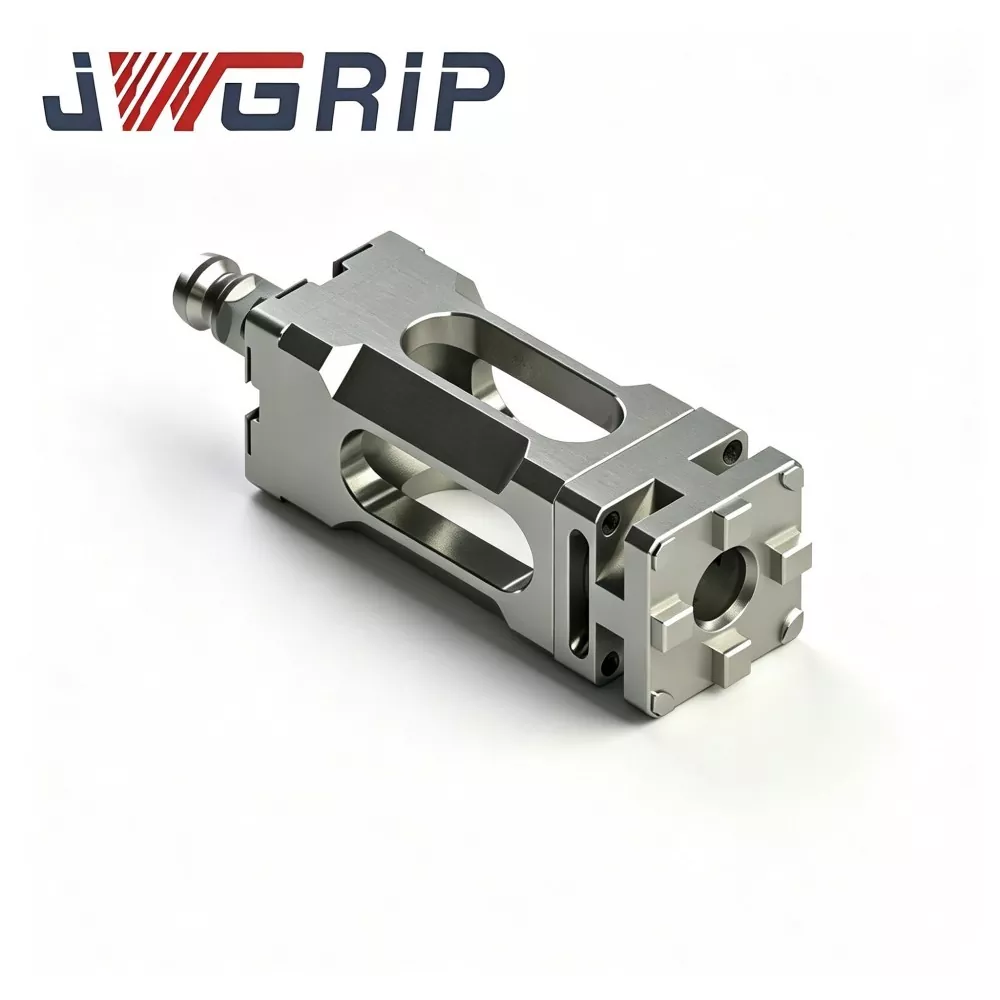
Adaptér UnoSet so súpravou paliet RSM 50 pre Wire EDM
JWGRIP je profesionálny výrobca a dodávateľ adaptéra UnoSet so súpravou paliet RSM 50 pre Wire EDM v Číne, so štandardnými kompletnými súpravami plne na sklade a podporuje globálnu hromadnú objednávku na renováciu zariadení na výrobu foriem a projekty modernizácie zmiešaných upínacích systémov. Ide o integrované riešenie konverzie upínacieho zariadenia naprieč systémom, ktoré je špeciálne navrhnuté pre dovybavenie starého zariadenia drôtovým EDM a scenáre prepojenia viacerých štandardov. Integruje štandardný prechodový adaptér Unoset a prispôsobenú umiestňovaciu paletu RSM 50 do kompletnej sady, ktorá presne vyplní rozmerovú a referenčnú medzeru medzi rozhraním stroja Unoset a systémom upínania RSM 50.
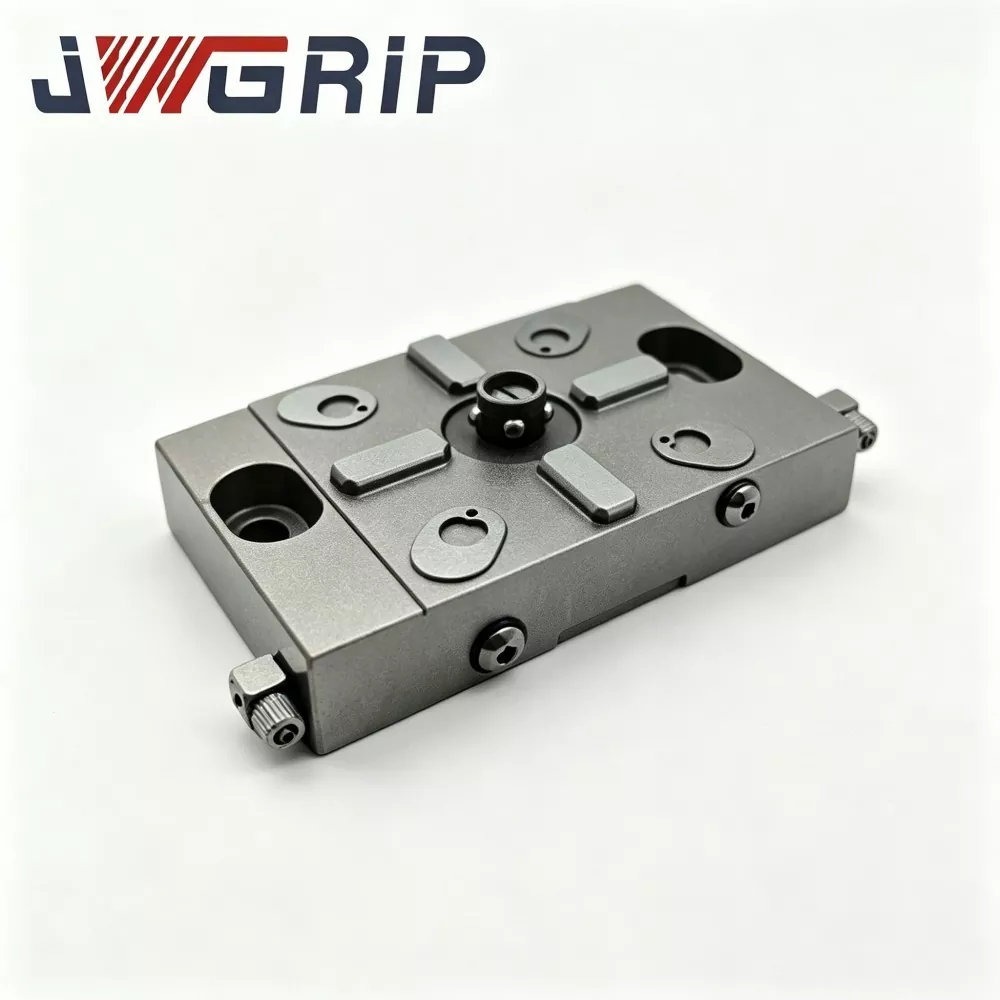
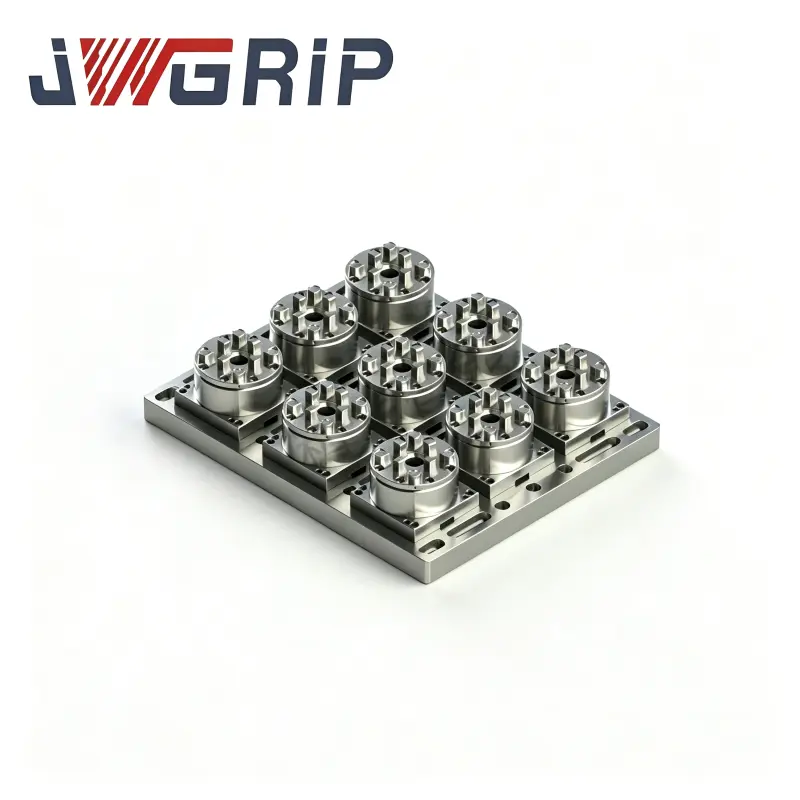
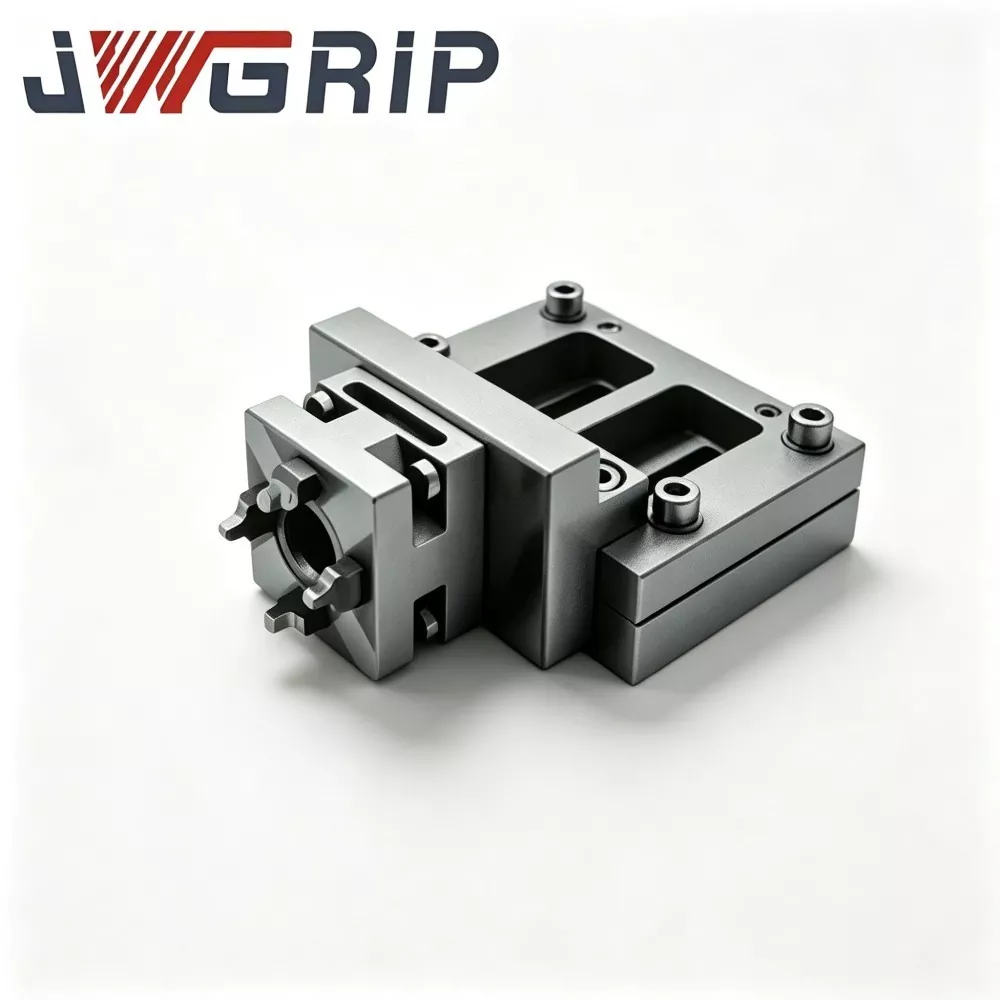
Pneumatické skľučovadlo na upínanie drôtu EDM
JWGRIP je profesionálny výrobca a dodávateľ pneumatického skľučovadla pre obrábanie drôtu EDM v Číne, ktorý poskytuje priamu dodávku z výroby a prispôsobenú štrukturálnu úpravu OEM pre globálne automatizované výrobné linky na rezanie drôtu pod vodou. Je to profesionálny antikorózny integrovaný pneumatický upínací prípravok špeciálne navrhnutý pre úplne ponorené drôtové EDM bezobslužné scenáre obrábania. Integruje exkluzívnu štruktúru proti kontaminácii vzduchového kanála a vysoko stabilný výkon pneumatického uzamykania do jedného zariadenia, čím eliminuje bežné chyby bežných suchých pneumatických skľučovadiel, ako je infiltrácia tekutiny, zasekávanie piestu a útlm upínacej sily v prostredí pod vodou.
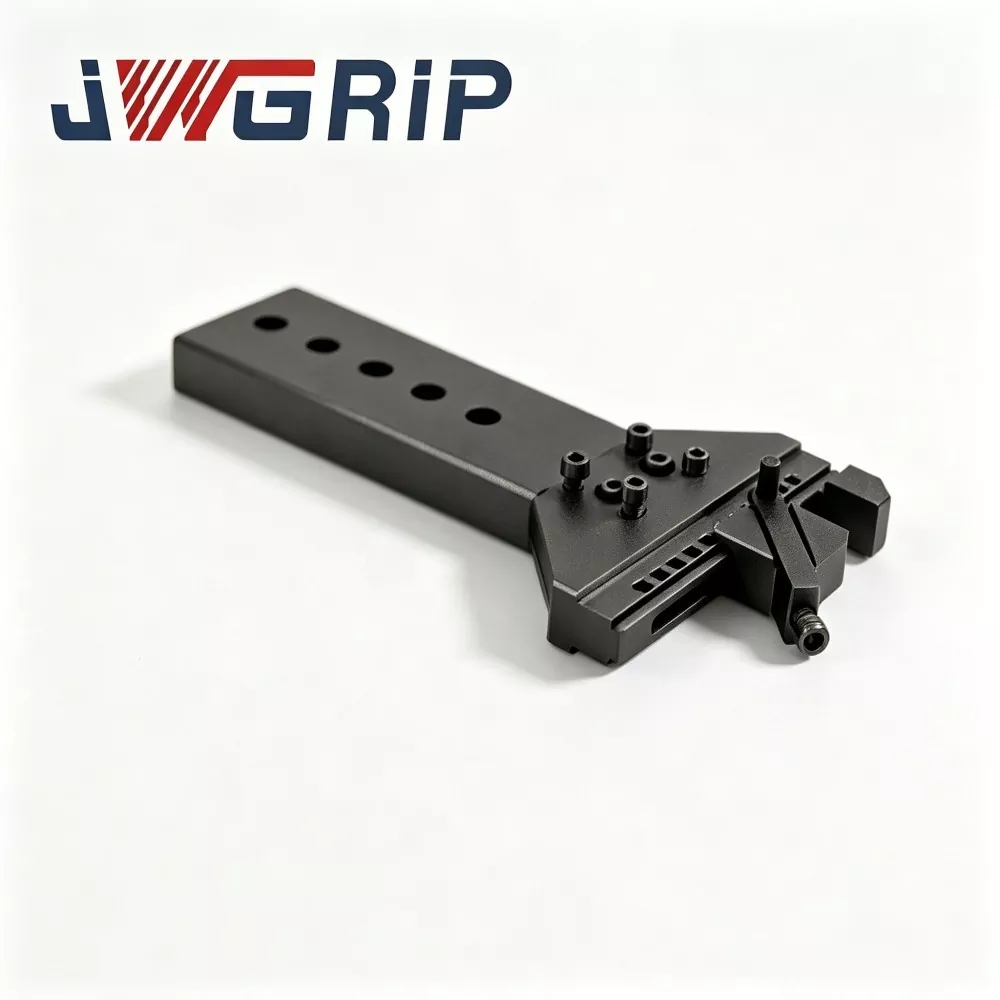
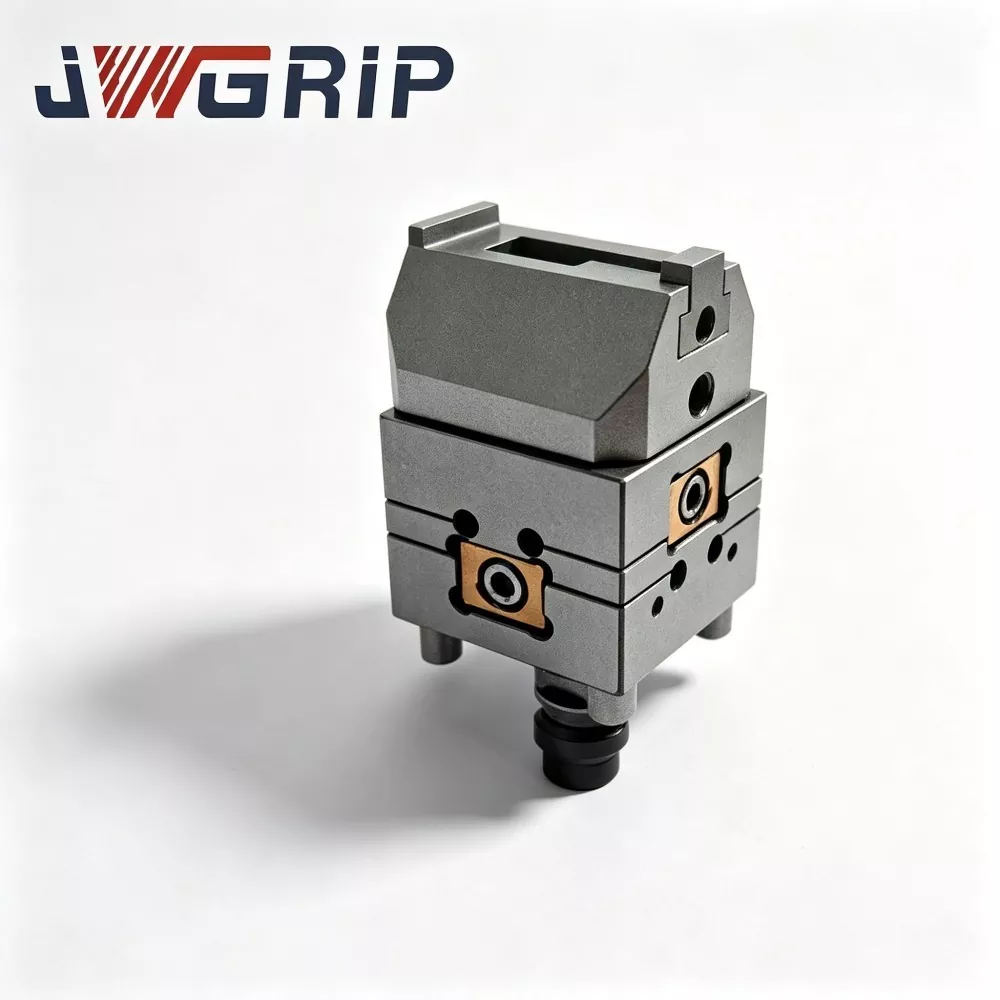
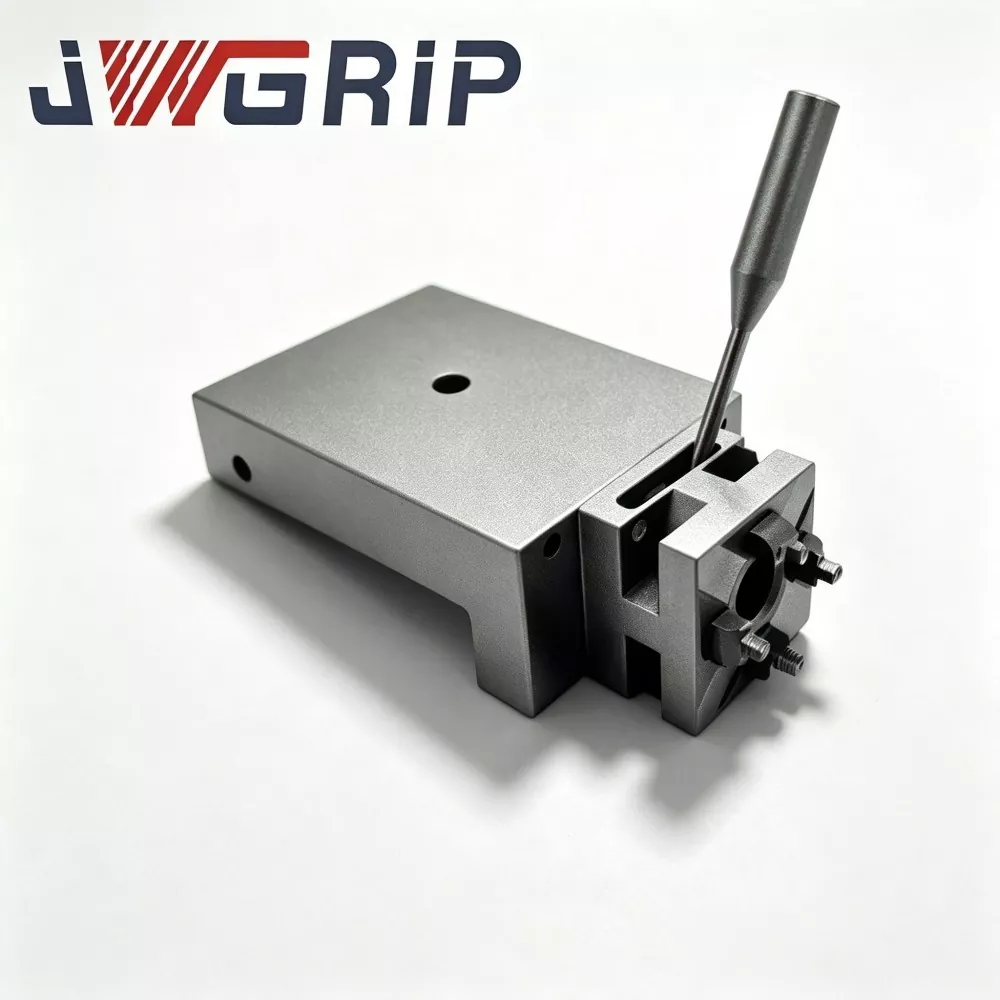
Drôtený EDM zverák pre presné obrábanie
JWGRIP je profesionálny výrobca a dodávateľ drôtového EDM zveráka pre presné obrábanie v Číne, so štandardnými modelmi plne na sklade a podporuje globálnu hromadnú objednávku pre profesionálne ponorené výrobné dielne na rezanie drôtom. Ide o vysokopevný integrovaný profesionálny upínací prípravok špeciálne optimalizovaný pre scenáre presného obrábania EDM s plne ponoreným drôtom. Integruje kryogénne stabilizovaný materiálový výkon a vystuženú štruktúru čeľustí proti vychýleniu do jedného celku, čím efektívne rieši problémy nakláňania čeľustí, nerovnomerného upnutia a mikrodeviácií bežných univerzálnych zverákov v dlhodobom ponorenom pracovnom prostredí.
JWGRIP je profesionálny Drôtové EDM skľučovadlá výrobca a dodávateľ v Číne. Srdečne vás vítame vo veľkoobchode s vysoko kvalitnými výrobkami za konkurencieschopnú cenu z našej továrne.
Odporúčania noviniek