Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Držiaky elektród typu R od dôveryhodného výrobcu pre spoľahlivé zváracie operácie
Ako špecializovaný dodávateľ držiakov elektród typu R,JWGRIPvyrába vysoko stabilné predlžovacie tyče, klieštinové jednotky a zostavy pneumatického oja pre výrobcov foriem, procesných inžinierov EDM a nákupcov upínacích prípravkov, ktorí zápasia s hádzaním elektród a vibráciami počas erózie iskier v hlbokých dutinách. Každá kľúčová súčiastka prechádza úpravou odstraňujúcou napätie a presným brúsením, aby sa minimalizovali chyby sústrednosti pri montáži rôznych grafitových a medených elektród. Toto montážne príslušenstvo zmierňuje kolísanie počas hlbokého klesania a zlepšuje kvalitu povrchovej úpravy zložitých detailov foriem. Okrem montážnych zostáv elektród dodáva JWGRIP tiežEDM skľučovadlá typu Ra EROWA kompatibilné skľučovadlá elektród na vytvorenie kompletnej reťaze nástrojov pokrývajúcej základňu skľučovadla až po hrot elektródy.
Mnohé závody na výrobu foriem sa zameriavajú iba na výkon EDM skľučovadiel a parametre iskrových strojov, pričom ignorujú, ako komponenty na montáž elektród priamo ovplyvňujú konečné výsledky obrábania. Dokonca aj vysokokvalitné medeno-grafitové elektródy budú generovať zjavné hádzanie, ak sa spoja s držiakmi nízkej kvality. Pri spracovaní hlbokých, úzkych dutín foriem spôsobia mierne vibrácie prenášané z montážnej polohy zvlnené bočné steny, rozmazané polomery rohov a nekonzistentné iskriská. Opätovné opracovanie defektných dutín plytvá elektródami, spotrebúva čas stroja a oneskoruje dodanie objednávky. Mnoho bežných montážnych dielov na všeobecné použitie nemôže odolať vplyvu striekajúcej dielektrickej kvapaliny a kolísaniu teploty vo vnútri pracovnej nádrže EDM, čo vedie k postupnému posunu presnosti po opakovaných výmenách elektród.
Výkonnostné rozdiely
Generické držiaky nástrojov sú navrhnuté pre vysokorýchlostné frézovanie namiesto prostredia iskrovej erózie. Zriedkavo zohľadňujú odpor dielektrickej kvapaliny, kolísanie tepla a špeciálne požiadavky na upínanie krehkých grafitových elektród.
V porovnaní s tým sú držiaky elektród typu R plne optimalizované pre prevádzkové charakteristiky hĺbkového EDM. Predlžovacia tyč R-Type pre držiak elektród EDM rozširuje dosah pri obrábaní hlbokých dutín bez zosilnenia vibrácií. Klieština R-Type ER32 pre držiak elektródy EDM poskytuje rovnomernú obvodovú uchopovaciu silu, čím zabraňuje praskaniu krehkých grafitových elektród pri upínacom tlaku. Pneumatické tiahlo typu R pre držiak elektród EDM umožňuje diaľkové automatické zamykanie a odomykanie, čo vyhovuje pracovným postupom výmeny vysokofrekvenčných elektród. CNC kalibračný blok R-Type pre EDM Workholding podporuje rýchle overenie ofsetu, čím sa skracuje čas merania pred začatím spracovania iskier. Rozumne prispôsobený montážny hardvér udržuje sústrednosť elektród stabilnú aj pri práci ďaleko od referenčného bodu skľučovadla, čím sa predchádza povrchovým defektom na dutinách foriem spôsobeným vibráciami.
Zníženie odpadu elektród
Grafitové a medené elektródy predstavujú hlavné variabilné náklady pre dielne na výrobu foriem. Zlá sústrednosť držiaka a nestabilná upínacia sila často poškodzujú drahé elektródy ešte pred začatím iskrového obrábania. Štandardizované držiaky elektród typu R umožňujú operátorom dokončiť prednastavenie elektródy, orezanie a meranie offsetu mimo nádrže EDM stroja. Operátori montujú elektródy na predlžovacie tyče alebo upínacie jednotky na externých meracích stoloch; po kalibrácii je možné celú zostavu rýchlo nainštalovať na EDM skľučovadlo typu R.
Pneumatické oje odstraňuje ručné operácie kľúčom, čím sa znižuje riziko nadmerného utiahnutia, ktoré popraská grafitové materiály. Pri budovaní výrobných liniek so zmiešaným režimom kombinujúcich manuálnu obsluhu a poloautomatizáciu môžu používatelia kombinovať tieto držiaky s umiestňovacími modulmi zo systému Quick Change Workholding System, čím sa realizuje jednotný prenos údajov medzi meracími stolmi pred stanicou a stolmi EDM strojov. Tento pracovný postup znižuje množstvo odpadu elektród a znižuje čas spotrebovaný opakovanou korekciou na stroji.
Hlavné výhody produktu
Presne brúsené protiľahlé povrchy zaručujú vynikajúcu sústrednosť a účinne potláčajú hádzanie elektródy počas erózie s hlbokou dutinou.
Diverzifikované konštrukčné formy vrátane predlžovacej tyče, klieštiny ER32 a pneumatického oja sa prispôsobujú krátkym elektródam, úlohám s hlbokými dutinami s dlhým dosahom a požiadavkám automatizovanej výroby.
Povrchová antikorózna úprava odoláva erózii dielektrickej kvapaliny, spomaľuje hrdzu a hromadenie nečistôt vo vnútri EDM pracovnej nádrže.
Kompatibilné s bežným polohovacím príslušenstvom typu R, ktoré podporuje rýchlu spoluprácu s kalibračnými blokmi a viacerými štýlmi EDM skľučovadiel.
Úvod do produktového modulu
Montážne zostavy elektród JWGRIP pokrývajú viacero funkčných modulov, aby zvládli rôzne dĺžky elektród, materiály a úrovne automatizácie.
Predlžovacia tyč typu R pre držiak elektród EDM rieši prekážku pri obrábaní hlbokých a stiesnených dutín foriem; predlžuje pracovnú vzdialenosť elektród a zároveň riadi zosilnenie vibrácií v rámci prijateľných limitov. Klieština R-Type ER32 pre držiak elektród EDM ponúka dokonca okolitú upínaciu silu a chráni krehké grafitové elektródy pred lokálnou deformáciou. Pneumatické oj typu R pre držiak elektród EDM podporuje diaľkové pneumatické uzamykanie, vhodné pre dielne, ktoré sledujú vyššie stupne automatizácie. CNC kalibračný blok typu R pre EDM Workholding slúži ako pomocný merací nástroj na kontrolu ofsetu, čím sa znižuje počet pokusov a omylov pri nastavovaní elektródy. Všetky tieto moduly patria do ekosystému R-Type EDM Workholding System. Ak dielne potrebujú spracovať veľkosériové štandardné elektródy, môžu si vybrať zodpovedajúce jednotky z EROWA Compatible Electrode Chucks, čím sa dosiahne flexibilné prepínanie upínacích prípravkov v rámci rôznych štandardov nástrojov.
Hlavné aplikačné scenáre
Tieto komponenty na montáž elektród sa široko používajú pri výrobe foriem pre spotrebnú elektroniku, pri spracovaní foriem pre interiérové časti automobilov, výrobe presných foriem pre lekárske zariadenia a úlohách obrábania kompozitov s viacerými elektródami. Hodia sa na hĺbkové EDM zariadenia na opracovanie hlbokých dutín, vyrezávanie drobných prvkov a komplexné leptanie textúr. Či už ide o modernizáciu starého EDM zariadenia alebo konštrukciu nových buniek na výrobu foriem, správne zvolené držiaky stabilizujú stav chodu elektródy a znižujú zbytočnú spotrebu elektród. Široko ich prijímajú továrne na výrobu foriem na zákazku, dielne na výrobu presných nástrojov a podniky, ktoré vykonávajú vysoko komplexné zákazky outsourcingu foriem.
Praktický návod
Najprv si ujasnite svoju typickú hĺbku obrábania: hlboké úzke dutiny vyžadujú konštrukcie predlžovacích tyčí s potlačením vibrácií, zatiaľ čo funkcie plytkej formy môžu prijať krátke konfigurácie priamej montáže.
Druhé potvrdenie materiálu elektród: grafitové elektródy potrebujú držiaky v tvare klieštiny s rovnomerne rozloženou upínacou silou, aby sa zabránilo praskaniu.
Vyhodnoťte svoju úroveň automatizácie výroby: dielne s častou výmenou elektród môžu uprednostniť pneumatické oje pre rýchle diaľkové uzamknutie. Manuálne malosériové dielne si môžu vybrať kombinácie predlžovacej tyče a klieštiny pre nákladovo efektívne nasadenie.
Pred zakúpením si overte kompatibilitu s vašimi existujúcimi EDM skľučovadlami typu R a kalibračným príslušenstvom. Ak máte nejasnosti ohľadom výberu dĺžky alebo schém kombinácií, môžete si pozrieť hárky so špecifikáciami rozmerov vydané spoločnosťou JWGRIP a filtrovať vhodné čísla dielov podľa priemeru elektródy a požiadavky na presah.
Tipy na údržbu
Zvyšky dielektrickej kvapaliny, uhlíkový prach a jemný grafitový prášok sa po dlhodobej výrobe EDM hromadia na spárovaných povrchoch. Pravidelné čistenie klieštinových otvorov, kužeľov tyčí a spojovacích plôch oja je nevyhnutné na zachovanie pôvodnej presnosti polohovania. Vyhnite sa nadmernému mechanickému nárazu počas inštalácie elektródy; silné klepanie zdeformuje presne brúsené kužeľové plochy a spôsobí trvalú stratu sústrednosti. Po čistení naneste antikorózny ochranný olej, najmä na jednotky, ktoré sú dlhší čas nečinné. Výmena opotrebovaných klieštin podľa plánu zabraňuje nerovnomernej upínacej sile, ktorá poškodzuje drahé elektródy. Štandardizované návyky dennej údržby zachovajú dlhodobý výkon umiestňovania týchto vysoko presných montážnych zostáv a udržia váš EDM výstup stabilný počas tisícok výrobných cyklov.

- View as
CNC kalibračný blok typu R pre EDM upínanie
JWGRIP, spoľahlivý a profesionálny exportér presného EDM príslušenstva pre uchytenie obrobkov, dodáva vysoko presný CNC kalibračný blok R-Type pre uchytenie elektroerozívnych obrobkov, hromadné objednávky a zákazkové projekty založené na výkresoch. Tento kalibračný blok vyrobený zo stabilizovanej nástrojovej ocele so starnutím odľahčujúcim napätie, viacplošným CNC frézovaním a ultra presným povrchovým brúsením si zachováva stabilnú geometrickú toleranciu pri častom kolísaní teploty a opakovanom kontakte sondy. Jedinečný zaoblený referenčný roh typu R znižuje riziko opotrebovania ostrých hrán a poskytuje opakovateľné údaje o súradnicovom posune.
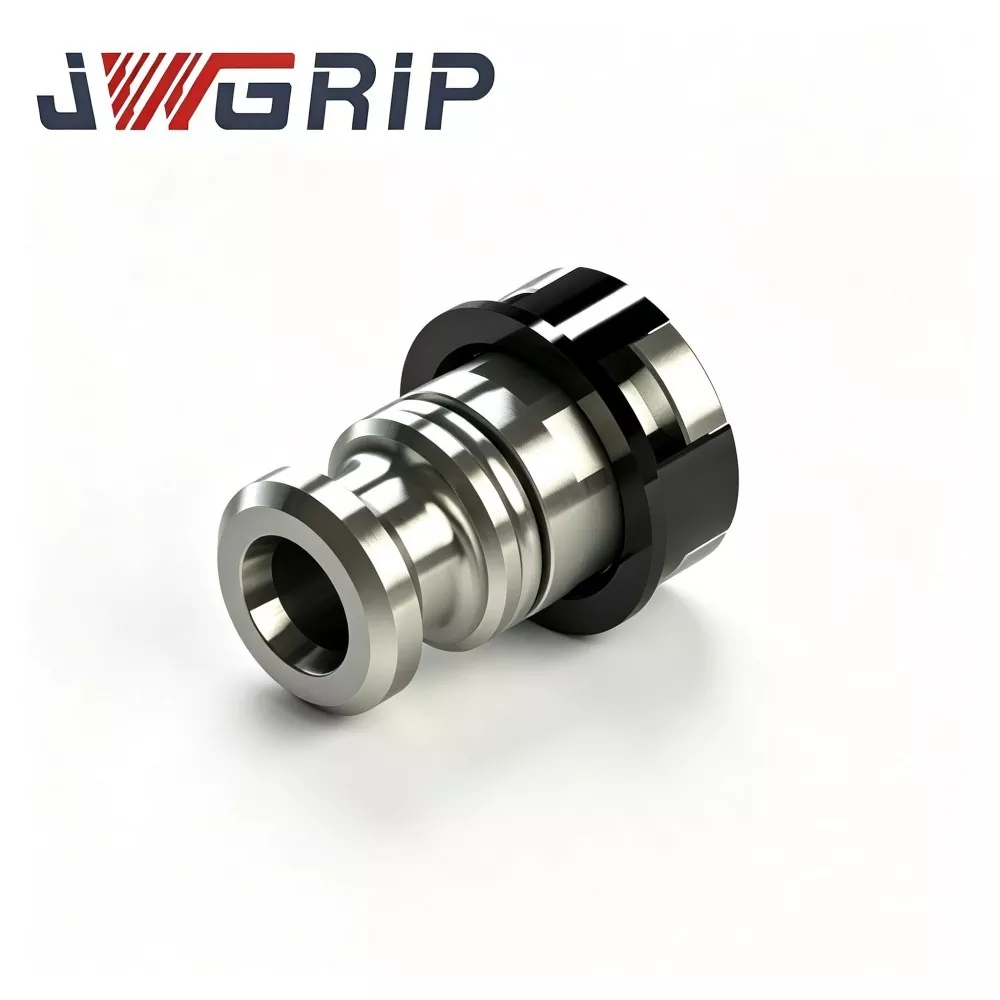
Pneumatické oj typu R pre držiak elektród EDM
JWGRIP je profesionálny výrobca a dodávateľ pneumatického oja R-Type pre držiak elektród EDM v Číne, so štandardnými špecifikáciami plne na sklade a akceptuje globálnu hromadnú objednávku na projekty automatizovaných dielní pre inteligentné formy. Ide o vysoko spoľahlivý integrovaný komponent pneumatického ťahania špeciálne navrhnutý pre bezobslužné automatizované výrobné linky na EDM potápačov. Integruje optimalizovanú štruktúru prenosu sily s vyváženým namáhaním typu R a mechanickú odolnosť proti korózii s vysokou tvrdosťou do jedného zariadenia, čím sa eliminuje tlmenie napätia, lokálna koncentrácia napätia a ľahké defekty opotrebenia tradičných ojí s rovným telom.
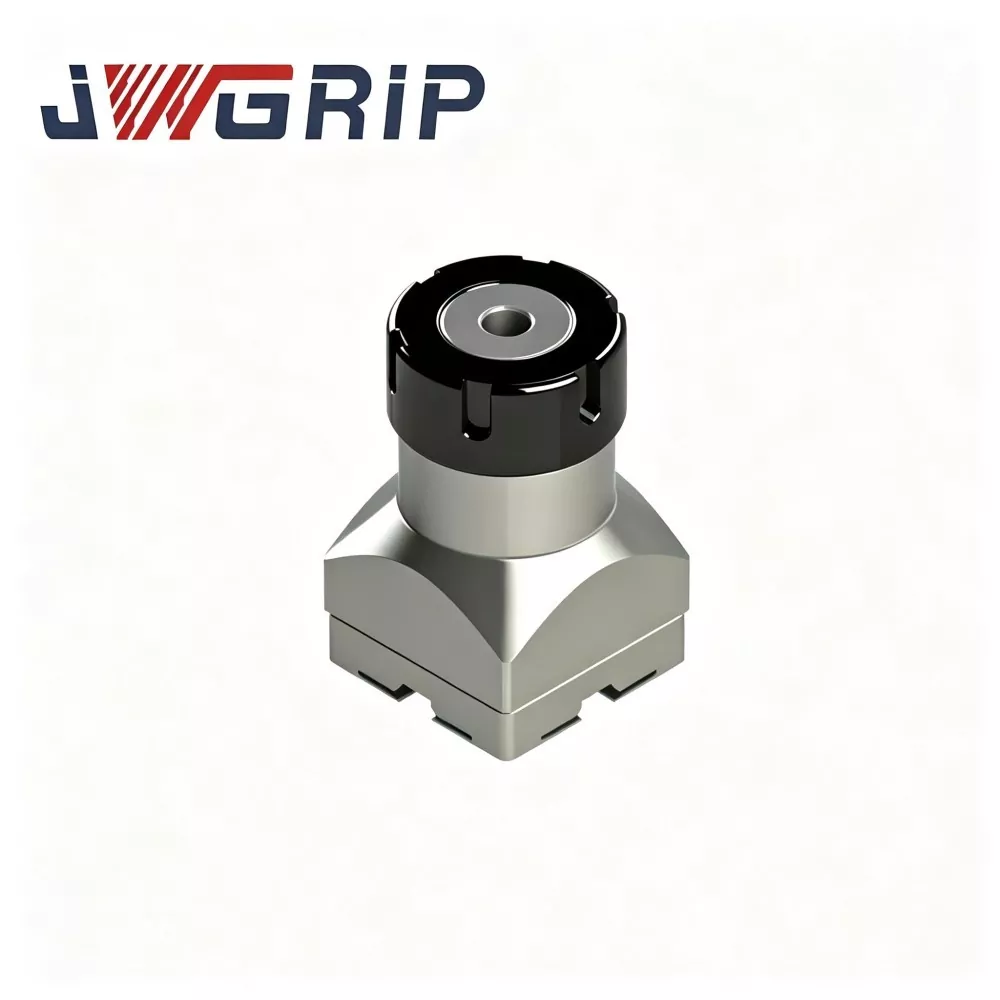
Klieština R-Type ER32 pre držiak elektród EDM
JWGRIP je profesionálny výrobca a dodávateľ klieštiny R-Type ER32 pre držiak elektród EDM v Číne, ktorý poskytuje priame dodávky a služby úpravy OEM pre globálne podniky vyrábajúce formy EDM. Je to vysokovýkonné elastické upínacie príslušenstvo špecifické pre EDM, špeciálne optimalizované pre pracovné podmienky iskrového erózneho obrábania. Integráciou optimalizovanej štruktúry silového vyváženia typu R a vysoko presného elastického upínacieho výkonu do jednej jednotky rieši bežné chyby bežných univerzálnych klieštin, ako je nerovnomerné namáhanie a ľahké presné tlmenie.
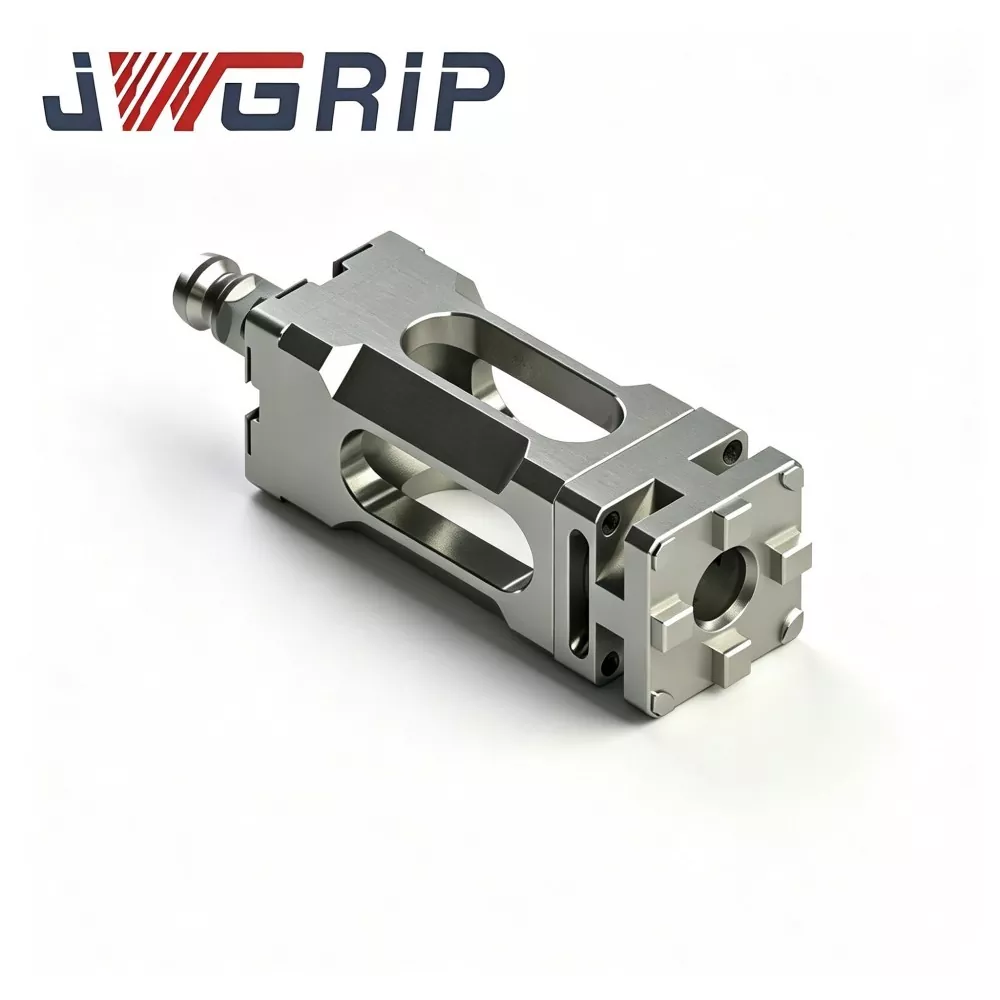
Predlžovacia tyč typu R pre držiak elektród EDM
JWGRIP je profesionálny výrobca a dodávateľ predlžovacej tyče typu R pre držiak elektród EDM v Číne, ktorý poskytuje službu prispôsobenia rozmerov s viacerými štandardnými špecifikáciami, ktoré sú plne skladom. Je to profesionálny vysoko presný komponent rozšírenia nástrojov EDM špeciálne navrhnutý pre komplexné scenáre spracovania hlbokých dutín na opracovanie lisovacích foriem. Integruje vysokopevný konštrukčný dizajn a ultra presné koaxiálne polohovanie do jedného integrovaného telesa tyče, čím dokonale rieši problém nedostatočného pracovného zdvihu štandardných elektród pri obrábaní hlbokých dutín.
JWGRIP je profesionálny Držiaky elektród typu R výrobca a dodávateľ v Číne. Srdečne vás vítame vo veľkoobchode s vysoko kvalitnými výrobkami za konkurencieschopnú cenu z našej továrne.
Odporúčania noviniek