Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dôveryhodný výrobca centrovacích platničiek typu R pre riešenia presného vyrovnania
Ako špecializovaný výrobca centrovacích dosiek typu R,JWGRIPvyrába polohovacie platne s vysokou rovinnosťou a vložky paliet s nulovým bodom pre vývojárov foriem, plánovačov procesov EDM a špecialistov na obstarávanie upínacích prípravkov, ktorí robia viacelektródové rozloženie na pracovných stoloch EDM s hĺbiacim zariadením. Každá doska prechádza žíhaním na uvoľnenie napätia a obojstranným presným brúsením, aby sa zachovali prísne tolerancie paralelnosti a rovinnosti a zabránilo sa kumulatívnej odchýlke polohy pre husté multielektródové nastavenia. Tieto pomocné dosky riešia nekonzistentnosť súradníc pri výmene elektród alebo vymeniteľných obrobkov vo vnútri nádrží na dielektrickú kvapalinu. JWGRIP tiež dodávaEDM skľučovadlá typu Ra Wire EDM Workholding Fixtures, vytvárajúce kompletné reťaze prenosu základov pre hĺbiace EDM a pracovné postupy drôtového obrábania.
Početné dielne na výrobu foriem sa vo veľkej miere zameriavajú na presnosť jednotlivých skľučovadiel, no prehliadajú šírenie údajov na viacerých staniciach. Dokonca ani veľmi presné skľučovadlá nedokážu eliminovať nahromadené chyby, ak medziľahlé spojovacie dosky majú slabú rovinnosť alebo deformované polohovacie otvory. Keď operátori usporiadajú niekoľko grafitových alebo medených elektród na obrábanie viacdutinových foriem, drobné chyby na centrovacích doskách sa nahromadia na každej stanici. Kumulatívna odchýlka narúša rovnomernosť iskriska, vytvára nekonzistentnú hĺbku dutiny a ničí rozmerovú konzistenciu medzi viacerými odtlačkami foriem. Mnoho generických adaptérových dosiek predávaných na trhu nie je optimalizovaných pre prostredia EDM; majú tendenciu trpieť povrchovou koróziou a rozmerovým posunom pri dlhodobom ponorení do dielektrickej kvapaliny, čím sa postupne narúša konzistencia súradníc naprieč polohami elektród.
Aké kritické funkčné vlastnosti oddeľujú špeciálne pomocné platne od bežných adaptérových platní pre viacelektródové EDM nastavenia?
Obyčajné adaptérové dosky sú väčšinou určené pre podmienky CNC frézovania za sucha. Málokedy berú do úvahy pri návrhu dielektrické ponorenie, kontamináciu uhlíkovými časticami a akumuláciu chýb na viacerých staniciach.
Na rozdiel od toho sú centrovacie platne typu R účelovo skonštruované pre scenáre rozloženia s viacerými elektródami pri EDM platniach.
Strediaca doska R-Type 70x70 EDM sa hodí do kompaktných viacelektródových usporiadaní pre malé presné vložky do foriem.
Strediaca doska R-Type 54x54 EDM slúži na inštaláciu v úzkom priestore, kde je montážny priestor extrémne obmedzený. 75 mm EDM centrovacia doska s nulovým bodom rozširuje nosnú kapacitu pre stredne veľké elektródy, zatiaľ čo 156 mm EDM paleta typu R pre uchytenie nulového bodu ponúka nosič väčšieho formátu pre vysokovýkonné skupiny s viacerými elektródami.
Antikorózna povrchová úprava odoláva chemickej erózii dielektrickej kvapaliny. Presne opracované polohovacie otvory zaručujú opakovateľné zarovnanie vždy, keď sú dosky namontované na základové skľučovadlá. So spoľahlivým stredným referenčným médiom si každá elektródová stanica zachováva svoju nezávislú hodnotu súradníc bez krížovej interferencie, čím sa vyhýba kumulatívnemu posunu pri výrobe viacdutinových foriem.
Ako možno odstrániť kumulatívnu chybu dátumu?
Komplexné viacdutinové formy vyžadujú desiatky elektród na dokončenie všetkých detailov dutín. Opätovné nastavenie súradnicových referencií pre každú elektródu vo vnútri EDM nádrže plytvá množstvom času chodu stroja. Centrovacie platne typu R umožňujú operátorom dokončiť zoskupovanie elektród, plánovanie rozmiestnenia a koordinovať meranie na externých kalibračných stoloch mimo EDM stroja. Viaceré elektródy je možné vopred namontovať na centrovacie platne alebo palety v dávkach a celá zostavená jednotka sa uzamkne na EDM skľučovadlá typu R v jednom inštalačnom kroku.
Tento prístup posúva takmer všetky meracie a nastavovacie práce preč od drahocenného strojového času. Ak dielne plánujú realizovať cirkuláciu prípravkov naprieč rôznymi zariadeniami, tieto pomocné dosky môžu spolupracovať s modulmi z Quick Change Workholding System a prenášať jednotný súradnicový údaj medzi meracími stanicami, hĺbiacimi EDM strojmi a pomocnými kontrolnými platformami. Tento pracovný režim znižuje opakované nastavovanie súradníc a účinne potláča stohovanie chýb generované viacerými nezávislými upínacími operáciami.
Hlavné prvky produktu
Obojstranné presné brúsenie plus ošetrenie uvoľňujúce napätie zachovávajú ultra nízku rovinnosť a rovnobežnosť, čím obmedzujú kumulatívnu odchýlku polohy viacerých staníc.
Špecifikácie viacerých rozmerov vrátane 54 × 54,70 × 70,75 mm a 156 mm palety prispôsobujú kompaktné vložky, husté rozloženie viacerých elektród a kombinácie elektród pre veľké zaťaženie.
Špeciálna antikorózna povrchová úprava odoláva dlhodobému ponoreniu do dielektrickej kvapaliny, spomaľuje koróziu a zmenu rozmerov povrchu vo vnútri EDM pracovných nádrží.
Štandardizované lokalizačné rozhranie zaisťuje bezproblémovú kompatibilitu s existujúcimi skľučovadlami série R-Type, držiakmi a pomocnými kalibračnými komponentmi.
Prehľad modulov produktu
Portfólio produktov na prenos nulových bodov JWGRIP zahŕňa centrovacie dosky malých rozmerov až po veľké palety pre veľké zaťaženie, aby vyhovovali rôznym požiadavkám na usporiadanie viacerých elektród.
Strediaca doska R-Type 54x54 EDM je určená pre úzky inštalačný priestor, vhodná pre kompaktné viacelektródové usporiadanie malých presných vložiek foriem. Strediaca doska R-Type 70x70 EDM je široko používaná pre bežné malé a stredné viacdutinové formy. Strediaca doska EDM s nulovým bodom 75 mm poskytuje rozšírenú ložnú plochu pre skupiny elektród stredného rozsahu. EDM paleta typu R 156 mm pre uchytenie s nulovým bodom funguje ako veľkorozmerná nosná platforma pre ťažké elektródy alebo kombinované upínanie s viacerými vložkami. Všetky tieto hardvérové jednotky patria do ekosystému R-Type EDM Workholding System. Keď dielne potrebujú dokončiť následné drôtové rezanie dielov foriem, môžu sa zaviesť zodpovedajúce nástroje z Wire EDM Workholding Fixtures, aby sa naďalej používal rovnaký referenčný údaj v rôznych fázach spracovania.
Typické aplikačné scenáre
Tieto podkladové prenosové dosky a palety nachádzajú široké uplatnenie pri výrobe viacdutinových plastových vstrekovacích foriem, výrobe presných konektorových foriem, spracovaní foriem na lekárske implantáty a pracovných postupoch prípravy skupín elektród. Sú vhodné pre hĺbiace EDM zariadenia na simultánne obrábanie s viacerými dutinami, skupinové spracovanie elektród a modulárne upínanie vložiek. Či už renovujete staré EDM pracovné stanice alebo staviate nové modulárne bunky na výrobu foriem, správne zvolené centrovacie platne stabilizujú konzistenciu súradníc viacerých elektród a znižujú chybné diely spôsobené nahromadeným posunom nulového bodu. Tieto komponenty vo veľkej miere využívajú továrne na výrobu foriem na spotrebnú elektroniku, závody na výrobu presných konektorov a podniky, ktoré realizujú veľkoobjemové projekty foriem s viacerými dutinami.
Princípy praktického výberu
Najprv vypočítajte celkové množstvo a vonkajší rozmer elektród v každej skupine, potom vyberte veľkosť dosky podľa aktuálneho priestoru na inštaláciu stola. Husté usporiadanie s kompaktnou vložkou si vyberá platne menšej veľkosti, ako je napríklad centrovacia platňa R-Type 54x54 EDM alebo centrovacia platňa R-Type 70x70. Stredné a veľké skupiny elektród alebo kombinované upínanie s viacerými vložkami môžu používať 75 mm EDM centrovaciu dosku s nulovým bodom alebo 156 mm EDM paletu typu R na uchytenie nulového bodu.
Potom potvrďte požiadavku na zhodu rozhrania s vašimi existujúcimi základnými skľučovadlami. Venujte pozornosť celkovej hmotnosti elektródy; scenáre s veľkým zaťažením vyžadujú palety s vyššou nosnosťou. Ak dúfate, že budete zdieľať údaje s externými meracími platformami, vopred si overte kompatibilitu s modulmi Quick Change Workholding System. Ak sa cítite zmätení v súvislosti s kombináciou veľkostí alebo prispôsobením nosnosti, môžete sa obrátiť na oficiálne údajové listy rozmerov JWGRIP a filtrovať vhodné čísla dielov na základe výkresu rozloženia elektród a parametrov zaťaženia.
Návod na použitie
Uhlíkové zvyšky, grafitový prášok a dielektrický kal sa budú hromadiť na polohovacích povrchoch dosiek a polohovacích otvoroch počas nepretržitej výroby EDM. Jemné a pravidelné čistenie plochých referenčných plôch a lokalizačných otvorov je rozhodujúce pre zachovanie pôvodnej presnosti vzťažných bodov. Zabráňte silnému nárazu, poškriabaniu alebo mechanickému nárazu na referenčné povrchy upravené brúsením; povrchové vrúbky spôsobia trvalé neodstrániteľné chyby základov. Po vyčistení utrite platne dosucha a naneste antikorózny ochranný náter, najmä v prípade jednotiek skladovaných mimo nádrží stroja na dlhšiu dobu.
Pravidelne kontrolujte rovinnosť a stav lokalizačných otvorov pri platniach pracujúcich v podmienkach vysokého zaťaženia s viacerými elektródami. Včas vyraďte komponenty so zjavnými priehlbinami alebo koróznymi jamkami. Dodržiavanie štandardizovaných prevádzkových návykov chráni integritu základu, zachováva konzistenciu súradníc viacerých elektród a znižuje pomer zmetkov pre hromadnú výrobu foriem s viacerými dutinami.
- View as
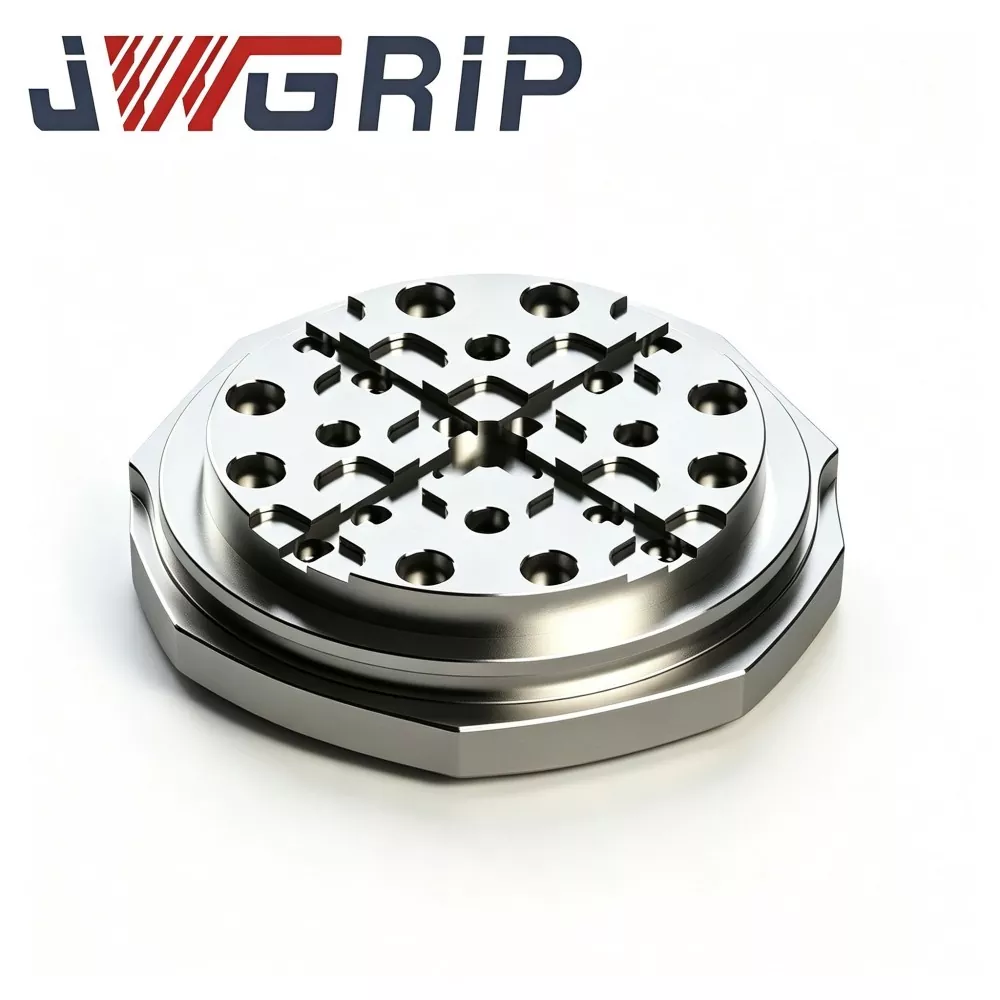
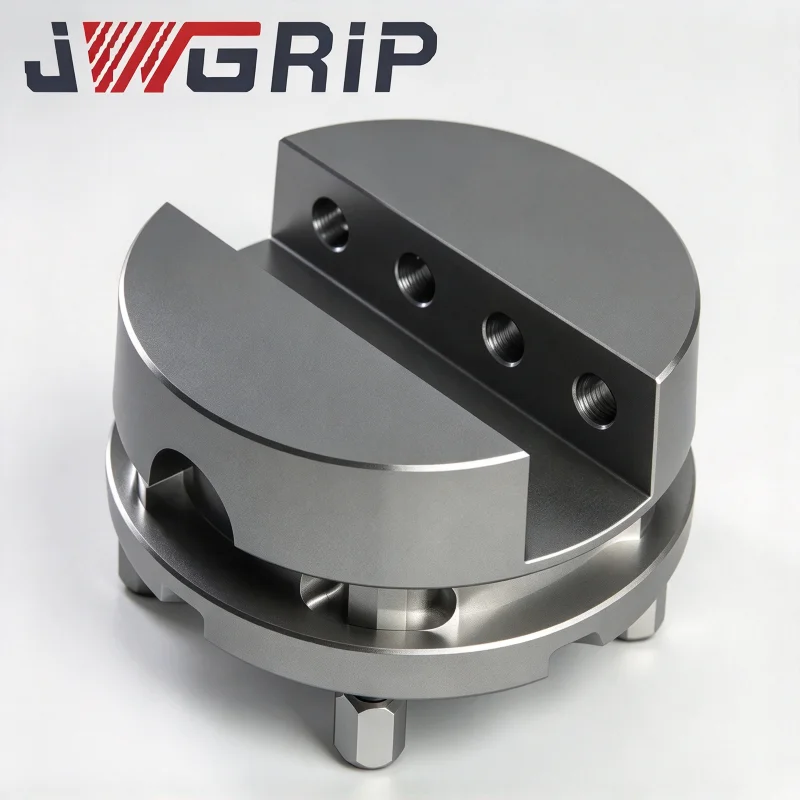
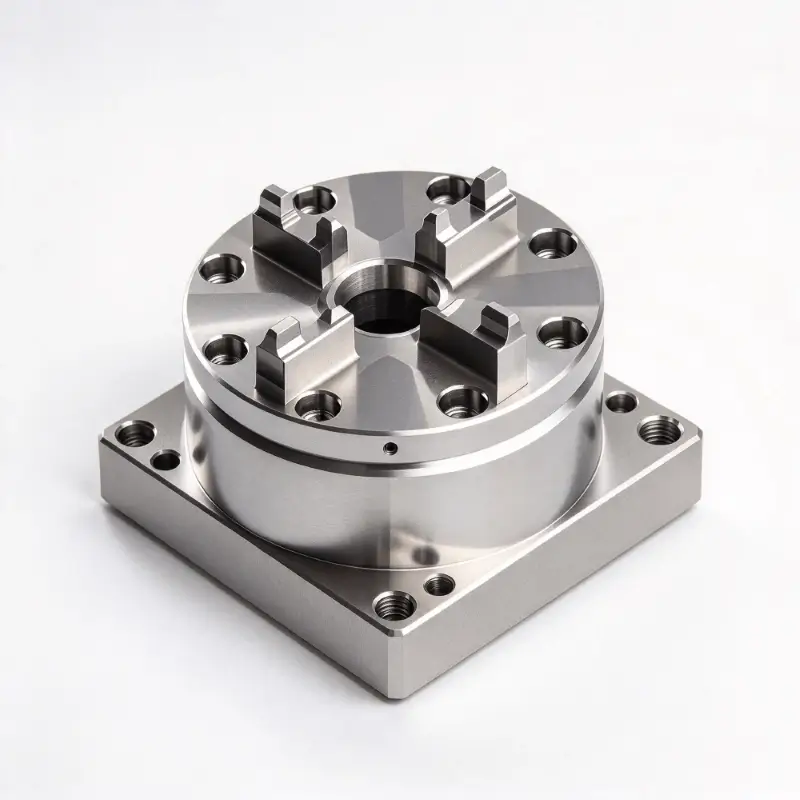
EDM paleta R-Type 156 mm pre uchytenie v nulovom bode
JWGRIP, skúsený dodávateľ, ktorý dodáva osvedčené riešenia ODM pre vysoko presný EDM upínací hardvér, ponúka 156 mm EDM paletu R-Type s pevnou konštrukciou pre uchytenie nulového bodu, kľúčový nákupný komponent pre prenos EDM medzi hĺbiacimi procesmi v stredne veľkých závodoch na výrobu foriem. Vyrobené z predtvrdenej legovanej ocele odľahčenej od napätia, prechádza viaccyklovou tepelnou stabilizáciou, opracovaním prechodových drážok typu R a celoplošným ultra presným brúsením. Jedinečná drážka na uvoľnenie napätia v tvare R, vybavená drenážnou architektúrou na odvádzanie triesok pre rozstrekovanie prostredí EDM nádrží, šíri vysoké lokálne napätie z opakovaných cyklov uzamknutia a odomknutia s nulovým bodom a potláča mikrodeformáciu lokačného bodu po dlhotrvajúcej cyklickej prevádzke.
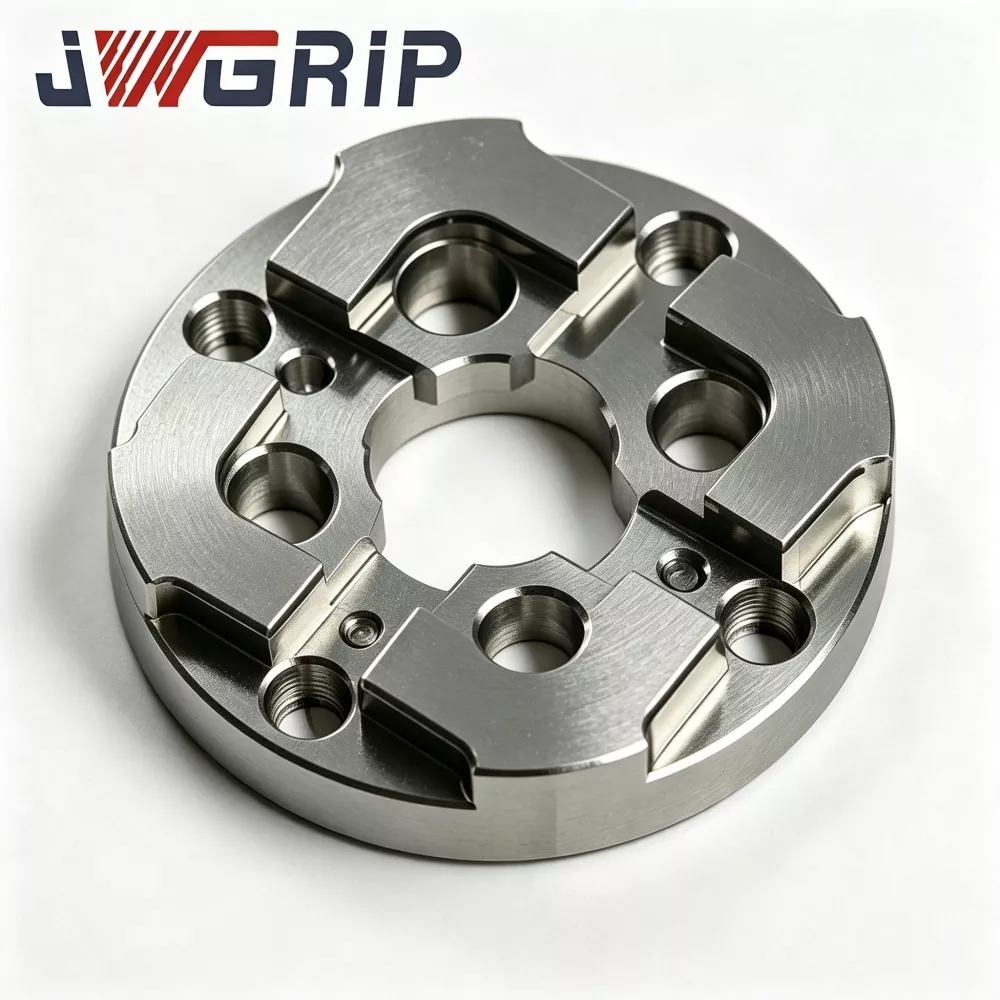
75 mm EDM centrovacia doska s nulovým bodom
JWGRIP je profesionálny výrobca a dodávateľ 75 mm EDM centrovacej dosky s nulovým bodom v Číne, ktorý poskytuje priame dodávky a prispôsobené konštrukčné úpravy pre stredne veľké dielne na výrobu foriem po celom svete. Je to vysokostabilný integrovaný základný upínací prípravok špeciálne vyvinutý pre hĺbkové EDM upínacie systémy s nulovým bodom. Integruje zosilnenú antideformačnú štruktúru a vysoko presné porovnávacie kritérium s nulovým bodom do jednej jednotky, čím sa realizuje rýchle obnovenie nulového bodu počas častej výmeny vložky formy a viacelektródového sériového obrábania.

Strediaca doska EDM typu R 54x54
JWGRIP je profesionálny výrobca a dodávateľ centrovacej dosky EDM typu R 54x54 v Číne so štandardnými špecifikáciami plne na sklade a podporuje globálnu hromadnú objednávku pre projekty kompaktných EDM strojov a dielenských dielní na presné formy. Je to vysoko presné integrované polohovacie zariadenie odolné voči opotrebovaniu, špeciálne navrhnuté pre malé zariadenia na EDM hĺbenie, mini elektródové prípravky a scenáre pre presné spracovanie foriem s viacerými dutinami. Integruje optimalizovanú štruktúru prechodného polohovania ramena typu R a tepelne stabilný mechanický výkon do jednej jednotky, čím eliminuje chyby ľahkého opotrebenia vytláčaním a vylamovania rohov tradičných pravouhlých miniatúrnych centrovacích dosiek.
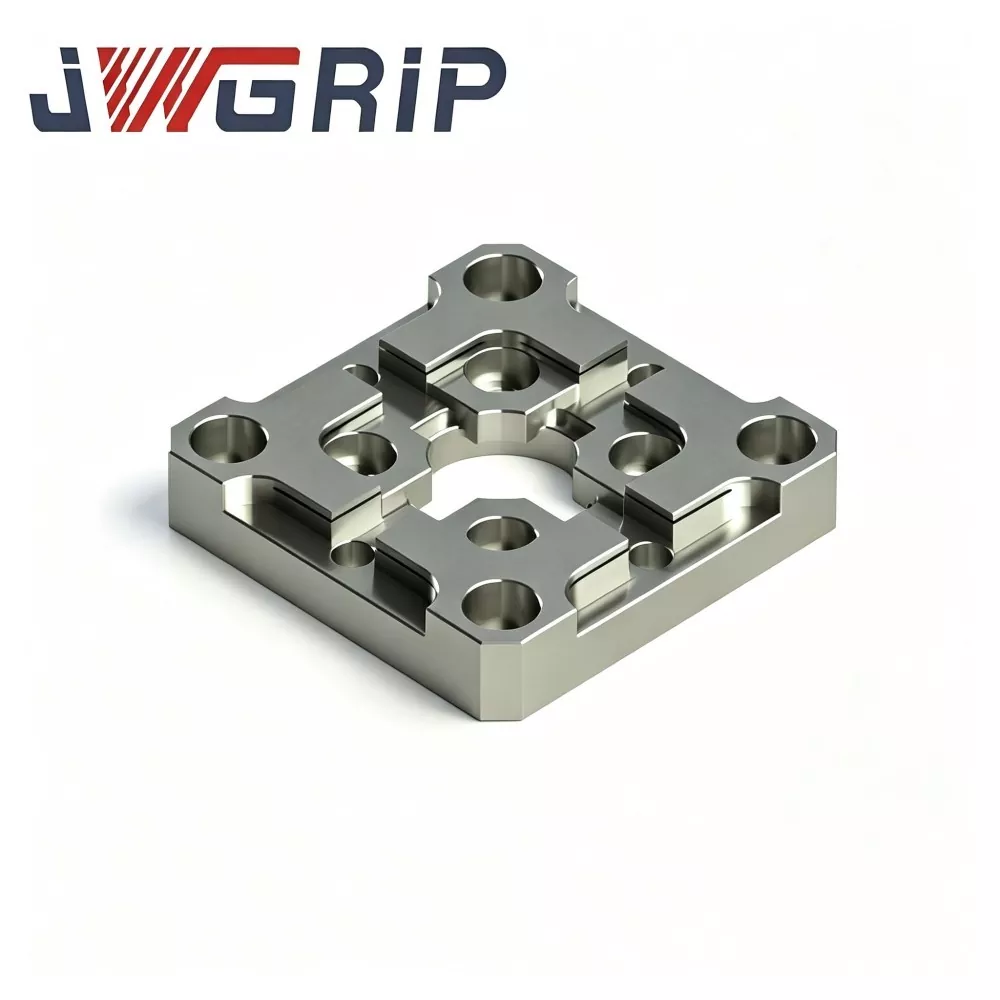
Strediaca doska EDM typu R 70x70
JWGRIP je profesionálny výrobca a dodávateľ centrovacej dosky EDM typu R-Type 70x70 v Číne, ktorý poskytuje priamu dodávku z výroby a prispôsobenú štrukturálnu úpravu tak, aby vyhovovala rôznym požiadavkám na usporiadanie EDM príslušenstva. Ide o vysoko presné integrované štandardné zariadenie na polohovanie elektród, špeciálne optimalizované pre dielne na výrobu foriem na hĺbenie EDM so zameraním na rýchle centrovanie a opakované úlohy polohovania elektród. Integruje namáhanie rozptýlenú štruktúru vnútorného skosenia typu R a ultra stabilný výkon referenčného polohovania do jednej kompaktnej jednotky, čím efektívne rieši opotrebovanie ostrých hrán a defekty referenčného posunu tradičných plochých centrovacích dosiek.
JWGRIP je profesionálny Strediace dosky typu R výrobca a dodávateľ v Číne. Srdečne vás vítame vo veľkoobchode s vysoko kvalitnými výrobkami za konkurencieschopnú cenu z našej továrne.
Odporúčania noviniek