Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
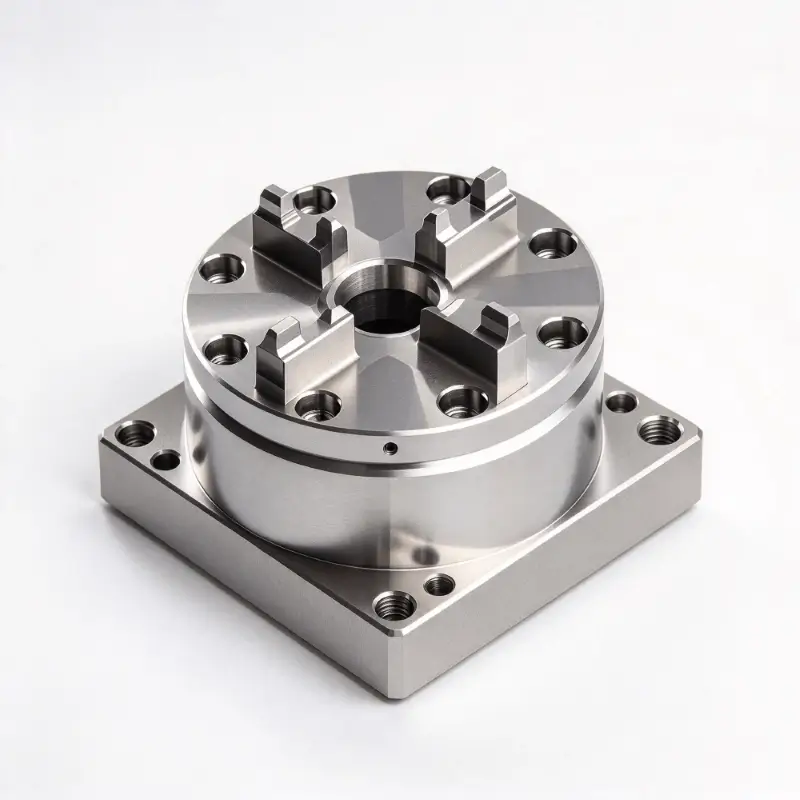
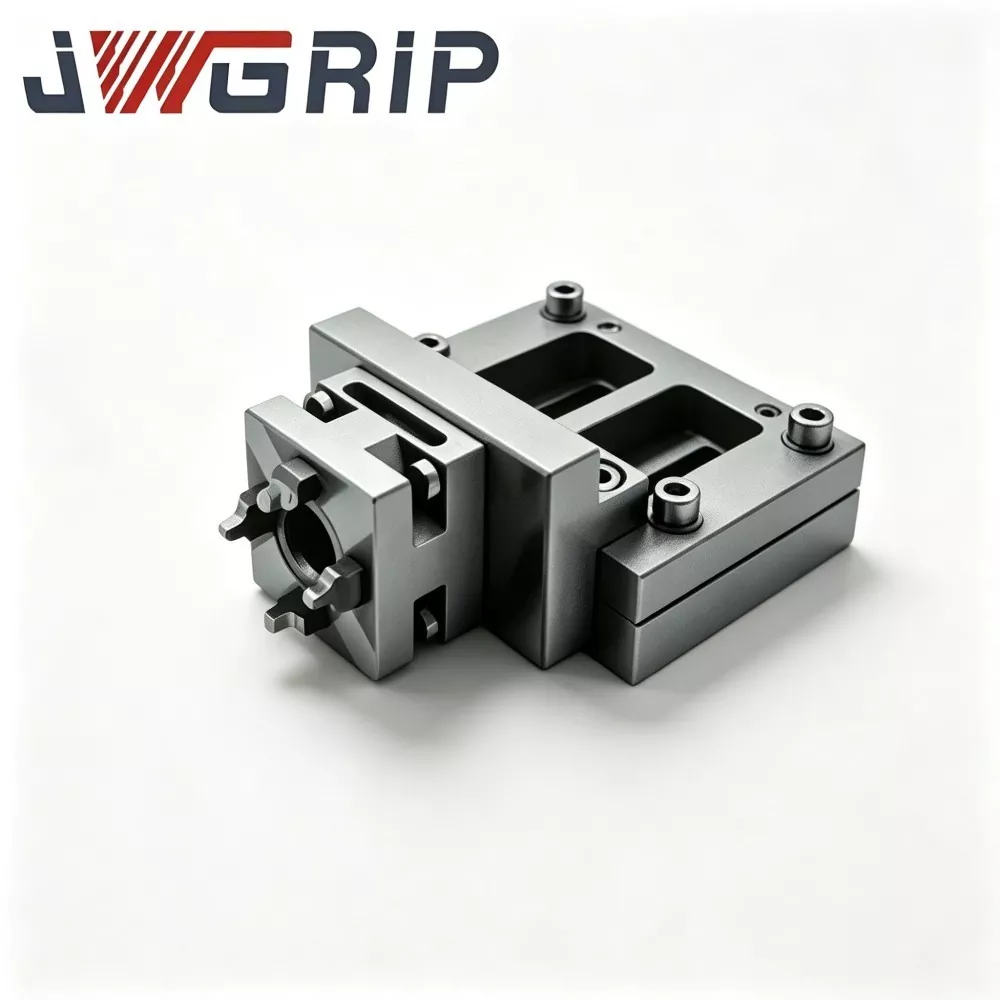
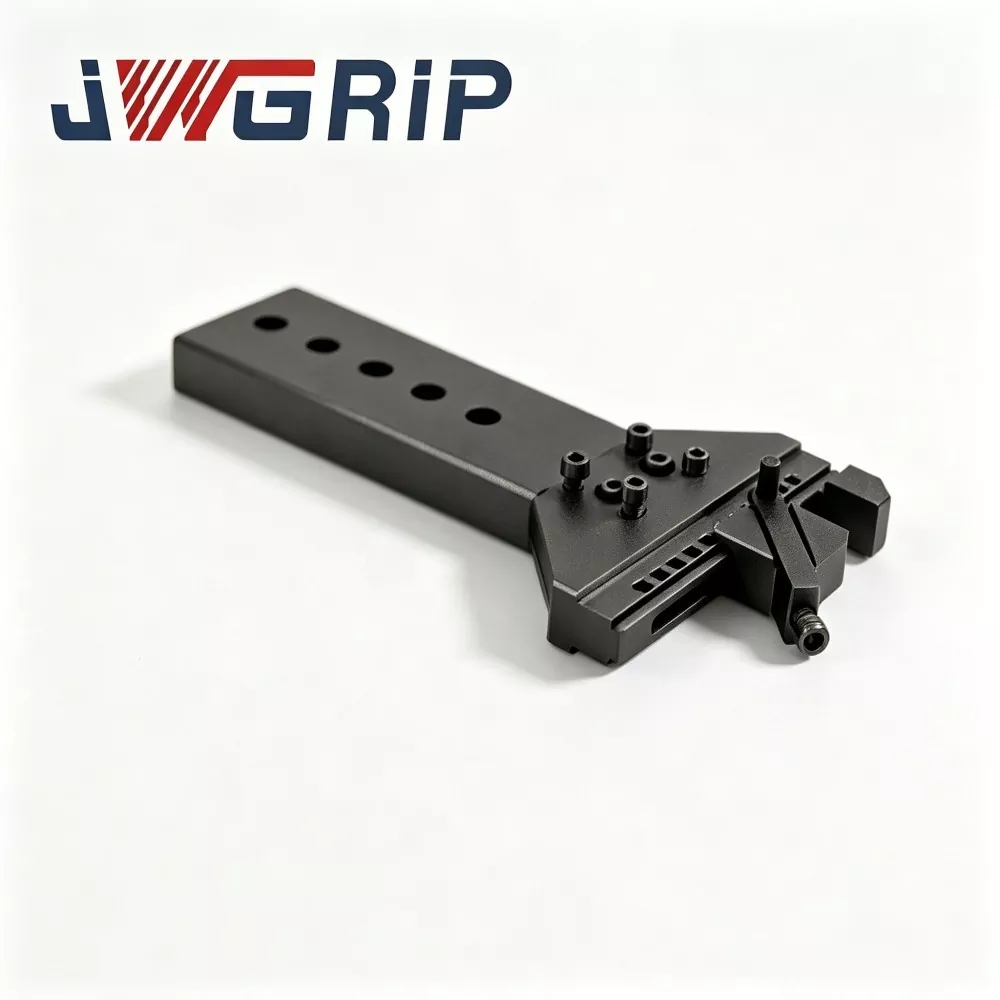

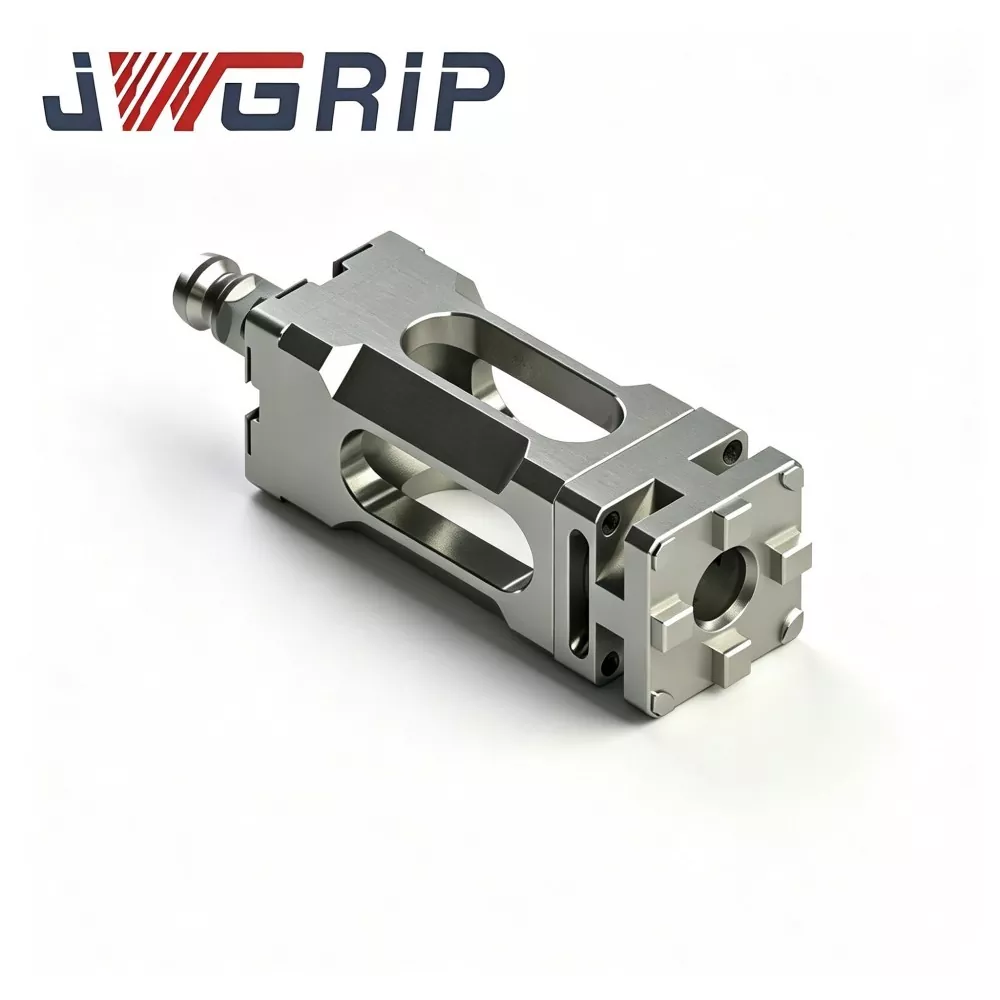
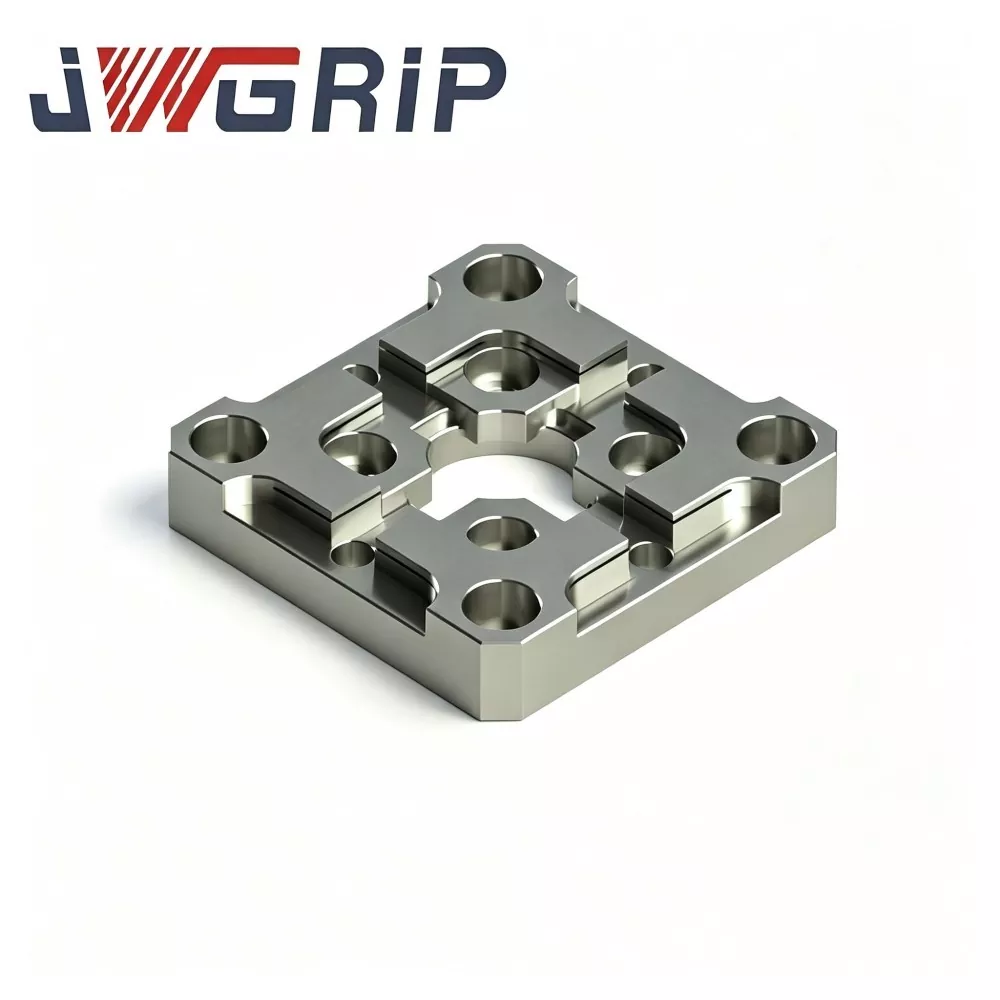
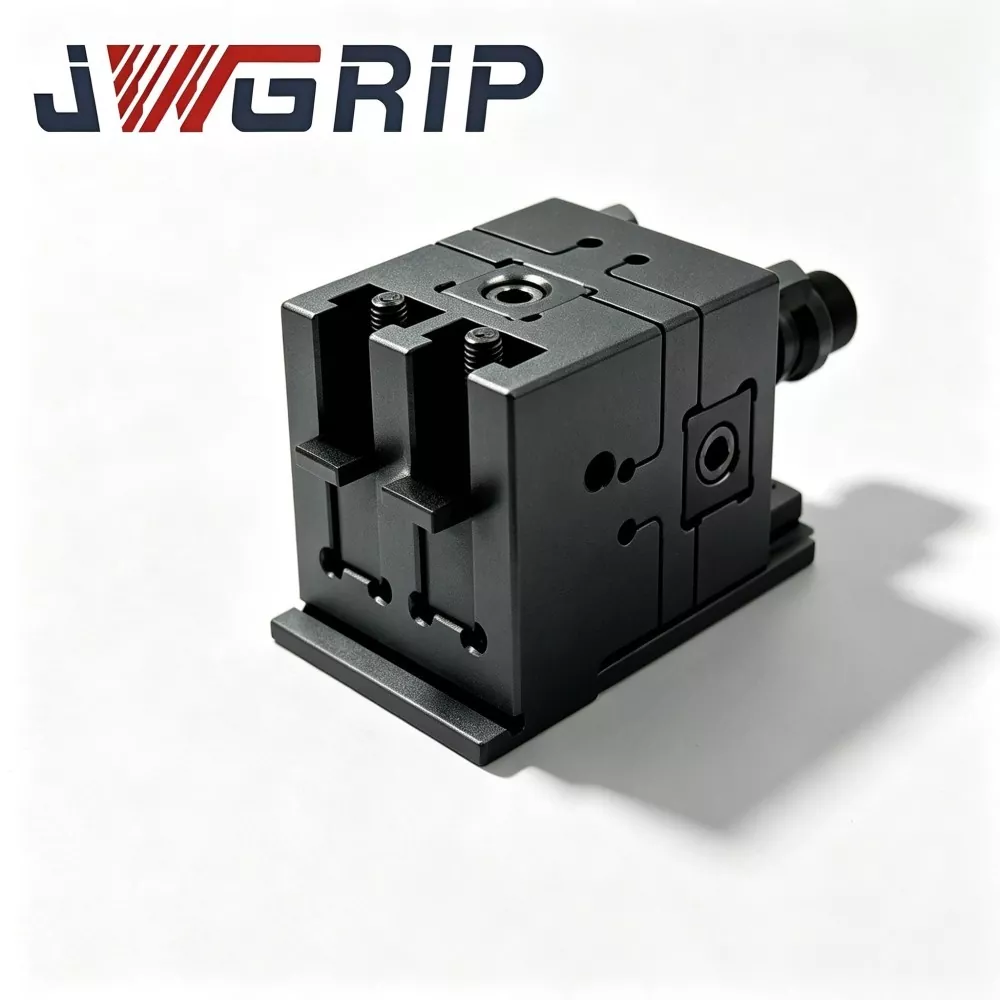
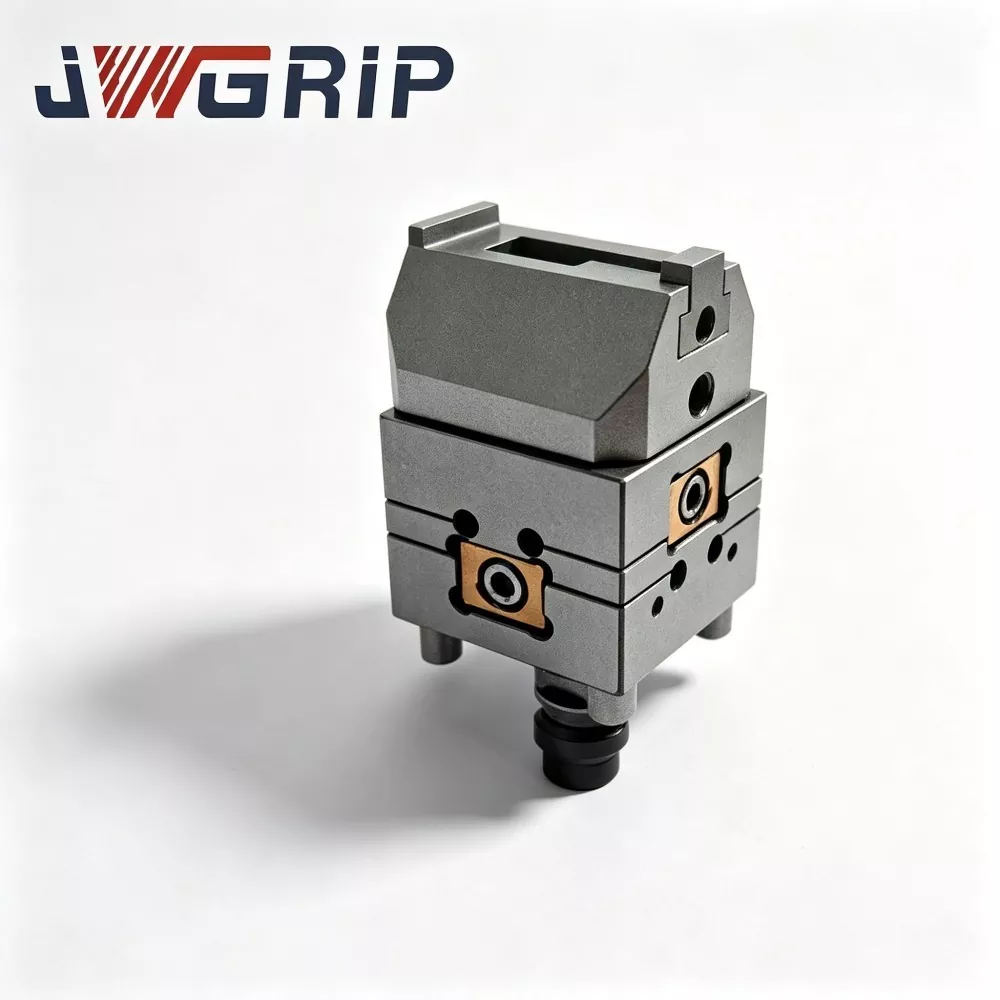
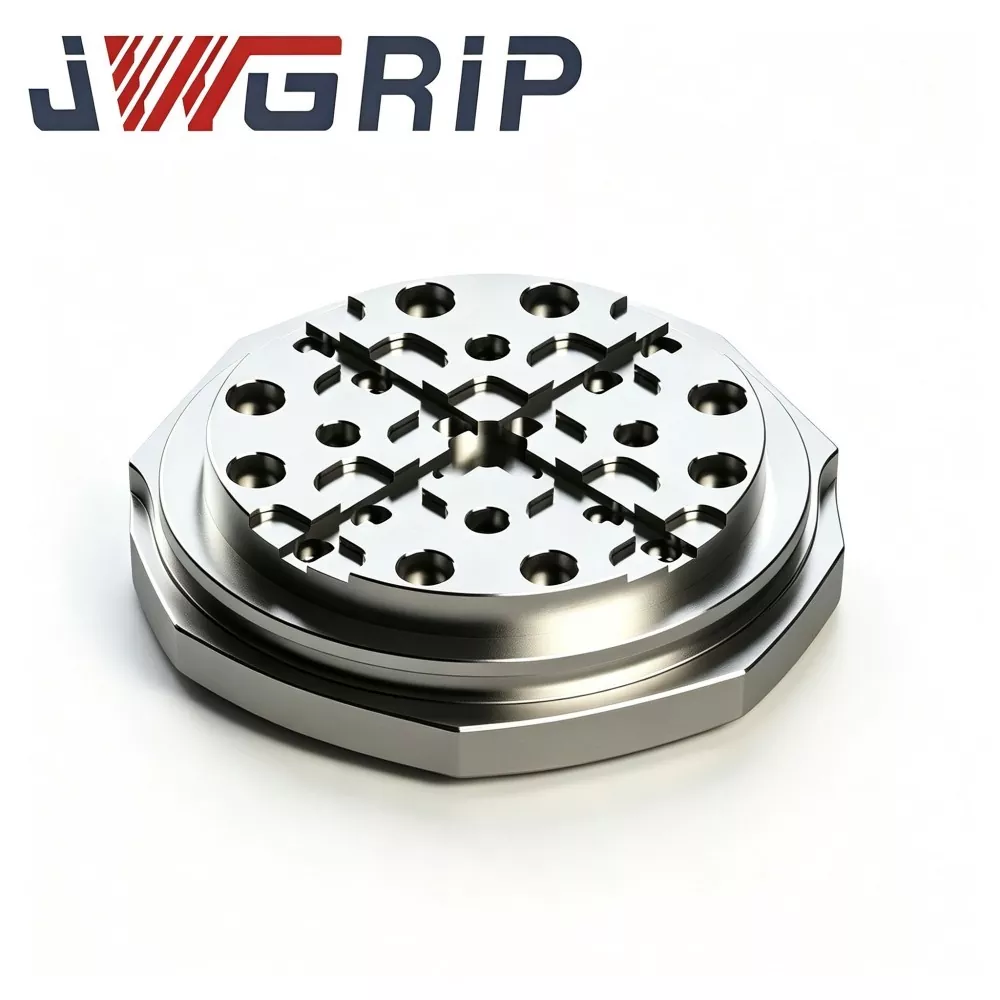
Strediaca doska EDM typu R 70x70
JWGRIP je profesionálny výrobca a dodávateľ centrovacej dosky EDM typu R-Type 70x70 v Číne, ktorý poskytuje priamu dodávku z výroby a prispôsobenú štrukturálnu úpravu tak, aby vyhovovala rôznym požiadavkám na usporiadanie EDM príslušenstva. Ide o vysoko presné integrované štandardné zariadenie na polohovanie elektród, špeciálne optimalizované pre dielne na výrobu foriem na hĺbenie EDM so zameraním na rýchle centrovanie a opakované úlohy polohovania elektród. Integruje namáhanie rozptýlenú štruktúru vnútorného skosenia typu R a ultra stabilný výkon referenčného polohovania do jednej kompaktnej jednotky, čím efektívne rieši opotrebovanie ostrých hrán a defekty referenčného posunu tradičných plochých centrovacích dosiek.
Táto EDM centrovacia doska s vysokou presnosťou opakovania je vyrobená z vopred stabilizovanej legovanej ocele, ktorá využíva viacstupňovú úpravu na uvoľnenie napätia, profesionálne povrchové kalenie a ultrapresnú technológiu obojstranného brúsenia, aby sa zabezpečila vynikajúca rovinnosť a rovnobežnosť. Vylepšená prechodová štruktúra skosenia typu R rozptyľuje miestne kontaktné napätie počas opakovaných cyklov ukotvovania a nakladania a vykladania prípravku, čím účinne obmedzuje opotrebovanie vrubov pri polohovaní a dlhodobú referenčnú deformáciu. Eliminuje kumulatívne chyby polohovania spôsobené častou manuálnou kalibráciou a kolísaním teploty v dielni, pričom zachováva konzistentnú sústrednosť elektród a stabilnú iskriskovú medzeru pri viacdutinovom dávkovom spracovaní foriem.
Strediaca doska R-Type 70x70 EDM výrazne zjednodušuje postupy nastavovania nástroja elektródy, skracuje čas manuálneho centrovania, znižuje odchýlku polohy spôsobenú človekom pre medené a grafitové elektródy a znižuje rýchlosť prepracovania formy. Podporuje štandardnú priamu dodávku z výroby a prispôsobenie rozloženia otvorov a veľkosti polohovacieho nástavca na základe výkresov a poskytuje vysoko spoľahlivú štandardnú záruku pre vysoko efektívnu a vysoko konzistentnú výrobu EDM foriem.
Schéma priority
Dielne na výrobu foriem, v ktorých sa vykonávajú veľkoobjemové, viacelektródové hĺbiace EDM práce, čelia skrytým rizikám kvality spôsobeným konvenčnými centrovacími doskami so štvorcovými ramenami:
Po stovkách cyklov dokovania elektródy a prípravku spôsobujú ostré vnútorné rohy priehlbiny a čiastočné odieranie. Jemné opotrebovanie nie je možné spozorovať rutinnou vizuálnou kontrolou, no sústredná referencia sa nehlučne posúva.
Odchýlka sa hromadí postupne. V čase, keď sa zistia problémy, už bolo opracovaných niekoľko dutín foriem, čo vedie k vysokohodnotnému odpadu vložiek do formy, zlej rovnomernosti iskriska a nerovnomernej erózii bočných stien dutín.
JWGRIP optimalizuje centrovaciu dosku R-Type 70x70 EDM pre tieto praktické bolestivé body:
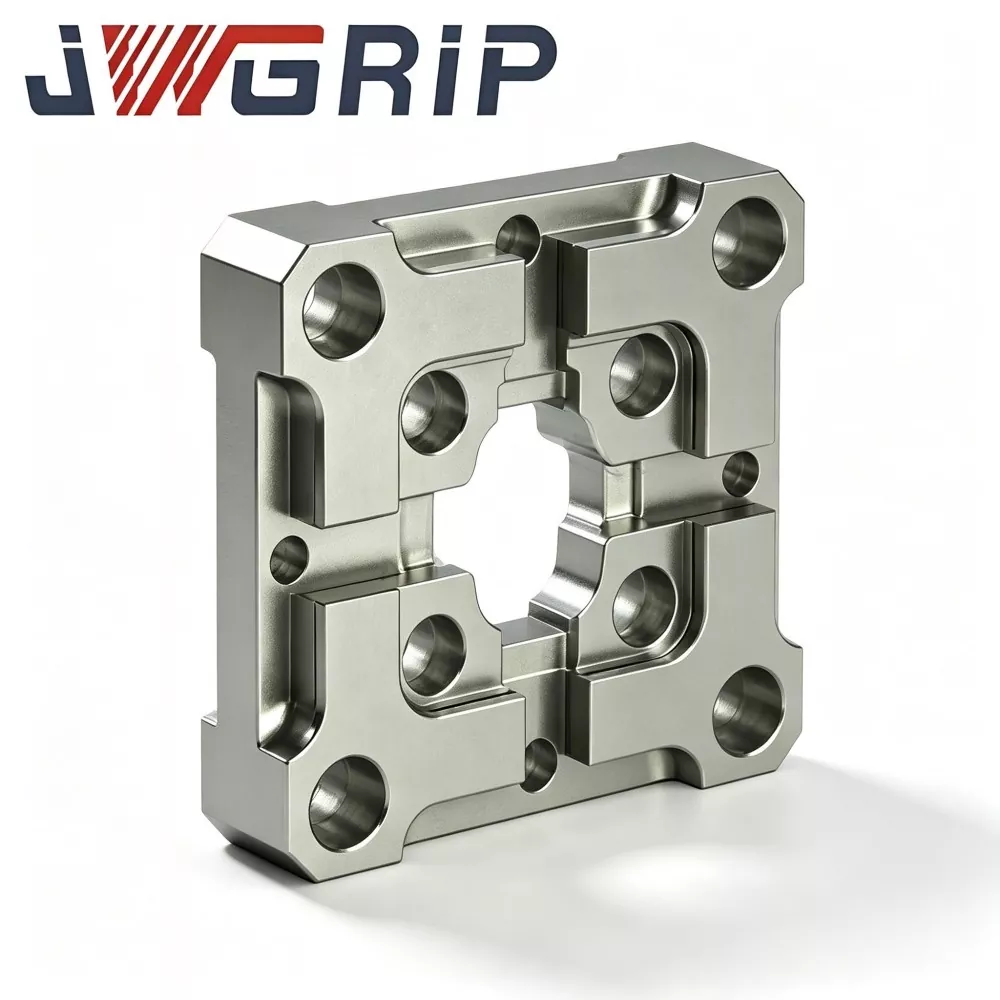
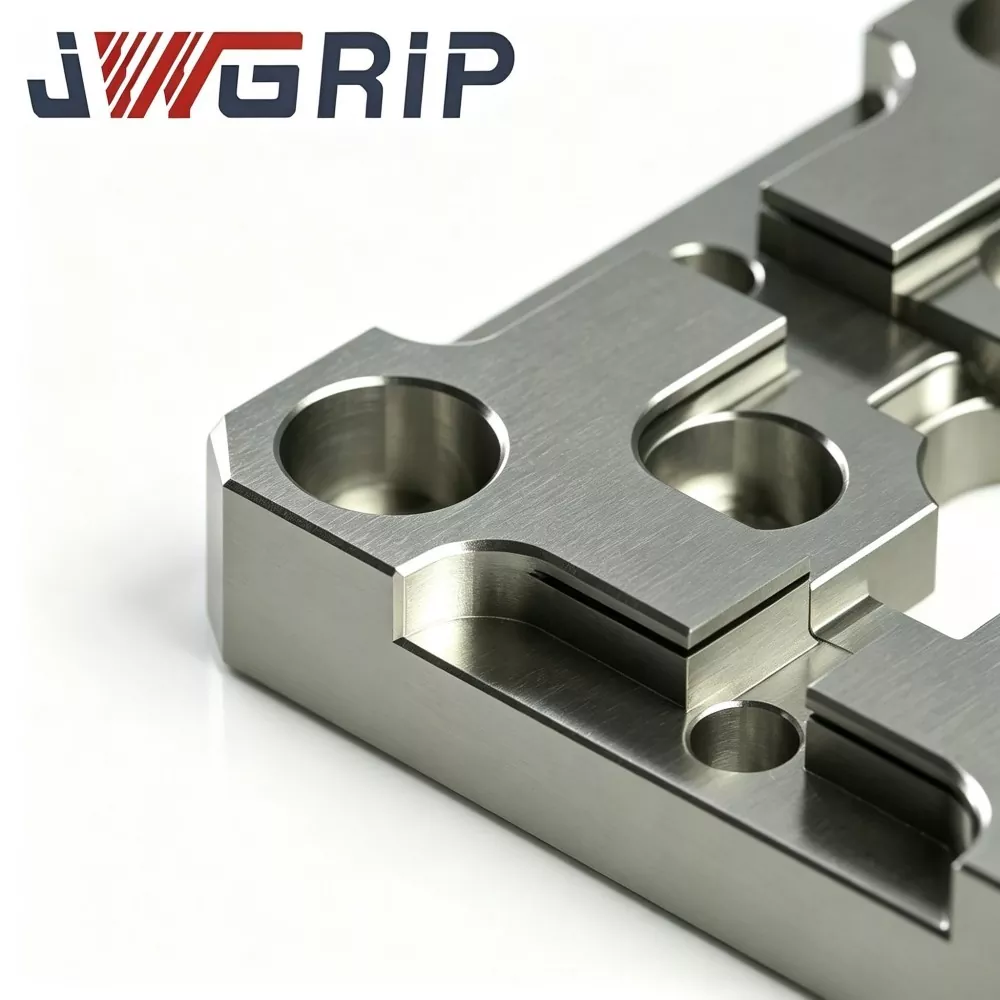
1. Hladké vnútorné skosenie typu R rozptyľuje kontaktné napätie pri dokovaní a znižuje riziko opotrebovania typu vrúbkovania na polohovacích ramenách.
2. Vopred stabilizovaný substrát z legovanej ocele s viackruhovým starnutím pri vysokej teplote do značnej miery eliminuje vnútorné zvyškové napätie a odoláva štandardnému skresleniu spôsobenému kolísaním teploty a neustálym upínaním.
3. Obojstranné ultra presné brúsenie zaručuje vynikajúcu rovinnosť a rovnobežnosť pre stabilný štandard mechanického centrovania.
4. Zjednodušuje postupy manuálneho centrovania, znižuje rýchlosť prepracovania a zlepšuje celkovú rozmerovú konzistenciu pre výrobu presnej formy EDM.
5. Kompaktný vonkajší rozmer 70×70 sa hodí do bežného priestoru EDM zariadenia; Pre projekty s automatickou výmenou elektród EDM-článkov je k dispozícii vlastná úprava vzoru otvorov riadená výkresom a úprava polohovacieho nástavca.
Pracovný princíp
Strediaca doska JWGRIP R-Type 70×70 EDM je vyhradený referenčný komponent na predbežné umiestnenie elektródy EDM ponorom a kalibráciu sústrednosti:
1. Namontované medzi EDM pracovný stôl a prípravok držiaka elektródy. Poskytuje opakovateľnú referenciu mechanického centrovania pri výmene medených, grafitových alebo medeno-volfrámových elektródových prípravkov.
2. Konvenčné centrovacie platničky majú vnútorné ramená s ostrým uhlom. Každý náraz do dokovania sústreďuje napätie na malé rohové zóny a po opakovanom lisovaní vytvára lokálne plastické vrúbky.
3. Vylepšenie štruktúry jadra: hladký prechod vnútorného skosenia typu R rozširuje účinnú kontaktnú plochu počas ukotvenia prípravku, rozkladá prítlačnú silu na väčšie povrchy namiesto úzkych ostrých rohov, čím sa spomaľuje opotrebovanie vrúbkov a zachováva sa pôvodný koncentrický štandard pre dlhšie servisné cykly.
Dôležité pripomenutie používania: Táto doska poskytuje iba mechanické predbežné centrovanie a nemôže nahradiť konečnú jemnú kalibráciu súradníc na základe sondy. Po mechanickom ukotvení na túto strediacu dosku operátori ešte musia spustiť kompenzáciu sondy podľa štandardných špecifikácií procesu EDM. Široko sa používa na spracovanie vstrekovacích foriem, foriem na tlakové liatie a presného razenia s vložkou EDM, zvlášť vhodné pre dielne na sériovú výrobu s častou výmenou elektród. Môže byť inštalovaný na EDM pracovný stôl, základňu skľučovadla s nulovým bodom alebo vlastnú nosnú dosku upínadla.
Kľúčové technické výkonové charakteristiky
1. Optimalizovaná konštrukcia s vnútorným skosením typu R proti opotrebeniu Porovnávacie testy odolnosti ukazujú pri rovnakej frekvencii nárazov do dokovania, centrovacia platňa JWGRIP R-Type 70×70 EDM znižuje lokálne kontaktné napätie o približne 29 % v porovnaní s konvenčnými strediacimi platňami s ostrými ramenami, čím sa výrazne znižuje riziko zatlačenia a rohového zárezu.
2. Viaccyklová stabilizácia na uvoľnenie napätia Substrát z legovanej ocele po hrubom opracovaní podstúpi dvojkolové starnutie pri vysokej teplote, aby sa odstránila väčšina zvyškového vnútorného napätia. V rámci dielenskej okolitej teploty 17-29 ℃, odchýlka rovinnosti hotového plechu ≤0,0025 mm, čím sa zabráni deformácii štandardu spôsobenej teplotným posunom.
3. Obojstranné ultra presné brúsenie Horná referenčná plocha a spodná montážna základňa sú mimoriadne presne brúsené. Rovinnosť ≤0,002 mm; rovnobežnosť medzi horným a dolným nulovým bodom ≤ 0,003 mm. Vysoká rovnobežnosť podporuje použitie alternatívneho povrchu prevrátením dosky.
4. Ošetrenie lokalizovaného povrchového kalenia Kľúčové polohovacie-ramenné zóny získavajú špeciálne povrchové kalenie, povrchová tvrdosť dosahuje HRC 58-62. Silná odolnosť proti oderu odoláva poškriabaniu časticami a stopám po náraze do doku; nepracujúce zóny si zachovávajú správnu húževnatosť substrátu, aby sa zabránilo krehkému lomu celej dosky.
5. Antikorózna úprava odolná voči dielektrickým kvapalinám Pasivačná antikorózna úprava celého vonkajšieho povrchu. Odoláva dlhodobému striekaniu EDM dielektrickej kvapaline a vlhkej dielenskej atmosfére, spomaľuje oxidáciu a výskyt bodovej hrdze.
6. Štandardná veľkosť s vopred spracovanými montážnymi funkciami Kompaktný vonkajší rozmer 70 × 70, vopred vyrobené otvory pre polohovacie kolíky a otvory pre zapustené skrutky. Priama inštalácia je vhodná pre väčšinu bežných rozhraní upínadiel s nulovým bodom bez sekundárneho obrábania.
7. Vysledovateľná kompletná metrologická kontrola Každá dokončená jednotka má laserom vyryté jedinečné sériové číslo. Kompletné záznamy o kontrole týkajúce sa rovinnosti, rovnobežnosti a rozmeru skosenia R sú archivované, čo podporuje sledovateľnú kontrolu kvality pre podniky vyrábajúce veľké objemy foriem.
Kompletný pracovný postup výroby
Každá šarža centrovacej dosky JWGRIP R-Type 70x70 EDM striktne dodržiava celý postup výroby:
Vstupná surovina - kontrola chemického zloženia a tvrdosti → CNC hrubovanie → starnutie pri vysokej teplote v prvom kole → polodokončovacie obrábanie → formovanie vnútorných skosení typu R → sekundárne starnutie na uvoľnenie pnutia → lokálne povrchové kalenie → presné brúsenie obojstranných plôch → dierovanie a zahĺbenie laserom → antikorózna úprava → hrdzavenie → antiemická úprava pasivácia → konečná vizuálna kontrola → skladovanie hotových výrobkov.
Výroba je v súlade s požiadavkami systému riadenia kvality ISO 9001.
Prístroje na meranie jadra: súradnicový merací stroj, interferometer rovinnosti povrchu, tvrdomer; všetky dostávajú pravidelnú úradnú metrologickú kalibráciu.
Ku každému hotovému kusu je pripojená nezávislá kontrolná správa; certifikáty o skúške materiálu je možné dodať na požiadanie zákazníka.
Praktický tip na skladovanie: Strediacu platňu skladujte vo vyhradenej škatuli na meranie odolnej voči nárazom. Vyhnite sa nárazom ťažkých predmetov a poškriabaniu kovovými trieskami. Dokonca aj neviditeľné mikrozárezy poškodia presnosť polohovania. Po každej aplikácii na stroji pred uskladnením úplne utrite polohovacie ramená a referenčné povrchy mäkkou handričkou, ktorá nepúšťa vlákna.
Správny pracovný postup montáže a prevádzky
1. Pred inštaláciou úplne očistite montážnu rovinu upínacej základne, otvory pre polohovacie kolíky a spodnú základňu centrovacej dosky; odstráňte kovové triesky, uhlíkový prášok a zvyšky dielektrickej kvapaliny. Zachytené cudzie častice naklonia dosku a narušia centrovaciu referenčnú hodnotu.
2. Utiahnite skrutky so zápustnou hlavou podľa odporúčaného uťahovacieho momentu. Nadmerný krútiaci moment vytvára lokálnu deformáciu dosky a ničí rovinnosť; nedostatočný krútiaci moment spôsobí posunutie taniera pri náraze dokovania.
3. Predchádzajte ťažkým nárazom medzi elektródovým prípravkom a polohovacími ramenami typu R; prijať režim dokovania s mäkkým kontaktom na mechanické predbežné centrovanie.
4. Po mechanickom predbežnom vycentrovaní dokončite kompenzáciu súradníc sondy podľa špecifikácií procesu EDM. Nikdy nevynechávajte jemné snímanie a pri konečnom obrábaní sa spoliehajte čisto na výsledok mechanického centrovania.
5. Kontrolujte polohovacie ramená pod lupou každých 7-10 pracovných dní; vymeňte platňu ihneď po zistení priehlbiny, škrabancov alebo zárezov.
Je potrebné sa vyhnúť nesprávnym operáciám
1. Montáž bez čistenia spojovacích plôch: vložené triesky spôsobujú skrytú odchýlku naklonenia.
2. Násilné ukotvenie pomocou kladiva: silný náraz vytvára neviditeľné mikrozárezy na polohovacích ramenách.
3. Skrutkové upevnenie s nadmerným uťahovacím momentom: vyvoláva vnútorné napätie a trvalé geometrické skreslenie tela dosky.
4. Preskočte jemnú kalibráciu sondy a vezmite si výstup mechanického centrovania ako konečný štandard obrábania.
Prečo zvoliť JWGRIP
1. Praktické skúsenosti s výskumom a vývojom v oblasti elektroerozívneho obrábania Náš tím inžinierov zhromažďuje množstvo spätnej väzby na mieste od technikov foriem. Iterácie produktov sú optimalizované pre úzke miesta v reálnom obchode namiesto iba teoretických parametrov kreslenia.
2. Dôsledná kontrola celej jednotky pred odoslaním Mnoho konkurentov používa iba kontrolu rozmerov vzoriek. Každá centrovacia doska JWGRIP R-Type 70×70 EDM dokončuje kompletnú geometrickú kontrolu CMM, aby sa pred dodaním preverili nezhodné diely.
3. Stabilná dodacia lehota pre štandardné a vlastné objednávky Produkty štandardnej špecifikácie 70×70 udržiavajú výrobné zásoby. Pre vlastné požiadavky na umiestnenie nástavca alebo rozmiestnenia otvorov inžiniersky tím dokončí kontrolu výkresu do 12 pracovných dní a potvrdí realizovateľný harmonogram. Štandardná dodacia lehota objednávky: 10-15 pracovných dní.
4. Technická podpora orientovaná na aplikáciu Keď sa zákazníci stretnú so zmätkom pri montáži alebo abnormálnym výkonom centrovania, tím technickej podpory im poskytne praktické návrhy na riešenie problémov založené na skutočných skúsenostiach z dielne EDM.
5. Úplná správa vysledovateľnosti šarže Každý štítok má exkluzívne sériové číslo. Keď sa vyskytnú neočakávané problémy súvisiace s polohovaním, pôvodné výrobné parametre a archívy inšpekcií možno rýchlo získať na technickú analýzu základnej príčiny.
FAQ
Q1: Môže centrovacia platňa JWGRIP R-Type 70x70 EDM eliminovať všetky odchýlky centrovania?
A1: Poskytuje stabilné mechanické predbežné centrovanie a nemôže odstrániť každý zdroj odchýlky. Konečná kompenzácia súradníc na základe sondy zostáva povinná. Chyba polohovania môže tiež prameniť z opotrebovaného prípravku elektródy, uvoľneného upevnenia upínadla alebo deformácie drieku elektródy. Operátori musia pravidelne kontrolovať celú zostavu prípravku.
Otázka 2: Je táto centrovacia doska vhodná na časté dokovanie ťažkých veľkých prípravkov s grafitovými elektródami?
A2: Podporuje centrovanie grafitovej elektródy a prípravku. Pri mimoriadne ťažkých zostavách prísne kontrolujte kontaktnú silu dokovania a zakážte prudké nárazy. Dokonca aj pri optimalizácii R-skosenia spôsobuje nadmerné nárazové zaťaženie poškodenie na polohovacích ramenách.
Q3: Môžete prispôsobiť neštandardný vzor otvorov alebo špeciálny rozmer polohovacieho nástavca?
A3: Áno. Predložte kompletné technické výkresy s jasnými požiadavkami na usporiadanie otvorov, geometriu polohovacieho nástavca, rovinnosť a toleranciu rovnobežnosti. Inžinierske oddelenie vyhodnotí vyrobiteľnosť do 12 pracovných dní a vystaví formálnu cenovú ponuku.
Q4: Ktoré podmienky poškodenia sú vylúčené zo záruky?
A4: Patrí k vysoko presnému polohovaciemu dielu na držanie obrobku. Záruka sa vzťahuje na výrobné chyby pri dodaní, ako je neštandardná rovinnosť, rovnobežnosť a tvrdosť. Poškodenie spôsobené kolíziou, nesprávnou inštaláciou krútiaceho momentu, poškriabaním časticami a bežným servisným opotrebovaním je mimo záručného krytia.
Súvisiaca kategória
Odoslať dopyt
Kontaktné informácie
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Čína
-
Tel
-
Email
Vitajte na odoslaní dopytu spoločnosti JWGRIP. Náš profesionálny technický a predajný tím poskytne bezplatný výber príslušenstva, prispôsobený návrh riešenia a presnú cenovú ponuku.
Odporúčania noviniek