Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
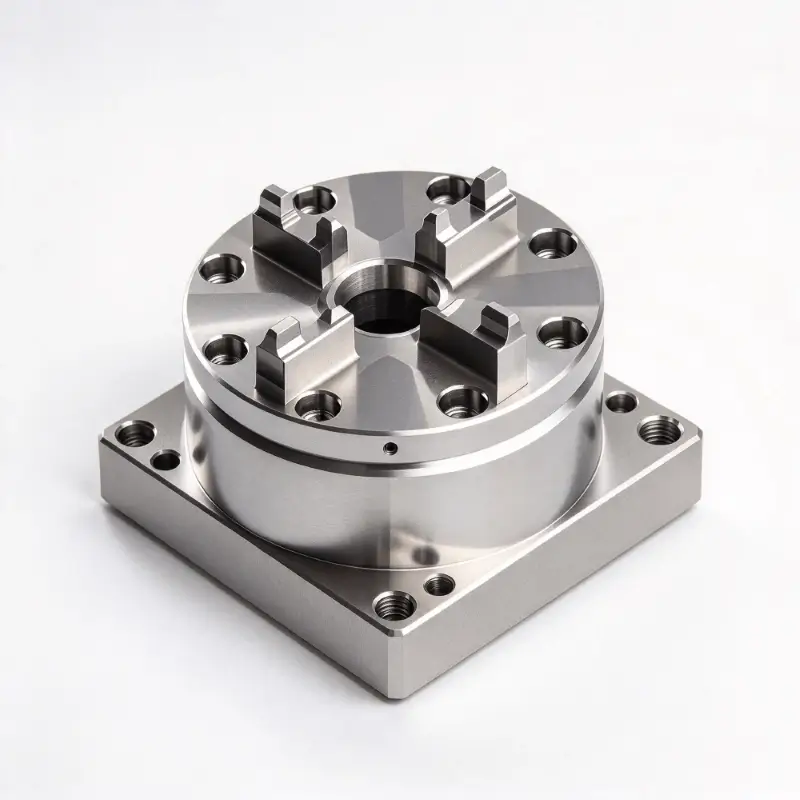

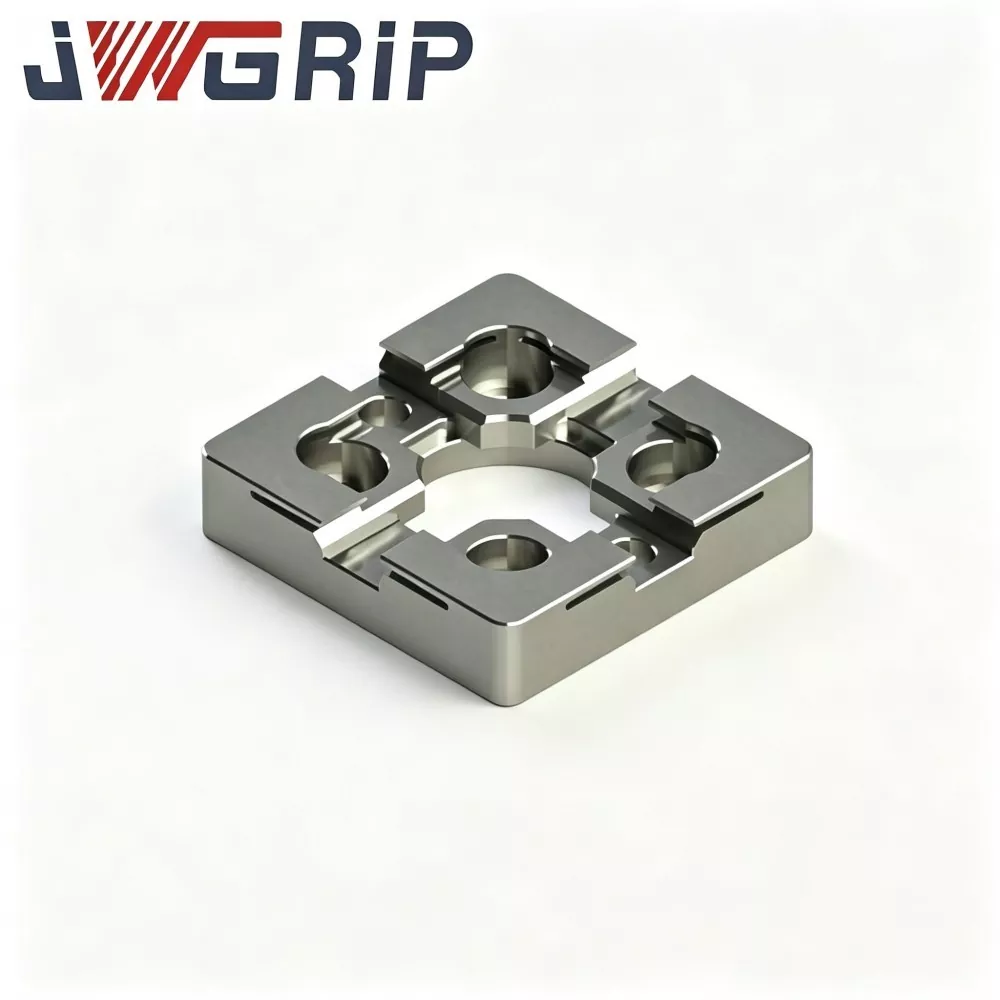
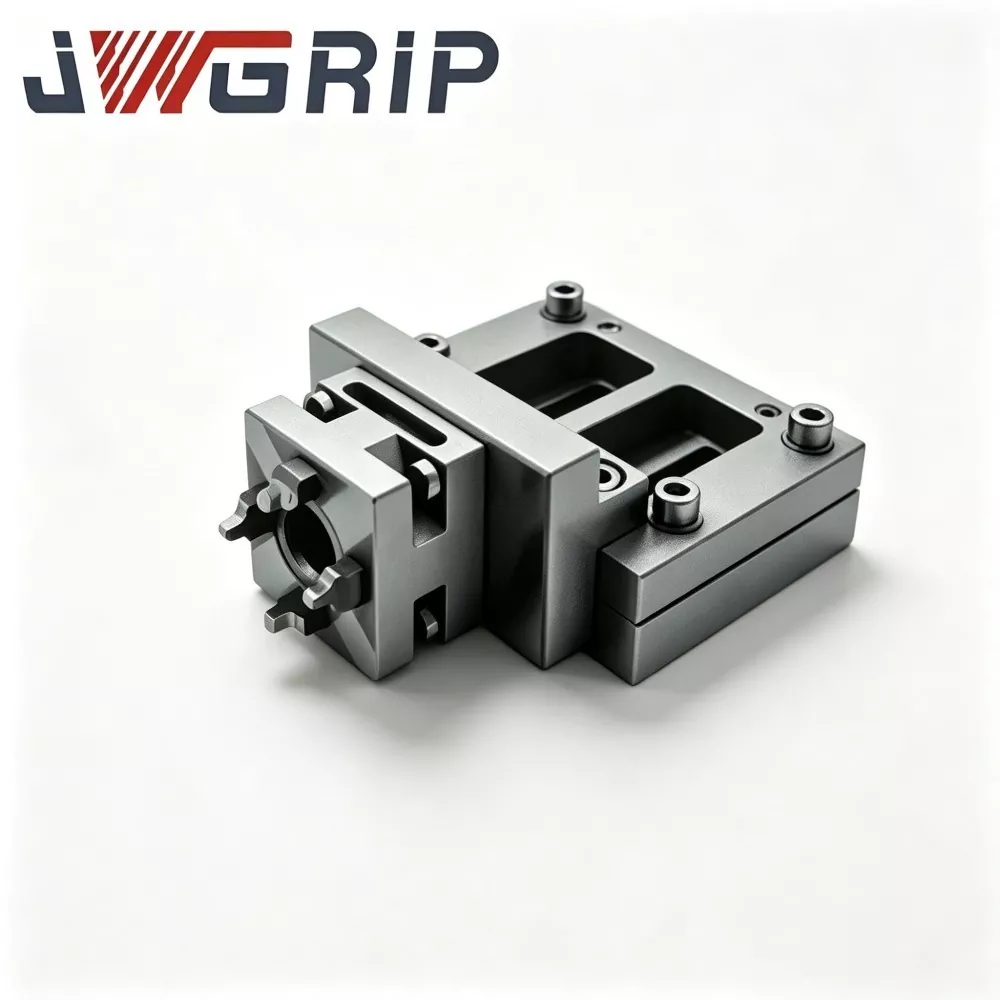
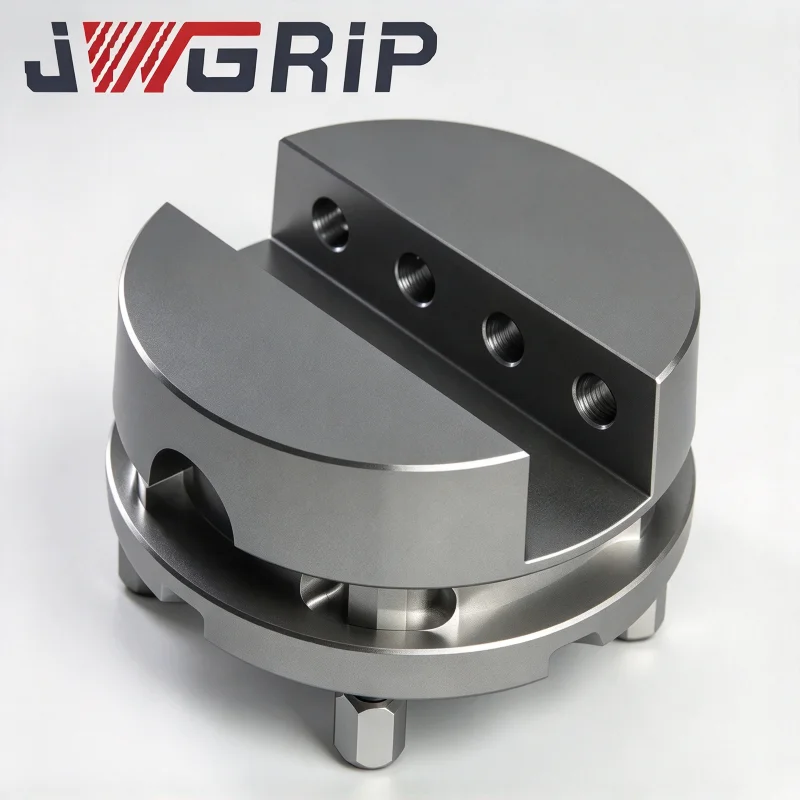
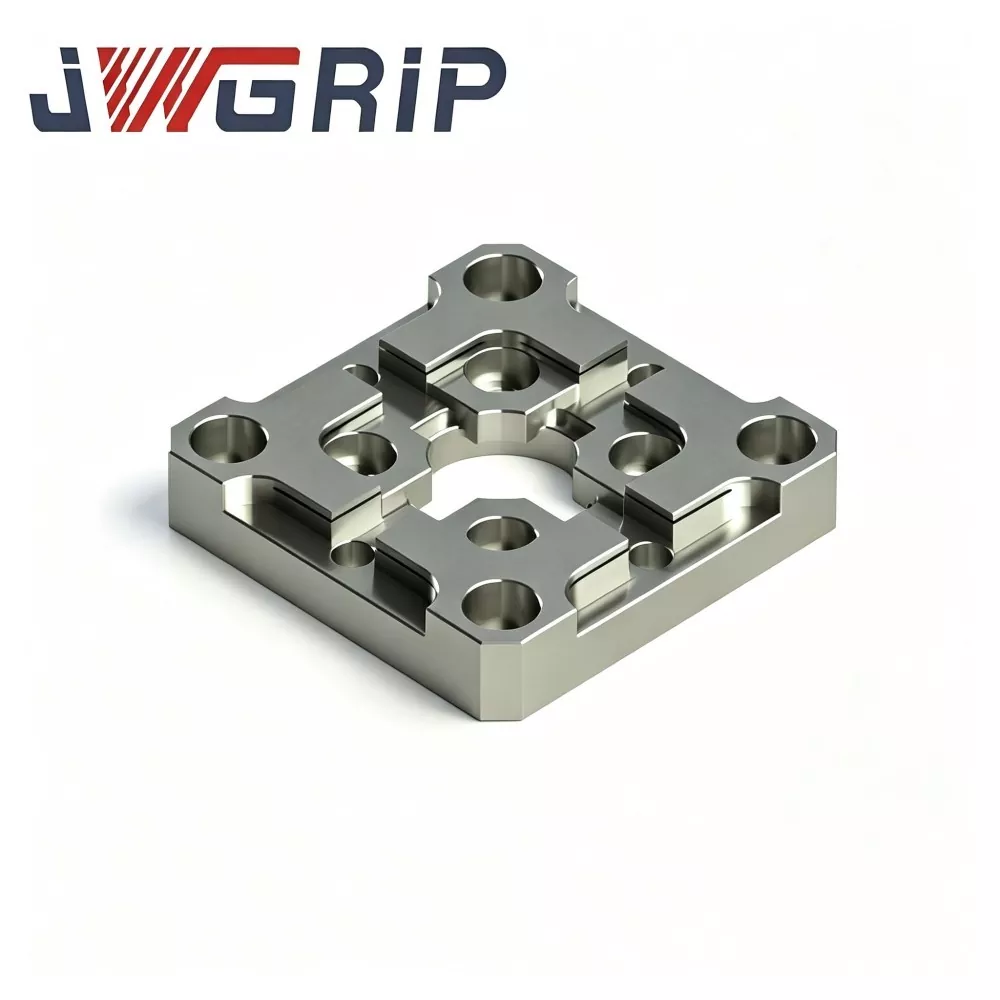
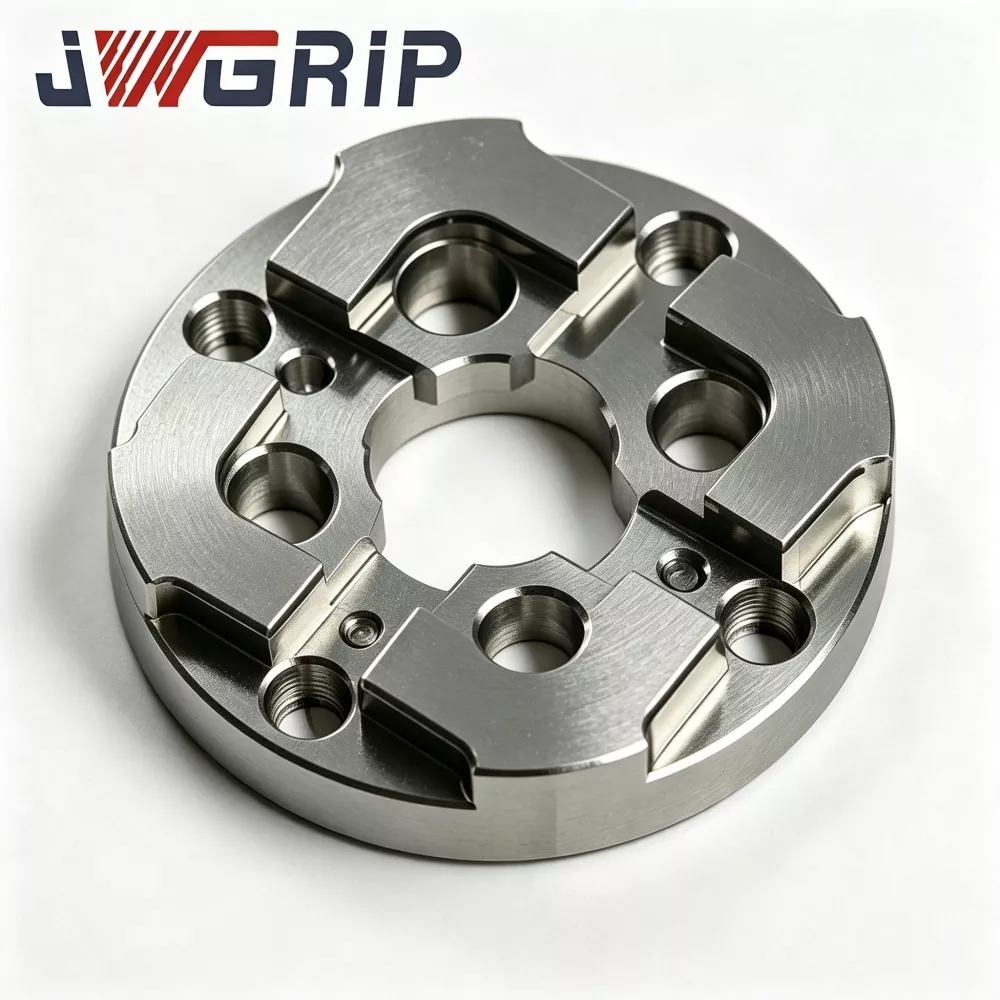
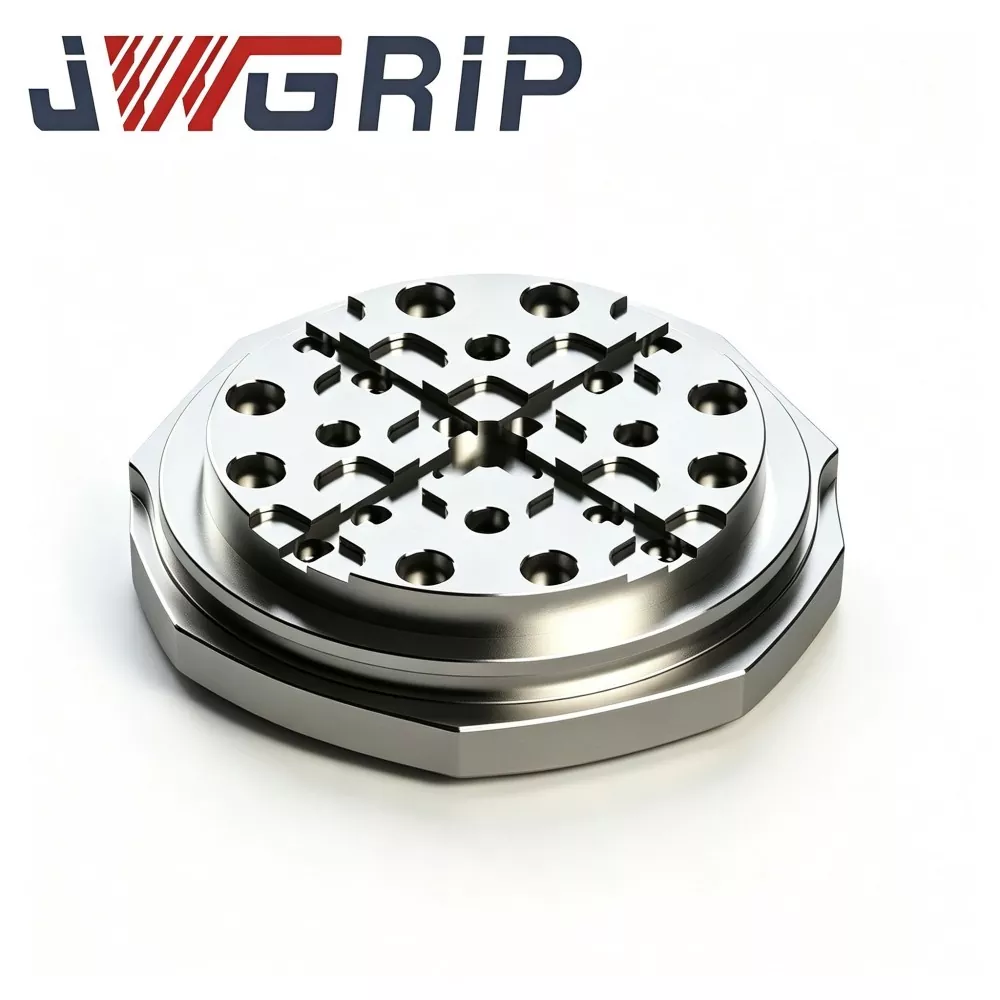
Strediaca doska EDM typu R 54x54
JWGRIP je profesionálny výrobca a dodávateľ centrovacej dosky EDM typu R 54x54 v Číne so štandardnými špecifikáciami plne na sklade a podporuje globálnu hromadnú objednávku pre projekty kompaktných EDM strojov a dielenských dielní na presné formy. Je to vysoko presné integrované polohovacie zariadenie odolné voči opotrebovaniu, špeciálne navrhnuté pre malé zariadenia na EDM hĺbenie, mini elektródové prípravky a scenáre pre presné spracovanie foriem s viacerými dutinami. Integruje optimalizovanú štruktúru prechodného polohovania ramena typu R a tepelne stabilný mechanický výkon do jednej jednotky, čím eliminuje chyby ľahkého opotrebenia vytláčaním a vylamovania rohov tradičných pravouhlých miniatúrnych centrovacích dosiek.
Táto vysoko stabilná centrovacia doska R-Type 54x54 využíva ako surovinu prémiovú tepelne stabilizovanú legovanú nástrojovú oceľ, spracovanú prostredníctvom viaccyklovej úpravy starnutia na zmiernenie napätia, lokálneho povrchového kalenia a ultrapresnej technológie obojstranného brúsenia. Vylepšená štruktúra prechodného ramena typu R účinne rozptyľuje koncentrované kontaktné napätie počas opakovaného ukladania elektródy a častých cyklov nakladania a vykladania, čím sa výrazne znižuje poškodenie vtlačenia a opotrebovanie rohov a trvalo si zachováva stabilná referenčná presnosť centrovania. Tepelne stabilizované oceľové telo účinne zabraňuje štrukturálnym deformáciám a rozmerovým odchýlkam spôsobeným kolísaním teploty v dielni, čím zabezpečuje vynikajúcu rovinnosť a dlhodobú rozmerovú stálosť pri vysokofrekvenčnej sériovej výrobe.
Dokonale sa prispôsobuje požiadavkám na umiestnenie malých medených, grafitových a medeno-volfrámových elektród, výrazne skracuje čas manuálneho predcentrovania, eliminuje nahromadené chyby manuálnej kalibrácie a rieši priemyselné problémy s nestabilným iskriskom a chybnými drobnými kavitami spôsobenými opotrebovaným testom. Podporuje štandardnú zásobu zásob a OEM modifikáciu usporiadania montážnych otvorov a polohovacích profilov výstupkov, čím poskytuje spoľahlivé a opakovateľné vysoko presné polohovacie riešenia pre dávkové spracovanie miniatúrnych vložiek a viacdutinových foriem EDM.
Praktické body bolesti
Kompaktné hĺbkové EDM dielne, ktoré spracovávajú mikrokonektory a medicínske miniatúrne formy, čelia inherentným nevýhodám konvenčných maloformátových centrovacích dosiek:
Bežné malé centrovacie doštičky používajú vnútorné ramená s ostrým uhlom. Náraz dokovania koncentruje napätie na úzke rohové zóny. Postupne sa vytvárajú neviditeľné mikrovrúbky, ktoré nie je možné odhaliť bežnou vizuálnou kontrolou.
Referenčné centrovanie sa počas nepretržitej výroby nehlučne posúva, čo má za následok nekonzistentné iskrisko, nerovnomernú eróziu bočnej steny dutiny a riziko šrotu pre vysokohodnotné miniatúrne vložky do foriem.
JWGRIP optimalizuje centrovaciu dosku R-Type 54x54 EDM pre vyššie uvedené bolestivé body:
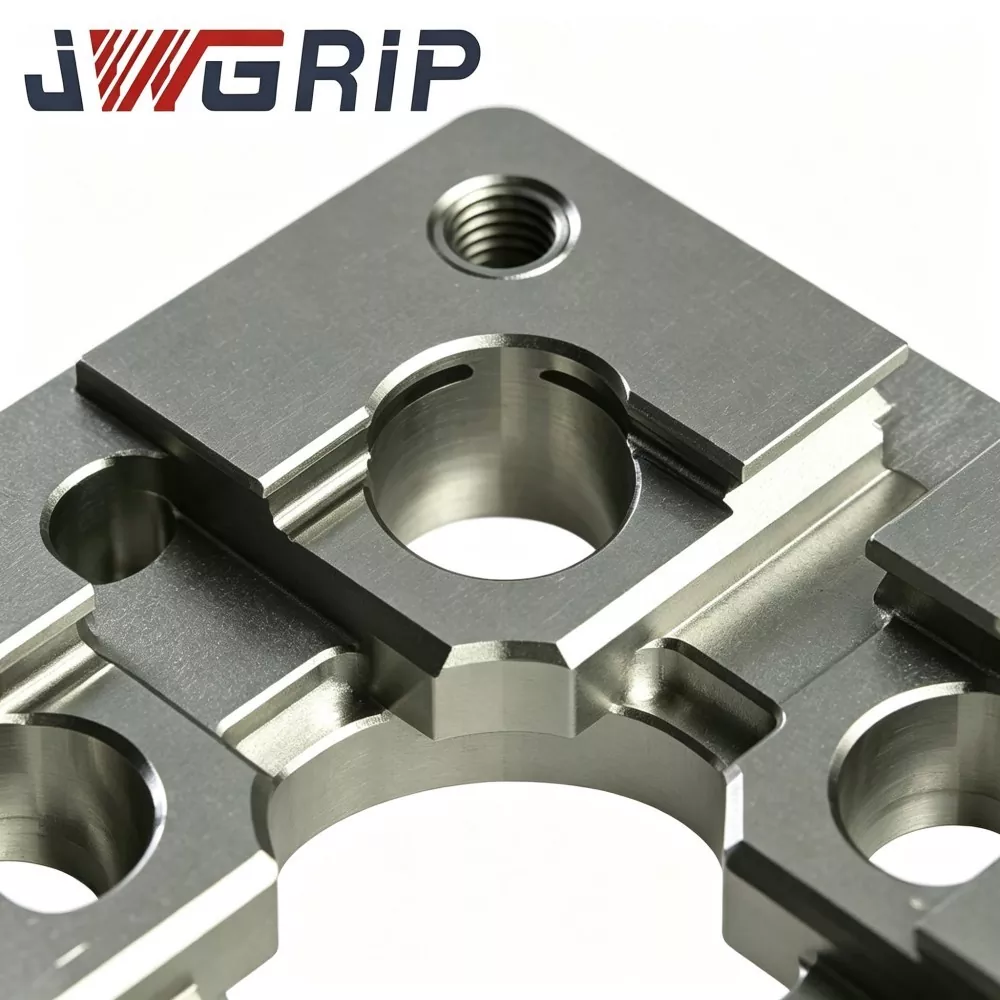
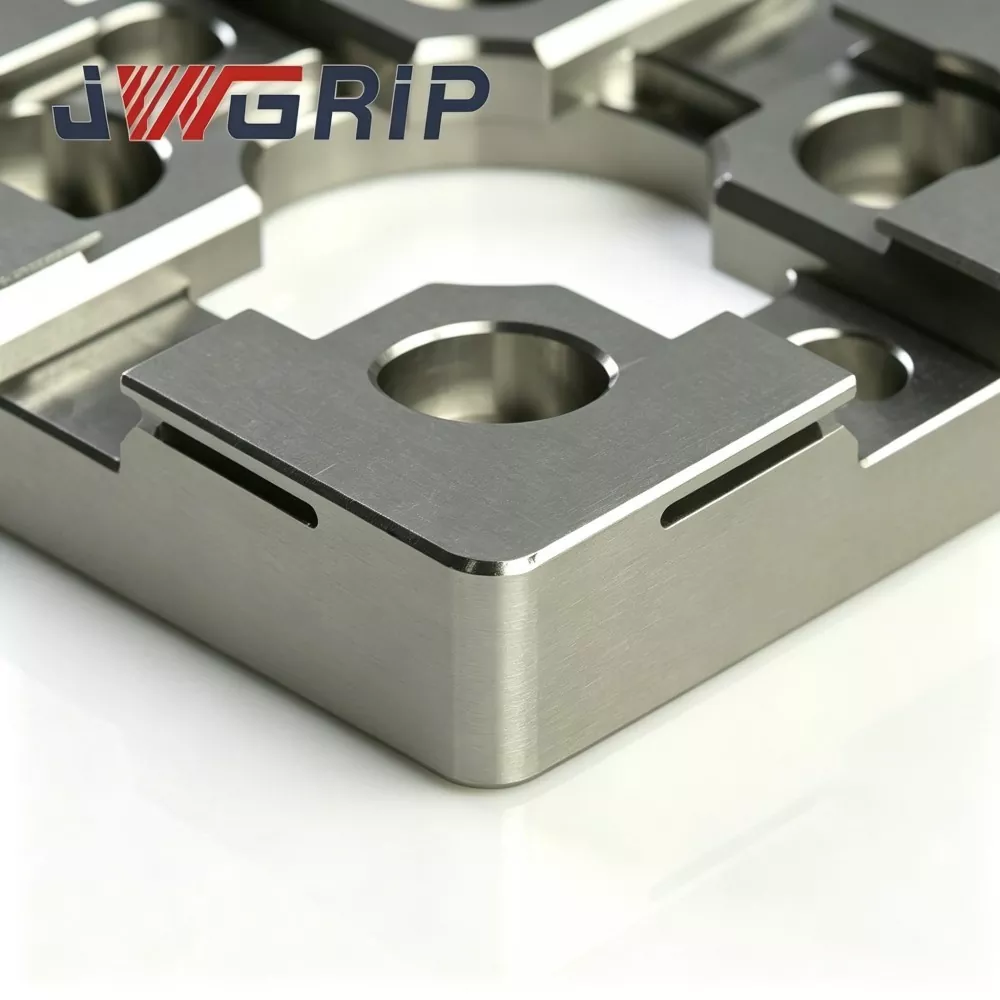
1. Hladké prechodné polohovacie rameno typu R prerozdeľuje kontaktné napätie dokovania a znižuje riziko mikrovtlačenia a odštiepenia rohov pri častých cykloch nakladania a vykladania elektródového prípravku.
2. Tepelne stabilizovaný substrát z legovanej nástrojovej ocele a viacstupňové starnutie obmedzuje štandardné skreslenie vyvolané kolísaním teploty okolia kompaktných EDM strojov.
3. Double-face ultra-precision grinding guarantees reliable flatness and parallelism for stable mechanical-centering datum.
4. Simplifies manual pre-centering workflow and reduces cumulative positioning error for tiny intricate mold inserts, improving repeat-accuracy for batch micro-mold EDM tasks.
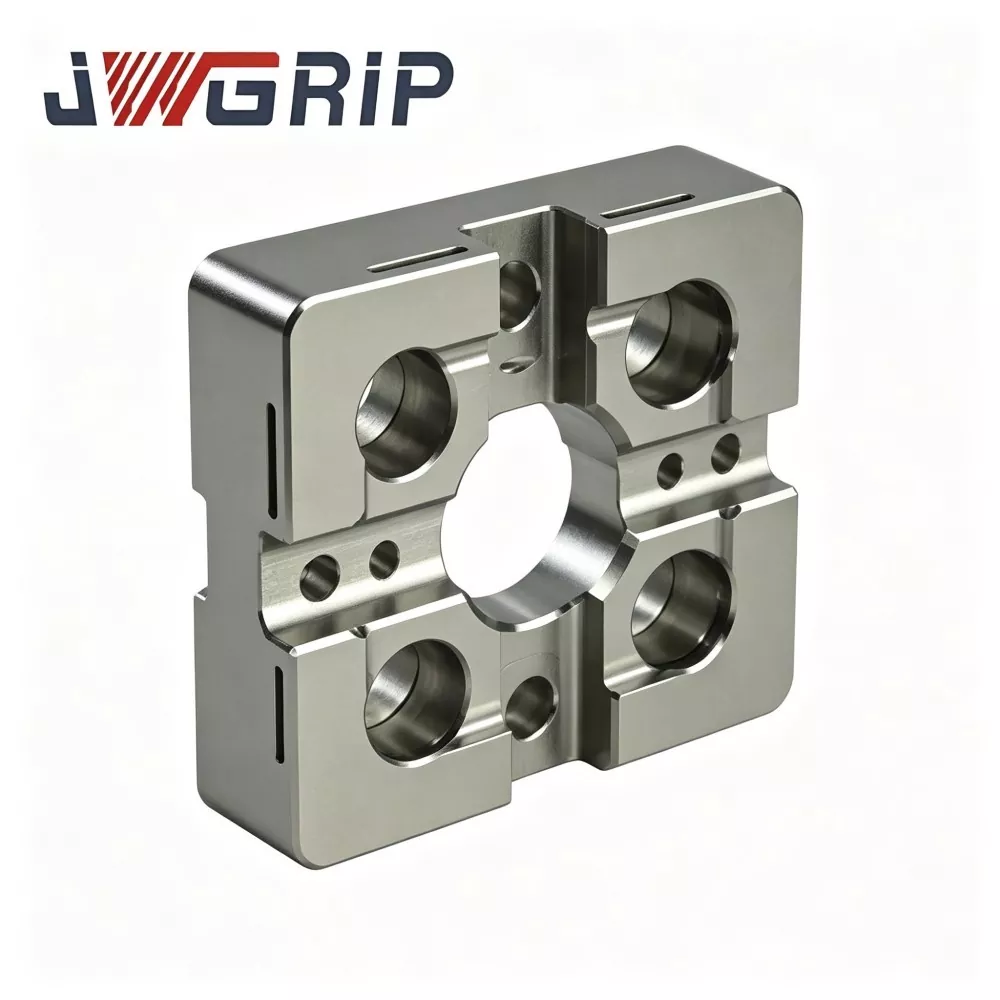
5. Kompaktný rozmer 54×54 prispôsobuje obmedzený priestor na stole; Pre špeciálne kompaktné projekty s automatizovanými EDM bunkami je k dispozícii OEM zákazková úprava vzoru otvorov a polohovacieho nástavca.
Prevádzková logika
Strediaca doska JWGRIP R-Type 54x54 EDM je kompaktný mechanický referenčný prípravok určený na predbežné umiestnenie a sústredné zarovnanie malých prípravkov elektród EDM:
1. Inštaluje sa medzi kompaktný EDM pracovný stôl/mini základňu upínadla a prípravok na uchytenie elektródy. Poskytuje opakovateľný údaj mechanického centrovania počas častej výmeny miniatúrnych medených, grafitových alebo medeno-volfrámových elektródových prípravkov.
2. Konvenčné maloformátové centrovacie dosky majú ostré vnútorné ramená 90°. Napätie pri náraze do doku sa sústreďuje na úzke línie okrajov, ktoré po opakovaných lisovacích cykloch vytvárajú lokálne plastické mikrovruby.
3. Zlepšenie základnej štruktúry: plynulý hladký prechodový profil typu R na vnútorných polohovacích ramenách zväčšuje účinnú kontaktnú plochu, rozširuje kontaktné napätie na širšie povrchy namiesto ostrých rohových línií. To spomaľuje akumuláciu vtlačkov a oneskoruje posun referenčného nulového bodu.
Dôležité pripomenutie funkčnej hranice:
Táto jednotka poskytuje iba mechanické predbežné centrovanie a nemôže nahradiť jemnú kalibráciu súradníc pomocou sondy. Po mechanickom ukotvení operátori stále potrebujú meranie sondy a kompenzáciu súradníc v súlade so štandardnými špecifikáciami procesu EDM.
Hlavné scenáre aplikácie:
forma na mikrokonektor, forma na medicínske miniatúrne diely, forma na presné ozubené vložky a obrábanie malých rozmerov na tlakové liatie s vložkou EDM. Možno ho namontovať na kompaktné skľučovadlá s nulovým bodom, minizákladne upínacích prípravkov alebo malé pracovné stoly s hĺbkovým EDM.
Technický výkon
1. Kompaktne optimalizovaná štruktúra ramena typu R proti opotrebeniu Porovnávací laboratórny test odolnosti ukazuje, že pri rovnakej frekvencii dokovania a kontaktnej sile centrovacia doštička JWGRIP R-Type 54×54 znižuje maximálne miestne kontaktné napätie o približne 32 % v porovnaní s tradičnými malými strediacimi doštičkami s ostrými rohmi pri kontinuálnom rezaní na vnútornom rohu a výrazne znižuje vylamovanie.
2. Dvojkolová tepelná stabilizačná úprava starnutia Polotovar z legovanej nástrojovej ocele prechádza dvojstupňovým vysokoteplotným starnutím po hrubom obrábaní, aby sa eliminovala väčšina vnútorného zvyškového napätia. V rámci dielenskej okolitej teploty 16-30 ℃, kolísanie rovinnosti hotového plechu ≤0,0025 mm, čo zabraňuje skresleniu štandardu spôsobenému posunom teploty skrine kompaktného EDM zariadenia.
3. Obojstranné mimoriadne presné brúsenie Horná pracovná referenčná plocha a spodná montážna základňa sú mimoriadne presné brúsenie. rovinnosť horného povrchu ≤ 0,002 mm; rovnobežnosť medzi horným a dolným nulovým bodom ≤ 0,003 mm. Dobrý paralelizmus podporuje reverzibilnú inštaláciu pre použitie na alternatívnom povrchu v podmienkach kompaktného stroja s obmedzeným priestorom.
4. Selektívne lokálne povrchové kalenie Len vnútorné polohovacie-ramenné zóny typu R dostávajú vysokoenergetické lokálne kalenie, povrchová tvrdosť HRC 57-61. Silná odolnosť proti poškriabaniu proti uhlíkovému prášku a jemným kovovým úlomkom; Základné zóny, ktoré nie sú kritické pre napätie, si zachovávajú húževnatosť substrátu, aby sa zabránilo krehkému lomu celej dosky pri náhodnom náraze.
5. Pasivačná antikorózna úprava odolná voči dielektrickým kvapalinám Pasivačná antikorózna úprava celého vonkajšieho povrchu. Odoláva chemickej korózii spôsobenej striekajúcou dielektrickou kvapalinou a atmosférou vysokej vlhkosti vo vnútri kompaktnej skrine EDM stroja, čím spomaľuje tvorbu bodovej hrdze pri dlhodobej prevádzke v dielni.
6. Priestorovo úsporný obrys 54 × 54 s vopred spracovanými montážnymi funkciami Prefabrikované otvory pre polohovacie kolíky a otvory pre zapustené skrutky zodpovedajú bežným kompaktným rozhraniam upínadiel s nulovým bodom. Priama inštalácia bez sekundárneho obrábania pre väčšinu mini EDM upínacích základní.
7. Vysledovateľný archív kvality na úrovni šarže Každá hotová platňa má laserom vyleptané exkluzívne sériové číslo. Archivujú sa kompletné súbory údajov o kontrole pokrývajúce rovinnosť, rovnobežnosť a toleranciu R-profilu, čo podporuje vysledovateľné riadenie kvality pre podniky s hromadnou výrobou mikroforiem.
Výrobný pracovný postup
Vstupné zloženie suroviny a overenie tvrdosti → CNC hrubovanie → starnutie pri vysokej teplote pri vysokej teplote → polodokončovacie obrábanie → tvarovanie vnútorného obrysu R-ramena → sekundárne tepelne stabilizačné starnutie → selektívne lokálne povrchové kalenie → ultra presné brúsenie obojstranných plôch → geometria laserová lokalizácia – dierovanie CMM laserom → geometrické zahladenie označenie sériovým číslom → pasivácia proti hrdzi → konečná vizuálna a rozmerová kontrola → skladovanie hotových výrobkov.
Výroba je v súlade so špecifikáciami systému riadenia kvality ISO 9001.
Core metrology instruments: CMM, flatness interferometer, Rockwell hardness-tester, all go through periodic official metrological calibration.
Pre každú hotovú jednotku je vydaná nezávislá inšpekčná správa; materiálové osvedčenia môžu byť poskytnuté na požiadanie kupujúceho.
Pravidlá dennej údržby
1. Pred montážou úplne očistite spojovaciu rovinu základne upínacieho zariadenia, otvory pre polohovacie kolíky a spodnú základňu dosky; odstráňte uhlíkový prášok, kovové triesky a zvyšky dielektrickej kvapaliny. Zachytené cudzie častice vyvolajú skrytú odchýlku naklonenia.
2. Utiahnite upevňovacie skrutky zahĺbenia presne podľa špecifikovaného uťahovacieho momentu. Nadmerný krútiaci moment vytvára lokálnu deformáciu dosky; nedostatočný krútiaci moment prináša riziko posunutia dosky pri náraze do doku.
3. ovládanie pohybu elektródového prípravku; zakázať násilný náraz na polohovacie ramená typu R; na mechanické predbežné centrovanie sa musí použiť režim mäkkého dokovania.
4. Po mechanickom predbežnom vycentrovaní dokončite kompenzáciu súradníc na základe sondy podľa špecifikácií procesu EDM. Nikdy nepovažujte výsledok mechanického predcentrovania za konečný základ obrábania.
5. Každých 6-9 pracovných dní skontrolujte vnútorné zóny R-ramen pod lupou; okamžite vymeňte centrovaciu doštičku, ak sa zistí priehlbina, škrabanec alebo zárez.
Operácie náchylné na chyby, ktorým sa treba vyhnúť
1. Inštalácia bez dôkladného čistenia spojovacích plôch, čipy sú vložené na generovanie skrytej chyby naklonenia.
2. Dokovanie vynútené kladivom, ktoré vytvára neviditeľné mikrozárezy na polohovacích ramenách.
3. Upevnenie s nadmerným uťahovacím momentom, ktoré spôsobuje trvalé geometrické skreslenie.
4. Preskočenie jemnej kalibrácie sondy a spoliehanie sa čisto na mechanické predbežné centrovanie pri obrábaní mikrodutín EDM.
Tabuľka kontroly porúch
|
Fenomén poruchy |
Pravdepodobná hlavná príčina |
Navrhované rozlíšenie |
|
Opakované kolísanie centrovania a čítania |
Znečistený spojovací povrch;uvoľnená montážna skrutka;deformovaný elektródový prípravok |
Demontujte a vyčistite kontaktné plochy; utiahnite skrutky; skontrolujte alebo vymeňte chybný prípravok |
|
Postupné posunutie sústrednosti po nepretržitom chode |
R-rameno trpí opotrebovaním alebo mikročipovaním |
Skontrolujte stav ramena pomocou zväčšovacieho prístroja; vymeňte jednotku, keď sa objavia známky opotrebovania |
|
Slabý paralelizmus pre výstup dokovania |
Upevnenie s nadmerným krútiacim momentom, nečistoty zachytené pod základňou dosky |
Znova nainštalujte podľa špecifikácie krútiaceho momentu; úplne čisté rozhranie spodného sedadla |
Porovnanie výkonu a procesov
Väčšina komerčných maloformátových centrovacích dosiek EDM využíva vnútorné ramená s ostrým uhlom bez R-prechodu rozptyľujúceho napätie. Mnoho konkurentov ruší sekundárne tepelné stabilizačné starnutie a lokálne selektívne kalenie, aby sa znížili výrobné náklady.
1. Schopnosť ochrany proti opotrebeniu: Konkurenčné dosky s ostrými ramenami ľahko vytvárajú mikrovrúbky po 350 – 650 dokovacích cykloch. Štruktúra s hladkým prechodom typu JWGRIP R výrazne zvyšuje výkon proti pretlačeniu pri opakovanom náraze pri dokovaní.
2. Riadenie vnútorného stresu: Mnoho konkurenčných produktov vynecháva sekundárne starnutie. Zvyškové napätie po brúsení sa pri zmene okolitej teploty pomaly uvoľňuje a spúšťa drift plochosti. Naše dvojfázové starnutie odstraňuje väčšinu zvyškového napätia, aby sa zabezpečila dlhodobá geometrická stabilita.
3. Štandard kontroly: Mnoho dodávateľov vykonáva iba čiastočnú kontrolu odberu vzoriek. Každá platňa JWGRIP prechádza kompletným geometrickým skenovaním CMM s nezávislým sériovým číslom pre úplnú sledovateľnosť.
4. Kompetencia na zákazkový projekt: Mnohé závody dodávajú iba pevné štandardné veľkosti. Podporovaný vyspelým pracovným postupom OEM, JWGRIP implementuje modifikáciu rozloženia otvorov a polohovacieho nástavca pre špeciálne projekty kompaktných EDM prípravkov.
FAQ
Q1: Môže centrovacia doska JWGRIP R-Type 54x54 EDM dosiahnuť výkon s nulovým opotrebovaním pre dlhodobú masovú výrobu?
Odpoveď 1: Optimalizovaný R-prechod výrazne spomaľuje riziká vtláčania a vylamovania, no po masívnych dokovacích cykloch nie je možné dosiahnuť absolútne nulové opotrebovanie. Periodická kontrola vnútorných R ramien za pomoci lupy zostáva povinná. Po zistení škrabancov, priehlbín alebo zárezov platňu ihneď vymeňte.
Q2: Môže sa táto kompaktná centrovacia doska použiť pre ťažké prípravky s grafitovými elektródami?
A2: Táto jednotka je určená pre malé miniatúrne elektródové prípravky kompaktných EDM strojov. Neodporúča sa pre veľké grafitové zostavy s veľkým zaťažením. Nadmerná záťaž urýchľuje opotrebovanie ramien a môže priniesť riziko trvalej deformácie.
Otázka 3: Podporujete OEM pre neštandardný vzor otvorov a prispôsobenú geometriu polohovacieho nástavca?
A3: Áno. Odošlite prosím kompletné technické výkresy s jasnými špecifikáciami pre usporiadanie otvorov, profil polohovacieho nástavca, toleranciu rovinnosti a rovnobežnosti. Inžiniersky tím dokončí posúdenie vyrobiteľnosti do 12 pracovných dní a vydá formálnu cenovú ponuku.
Q4: Ktoré poruchové stavy sú vylúčené z rozsahu záruky?
A4: Patrí k vysoko presnému polohovaciemu dielu na držanie obrobku. Záruka sa vzťahuje na výrobné chyby existujúce pri dodaní: neštandardná rovinnosť, rovnobežnosť a tvrdosť. Poškodenie spôsobené kolíziou, inštaláciou s nadmerným krútiacim momentom, odieraním triesok a bežným cyklickým opotrebovaním je mimo záruky.
Súvisiaca kategória
Odoslať dopyt
Kontaktné informácie
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Čína
-
Tel
-
Email
Vitajte na odoslaní dopytu spoločnosti JWGRIP. Náš profesionálny technický a predajný tím poskytne bezplatný výber príslušenstva, prispôsobený návrh riešenia a presnú cenovú ponuku.
Odporúčania noviniek