Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

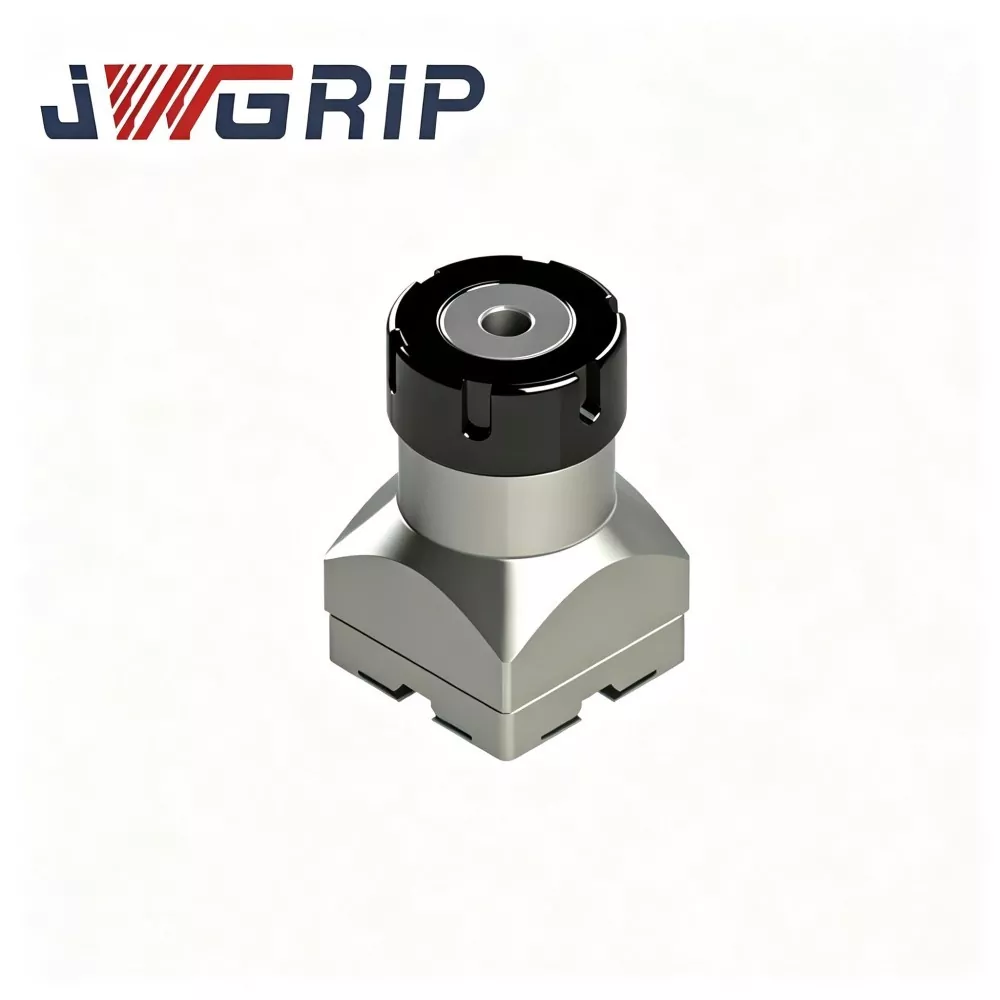
Klieština R-Type ER32 pre držiak elektród EDM
JWGRIP je profesionálny výrobca a dodávateľ klieštiny R-Type ER32 pre držiak elektród EDM v Číne, ktorý poskytuje priame dodávky a služby úpravy OEM pre globálne podniky vyrábajúce formy EDM. Je to vysokovýkonné elastické upínacie príslušenstvo špecifické pre EDM, špeciálne optimalizované pre pracovné podmienky iskrového erózneho obrábania. Integráciou optimalizovanej štruktúry silového vyváženia typu R a vysoko presného elastického upínacieho výkonu do jednej jednotky rieši bežné chyby bežných univerzálnych klieštin, ako je nerovnomerné namáhanie a ľahké presné tlmenie.
Táto pokročilá klieština R-Type ER32 je vyrobená z prvotriedneho prvotriedneho materiálu z pružinovej ocele, spracovaná viacnásobným presným sústružením, honovaním vnútorných otvorov a kompletným cyklickým tepelným spracovaním uvoľňujúcim napätie. Vyznačuje sa stabilným držaním upínacej sily, vynikajúcou presnosťou kruhovitosti a spoľahlivou elastickou odolnosťou proti únave pri dlhodobom kontinuálnom EDM pulznom výboji. Optimalizovaný konštrukčný profil typu R zabezpečuje rovnomerný prenos sily na povrchu vnútorného otvoru, čím sa účinne minimalizuje chyba hádzania elektródy počas upínania. Je univerzálne použiteľný pre medené, grafitové a medeno-volfrámové elektródy, dokonale sa prispôsobuje dlhodobým scenárom presného obrábania dutín formy.
Na rozdiel od bežných klieštin, ktoré sú náchylné na skreslenie zaoblenia a zoslabenie upínacej sily po opakovaných cykloch otvárania a zatvárania, klieština ER32 typu R pre držiak elektród EDM zabraňuje mikropreklzávaniu elektródy, nerovnováhe medzi iskriskom a rozmerovým odchýlkam dutiny formy. Podporuje štandardnú dodávku a prispôsobenú úpravu tolerancie vnútorného vývrtu, parametrov drážky a povrchovej úpravy, poskytuje stabilné, vysoko presné a odolné upínacie riešenia pre moderné dielne na spracovanie EDM presných foriem.
Výrobné body bolesti
Pri každodennej výrobe foriem na EDM výlevky spôsobujú bežné klieštiny ER niekoľko bežných výrobných problémov:
Zjednodušené pracovné postupy spracovania surovín a rezania a tepelného spracovania vedú po častých elastických cykloch otvárania a zatvárania k narušeniu kruhovitosti a zoslabeniu upínacej sily.
Pri kontinuálnom náraze pulzného výboja vytvárajú elektródy mikropreklz a beh výbehu. Iskrisko sa stáva nerovnomerným, čo prináša nekonzistentnú štruktúru dutiny, rozmerové odchýlky a riziko šrotu pre elektródy s vysokou hodnotou.
JWGRIP optimalizuje R-Type ER32 Collet so zameraním na vyššie uvedené bolestivé body:
1. Vysokokvalitná surovina z pružinovej ocele a viackruhové tepelné spracovanie na uvoľnenie napätia eliminuje vnútorné zvyškové napätie vznikajúce pri sústružení a honovaní, čím zabraňuje trvalej deformácii pri dlhodobej elastickej cyklickej práci.
2. Optimalizovaný dizajn tvaru R rozdeľuje upínaciu silu rovnomerne na celý povrch vnútorného otvoru. Funguje stabilne pre elektródy z mäkkej medi, krehkého grafitu a medi a volfrámu s vysokou hustotou.
3. Zodpovedá existujúcim bežným telám držiakov elektród ER32, čím sa vyhne nadmerným investíciám do obnovy príslušenstva.
4. Štandardné špecifikácie sú na sklade; OEM modifikácia pre toleranciu vnútorného otvoru, štruktúru drážky a povrchovú úpravu je k dispozícii pre elektródy so špeciálnym priemerom a drsné pracovné podmienky.
5. Efektívne znižuje riziko skĺznutia elektródy a vybehnutia, stabilizuje stav iskriska počas dlhodobých úloh obrábania dutín.
Štrukturálne vlastnosti
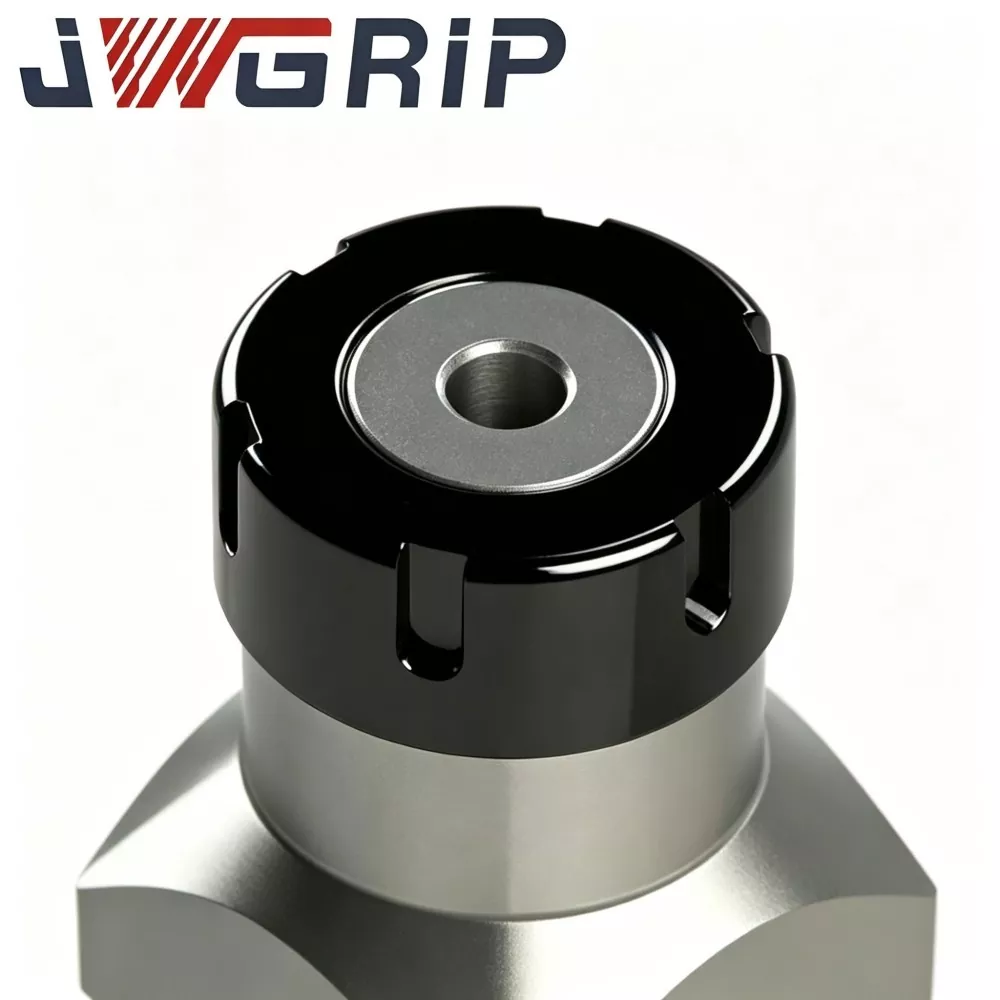
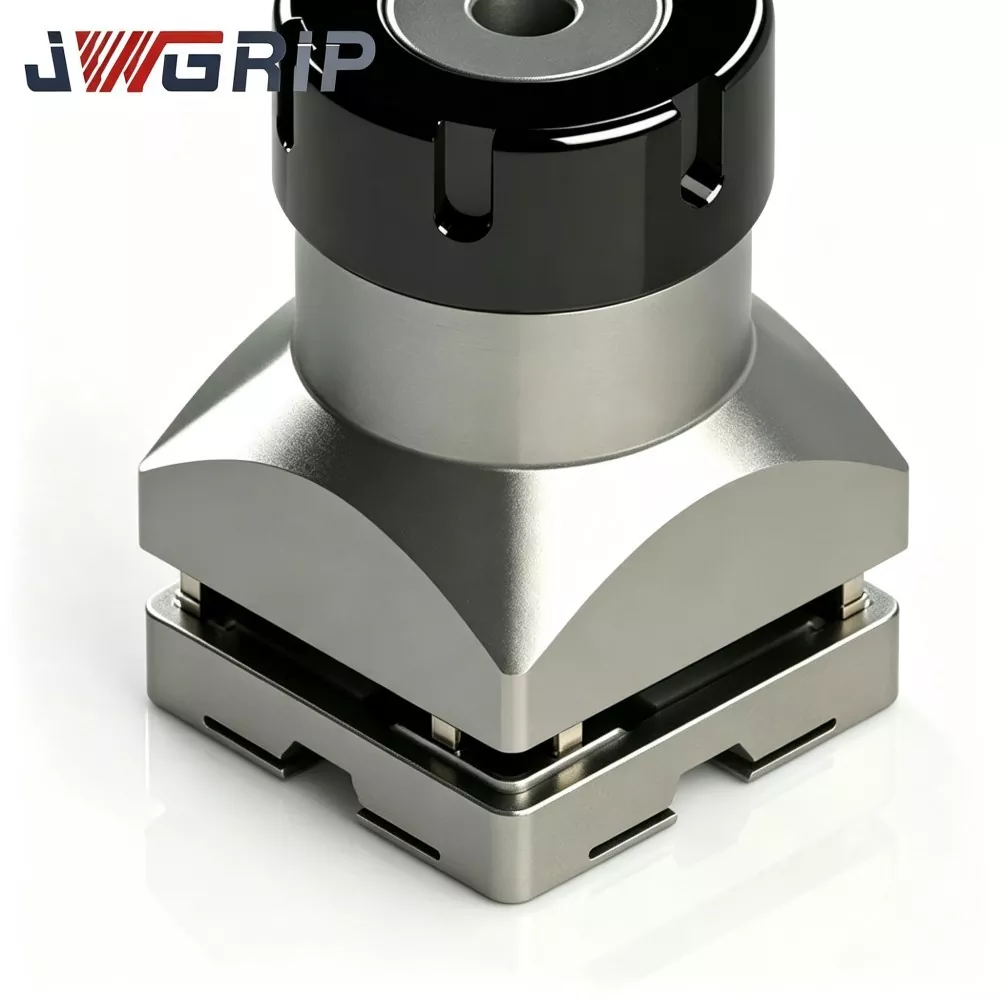
Klieština JWGRIP R-Type ER32 pre držiak elektródy EDM je vysoko presný elastický upínací komponent exkluzívne navrhnutý pre zostavy držiaka elektródy EDM platina:
1. Nainštalované vo vnútri matice držiaka ER32 a hlavného tela držiaka. Keď je matica držiaka utiahnutá, dodáva rovnomernú obvodovú stláčaciu silu na zaistenie elektród s guľatou stopkou v prednastavenej polohe.
2. Konvenčné univerzálne klieštiny ER32 sú pôvodne navrhnuté pre CNC frézovacie vretená; nie sú optimalizované pre špecifické podmienky EDM: nepretržité pulzné vibrácie, striekanie dielektrickej kvapaliny a časté vymieňanie elektród.
3. Vylepšené rozloženie štrbinovej drážky typu R redistribuuje elastické napätie v tele klieštiny, znižuje lokálnu koncentráciu napätia a zlepšuje výkonnosť pri obnove elasticity po opakovaných cykloch otvárania a zatvárania, pričom pri nepretržitej prevádzke EDM zachováva nízky beh.
Rozsah použitia: Ide o spotrebný materiál jadra pre dielne na vstrekovanie plastov, tlakové odlievacie formy, presné lisovacie formy, formy na lekárske časti a formy na výrobu optických komponentov. Upína medené, grafitové a meď-volfrámové EDM elektródy s okrúhlou stopkou. Priama inštalácia bez dodatočných mechanických úprav. Pri neštandardných rozmeroch drieku elektródy je podporovaná modifikácia na základe výkresov OEM.
Kľúčové technické výkony
1. Optimalizovaná štruktúra rozloženia štrbinovej drážky typu R V porovnaní s bežnými klieštinami ER32 preusporiadané rozloženie štrbinovej drážky typu R vyvažuje rozloženie elastického napätia. Počas upínania drieku elektródy generuje každá sekcia homogénnu stláčaciu silu, zabraňuje lokálnej deformácii drieku elektródy a potláča celkové vybehnutie zostavy upínacej jednotky elektródy.
2. Starostlivo vybraný materiál z pružinovej ocele Používa špeciálnu pružinovú oceľ namiesto bežnej uhlíkovej ocele. Po precíznom kalení, temperovaní a viacstupňových tepelných cykloch na uvoľnenie napätia si zachováva stabilnú elasticitu po stovkách cyklov uvoľnenia svorky a odoláva trvalej plastickej deformácii.
3. Vysoko presné honovanie vnútorných otvorov Craft Vnútorný upínací otvor prechádza jemným honovaním. Vynikajúce zaoblenie vnútorného otvoru a hladkosť povrchu redukujú stopy oderu na stopkách elektród pri opakovanej výmene a zabraňujú hromadeniu mikročastíc, ktoré by zhoršovali odchýlku polohy.
4. Dobrá odolnosť dielektrickej kvapaliny proti korózii Špeciálna povrchová antikorózna úprava spomaľuje chemickú eróziu v dôsledku dlhodobého kontaktu s EDM dielektrickou kvapalinou. Znižuje riziko hrdze vo vlhkom prostredí EDM nádrží a predlžuje životnosť.
5. Široká kompatibilita so štandardnými EDM držiakmi ER32 Dodržiava základné štandardy vonkajších rozmerov ER32, hodí sa pre väčšinu komerčných EDM držiakov elektród a upínacích matíc v tvare ER32. Koncoví používatelia nemusia vymieňať existujúci hardvér držiaka.
6. Flexibilné prispôsobenie priamo z výroby a OEM prispôsobenie Štandardné špecifikácie upínacieho priemeru pokrývajú bežné veľkosti drieku elektródy. OEM môže upraviť toleranciu vnútorného otvoru, hĺbku drážky, jemné doladenie vonkajšieho rozmeru a povrchovú úpravu podľa zákazníckych výkresov alebo fyzických vzoriek.
7. Spoľahlivá konzistencia medzi jednotlivými šaržami Každá výrobná šarža obsahuje kontrolu viacerých položiek. Kľúčové rozmery, hádzanie upnutia a údaje o tvrdosti sú zaznamenané v súboroch kontroly šarží, čo zaručuje stabilný výkon pre podniky vyrábajúce formy s hromadným nákupom.
Kompletný pracovný postup výroby
Každá šarža klieštiny JWGRIP R-Type ER32 sa riadi prísne kontrolovaným úplným výrobným pracovným postupom:
① Prichádzajúca kontrola surovín
② CNC presné sústruženie pre vonkajší obrys
③ frézovanie štrbinových drážok
④ vysoko presné predopracovanie vnútorných otvorov
⑤ viacstupňové tepelné spracovanie (kalenie, temperovanie, uvoľnenie napätia)
⑥ jemné brúsenie vnútorných otvorov
⑦ deburring & edge finishing
⑧ povrchová antikorózna úprava
⑨ viacrozmerné testovanie výkonu
⑩ triedenie dávok a skladovanie hotového tovaru.
Špecifikácie kontroly kvality
Výroba prebieha podľa noriem ISO 9001 systému riadenia kvality.
Položky jadrovej skúšky: meranie rozmerov, overenie tvrdosti, detekcia hádzania upnutia, test simulácie elastickej únavy.
Všetky meracie prístroje dostávajú periodickú metrologickú kalibráciu, aby sa zabezpečila autentickosť a opakovateľnosť výsledkov testu.
Správy o kontrole šarže sa archivujú pre každú šaržu; materiálové certifikáty a čiastočné záznamy o skúškach tretích strán je možné dodať na požiadanie klienta.
Návrh na prevádzku a skladovanie:
Klieštiny skladujte v oddelených oddeleniach skrinky na náradie proti kolízii. Pred inštaláciou chráňte pred vlhkosťou, kovovými trieskami a tvrdým poškriabaním. Pred každou montážou dôkladne vyčistite vnútorný otvor. Čipy alebo zvyšky dielektrickej kvapaliny vo vnútri otvoru vážne zhoršia presnosť upnutia.
Prečo si vybrať JWGRIP
1. Tím inžinierstva na pozadí špecializovaného na obrábanie a vývoj nástrojov na EDM zbiera bohaté skúsenosti s vývojom upínacieho príslušenstva EDM. Nekopírujeme jednoducho dizajn klieštiny frézovaného typu; optimalizácie produktov sa odvíjajú od masívnej spätnej väzby od technikov foriem.
2. Preverenie výkonnosti celej šarže pred odoslaním Mnoho konkurentov vykonáva kontrolu odberu vzoriek iba na mieste. Každá hotová upínacia klieština JWGRIP R-Type ER32 prejde pred dodaním do jednotiek nevyhovujúcich filtrácii detekciou behania upnutia.
3. Stabilné továrenské priame dodávky a vyzretý proces OEM Tovar so štandardnými špecifikáciami si zachováva stabilné dodávky. V prípade objednávok s upravenými rozmermi alebo špeciálnymi požiadavkami na povrch skontroluje technický tím výkresy OEM do 12 pracovných dní a poskytne spätnú väzbu o realizovateľnosti. Štandardná dodacia lehota: 10-15 pracovných dní; Dodacia lehota OEM je potvrdená podľa zložitosti výkresu.
4. Profesionálna technická podpora orientovaná na aplikáciu Keď sa zákazníci stretnú s abnormálnym upínaním, nadmerným hádzaním a inými problémami s montážou na mieste, tím technickej podpory im poskytne praktické pokyny na inštaláciu a riešenie problémov na základe skutočných skúseností z dielne EDM.
5. Úplný mechanizmus sledovania šarže Každá výrobná šarža má nezávislé označenie šarže. Ak sa vyskytnú neočakávané problémy súvisiace s obrábaním, pôvodné výrobné parametre a záznamy o kontrole možno rýchlo získať pre technickú analýzu základnej príčiny.
FAQ
Q1: Dokáže klieština JWGRIP R-Type ER32 po inštalácii dosiahnuť nulový beh?
A1: Nulovú hádzavosť nie je možné dosiahnuť žiadnou elastickou klieštinou. V štandardných testovacích podmienkach s prispôsobeným držiakom a kvalifikovanou testovacou tyčou je zmontovaný hádzavý riadený ≤0,003 mm. Skutočné celkové hádzanie namontovaného na stroji je tiež ovplyvnené zaoblením drieku elektródy, stavom povrchu, uťahovacím momentom matíc a opotrebovaním tela držiaka. Udržiavajte protiľahlé komponenty v dobrom stave pre najlepšiu presnosť upnutia.
Q2: Je táto klieština vhodná pre ťažké grafitové elektródy s veľkým priemerom?
A2: Klieština ER32 typu R pre držiak elektród EDM podporuje upínanie grafitovej elektródy. Pri veľkých a ťažkých grafitových elektródach vyhodnoťte zaťaženie vretena a uťahovací moment. Nadmerná hmotnosť alebo prílišné utiahnutie urýchľuje elastickú únavu klieštiny a skracuje životnosť. Prispôsobte hmotnosť elektródy upínacej kapacite klieštiny v reálnej výrobe.
Q3: Môžete urobiť OEM, keď sa parametre vnútorného priemeru alebo štrbinovej drážky upínajú odlišujú od štandardného ER32?
A3: Áno. Poskytnite úplné technické výkresy alebo fyzické vzorky, označte rozmer upínacieho otvoru, toleranciu, špecifikácie štrbinovej drážky, cieľovú tvrdosť a požiadavky na povrchovú úpravu. Inžinierske oddelenie vyhodnotí vyrobiteľnosť a vydá formálnu cenovú ponuku.
Q4: Na aké položky sa vzťahuje záruka?
A4: Toto je vysoko presné spotrebné náradie. Záruka sa vzťahuje na výrobné chyby, ako je napríklad opotrebovanie v čase odoslania. Poškodenie spôsobené poškriabaním, upnutím pri preťažení, nesprávnym krútiacim momentom, zaseknutím triesky a dlhodobým únavovým opotrebovaním z výrobného používania je zo záruky vylúčené.
Sprievodca výberom klieštiny a tipy na každodenné používanie v dielni
1. Vyberte nominálny upínací priemer čo najbližšie k skutočnému rozmeru drieku elektródy. Nepoužívajte jednu klieštinu pre príliš široký rozsah veľkostí; veľká rozmerová medzera vytvára nerovnomerný upínací tlak a vyššiu hodnotu hádzania.
2. Pred formálnou výrobou formy úplne vyčistite vnútorný otvor klieštiny, dutinu držiaka a povrch drieku elektródy, aby ste odstránili kovové triesky a zvyšky dielektrickej kvapaliny.
3. Po montáži vykonajte kontrolu hádzania pomocou číselníka pred spracovaním iskrou. Táto predbežná kontrola výrazne znižuje riziko šrotu dutín formy spôsobené odchýlkou upínacieho komponentu.
4. Pre formárne s viacerými strojmi pripravte viacero klieštin zodpovedajúcich často používaným veľkostiam drieku elektródy. Silne opotrebované klieštiny vyhoďte. Okamžite vymeňte, ak pri bežnej kontrole spozorujete elastické zoslabenie, trvalú deformáciu alebo povrchové trhliny, aj keď sa nedosiahne teoretická životnosť.
5. Implementujte klasifikované skladovanie a pravidelnú kontrolu stavu klieštin, aby ste udržali stabilnú konzistenciu EDM obrábania pre dlhodobé projekty sériovej výroby.
Súvisiaca kategória
Odoslať dopyt
Kontaktné informácie
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Čína
-
Tel
-
Email
Vitajte na odoslaní dopytu spoločnosti JWGRIP. Náš profesionálny technický a predajný tím poskytne bezplatný výber príslušenstva, prispôsobený návrh riešenia a presnú cenovú ponuku.
Odporúčania noviniek