Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
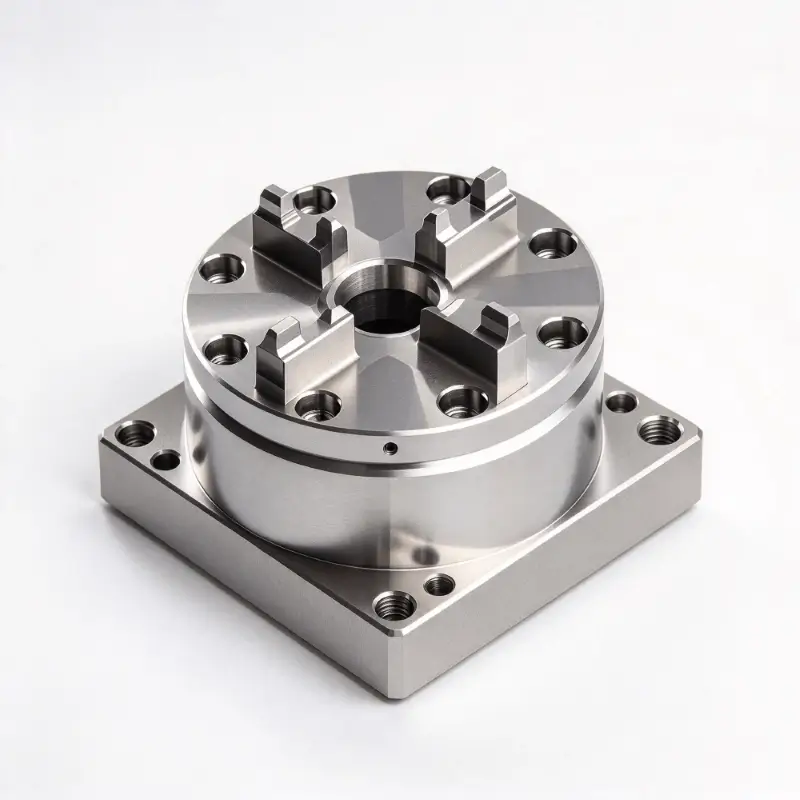
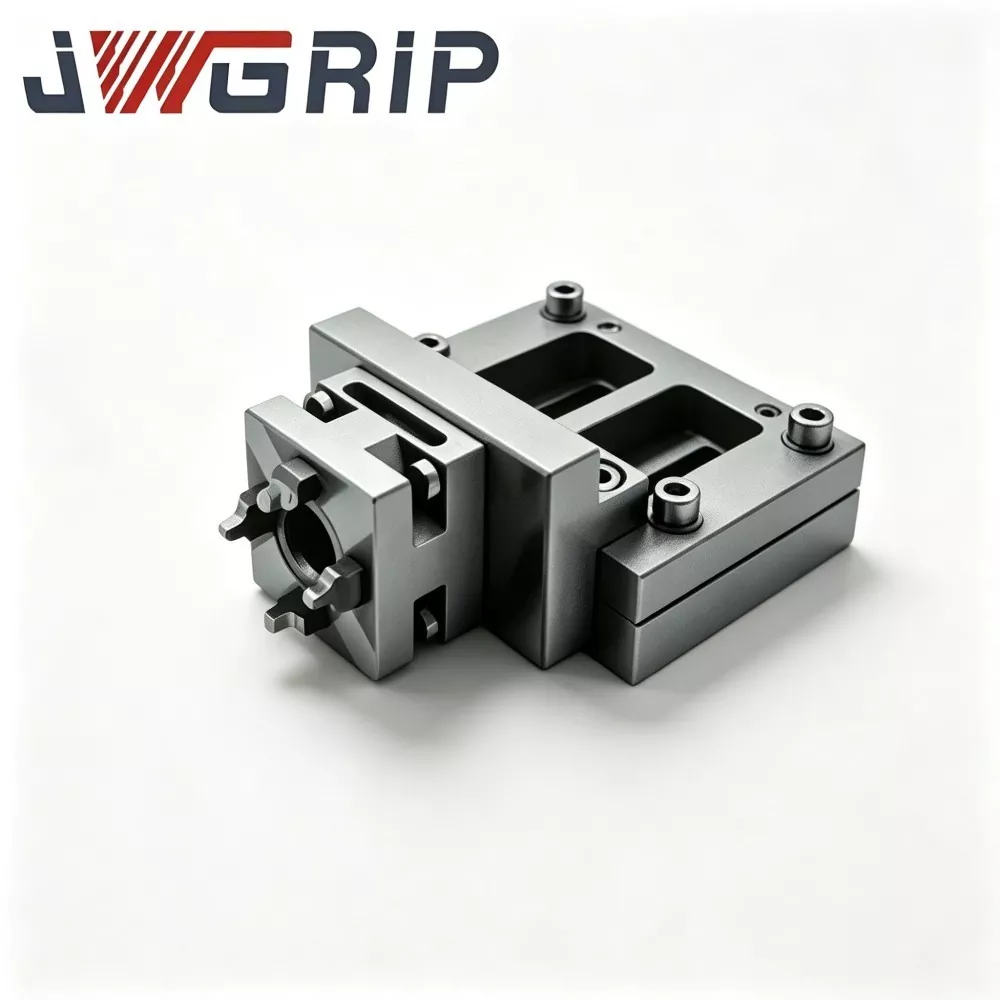
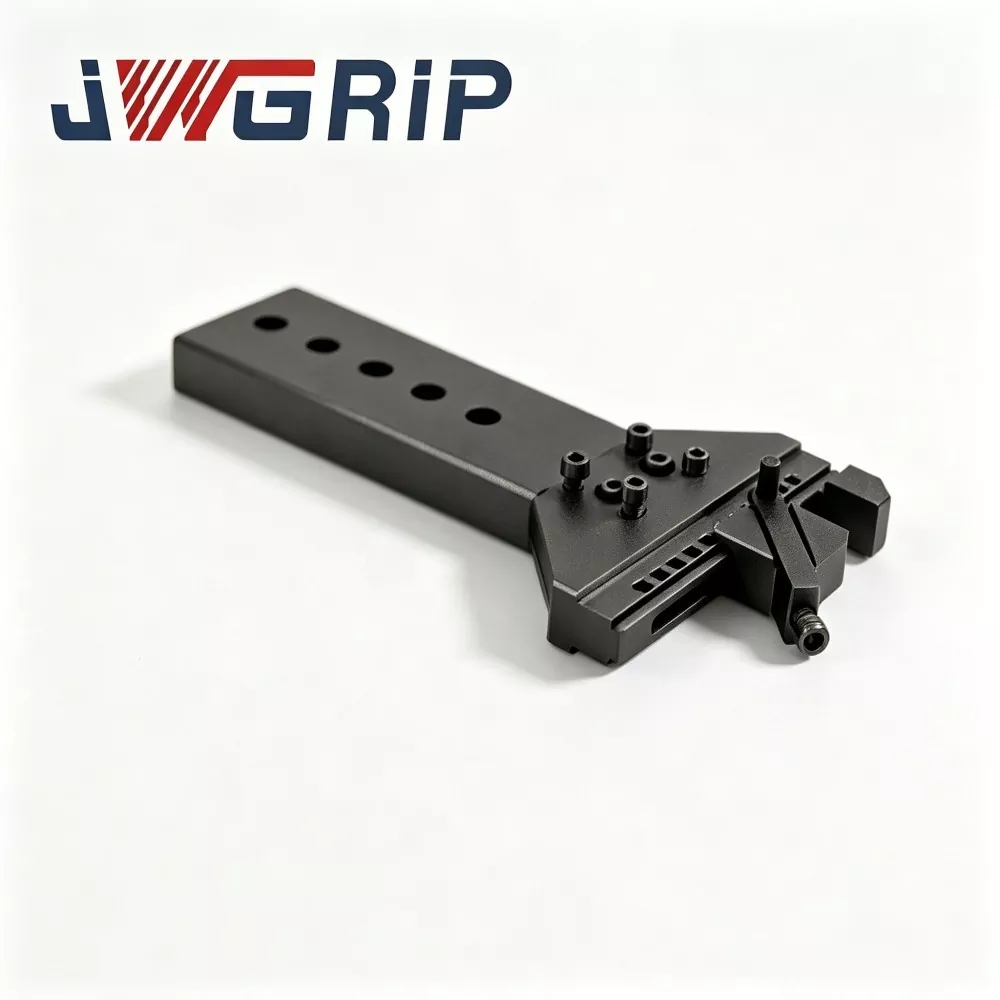

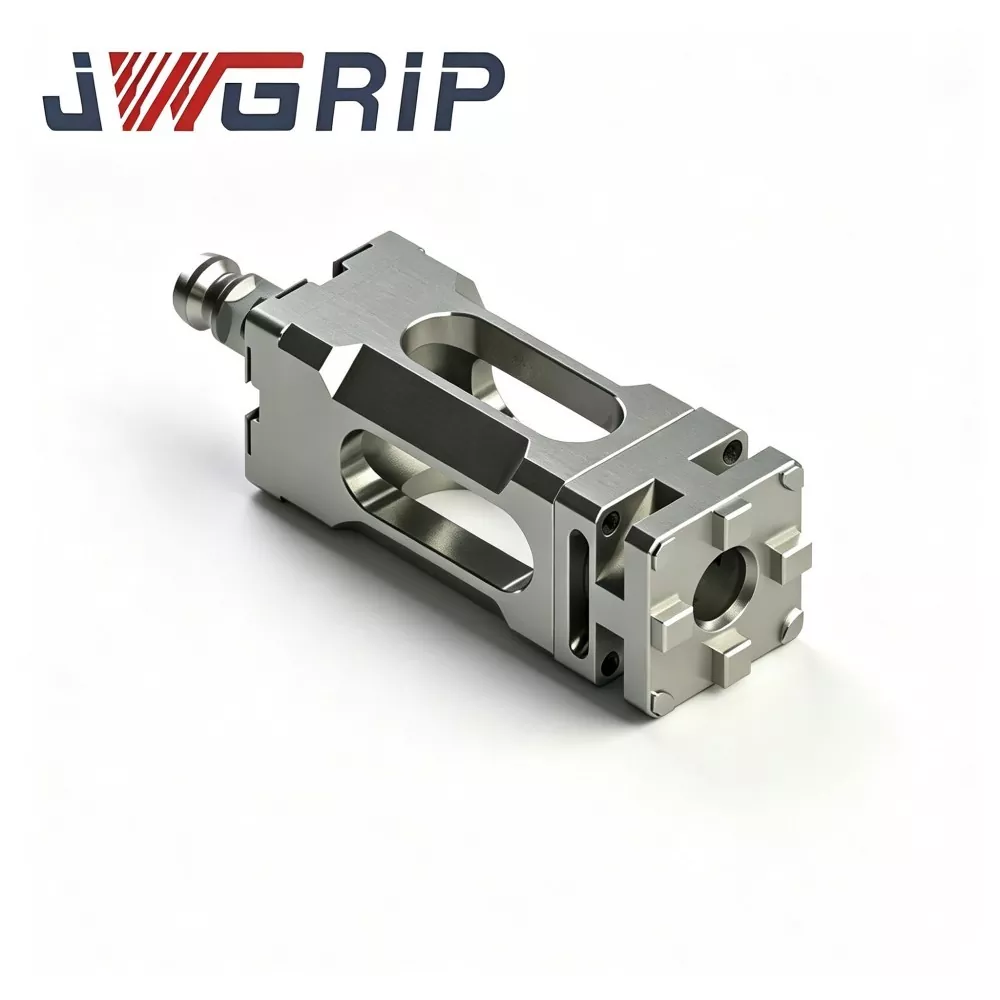
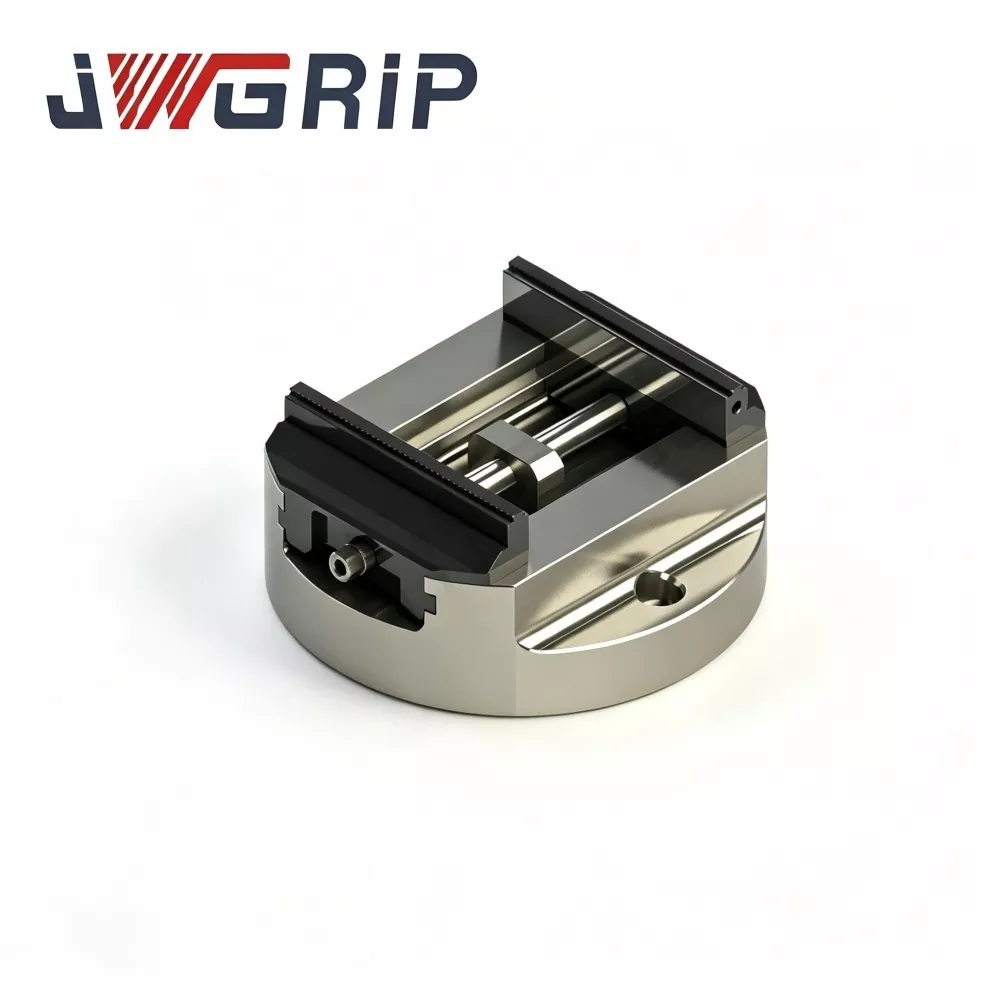
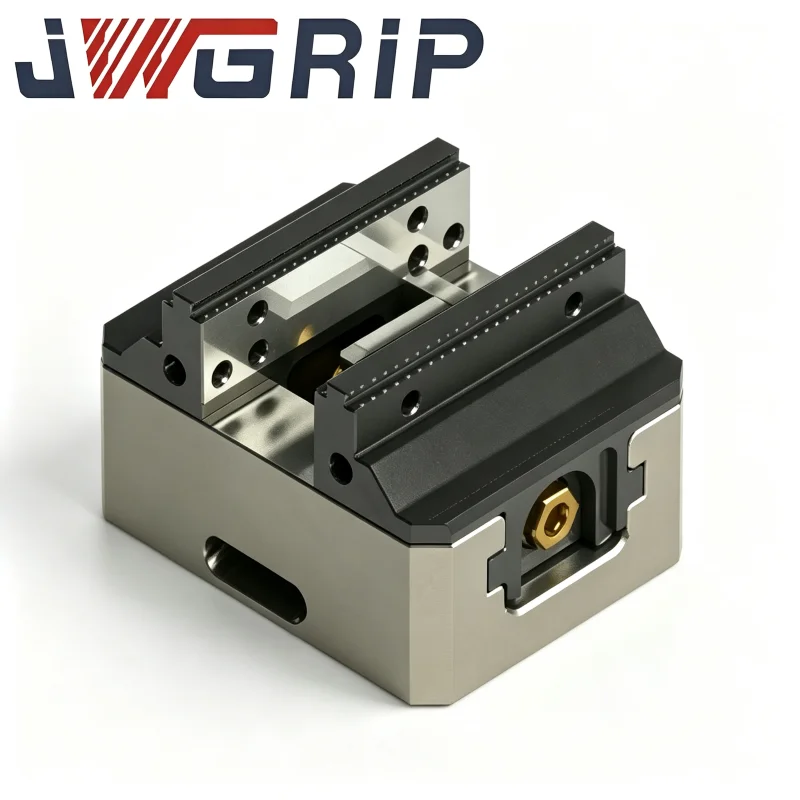
Vysoko presný samostrediaci CNC zverák s okrúhlou základňou
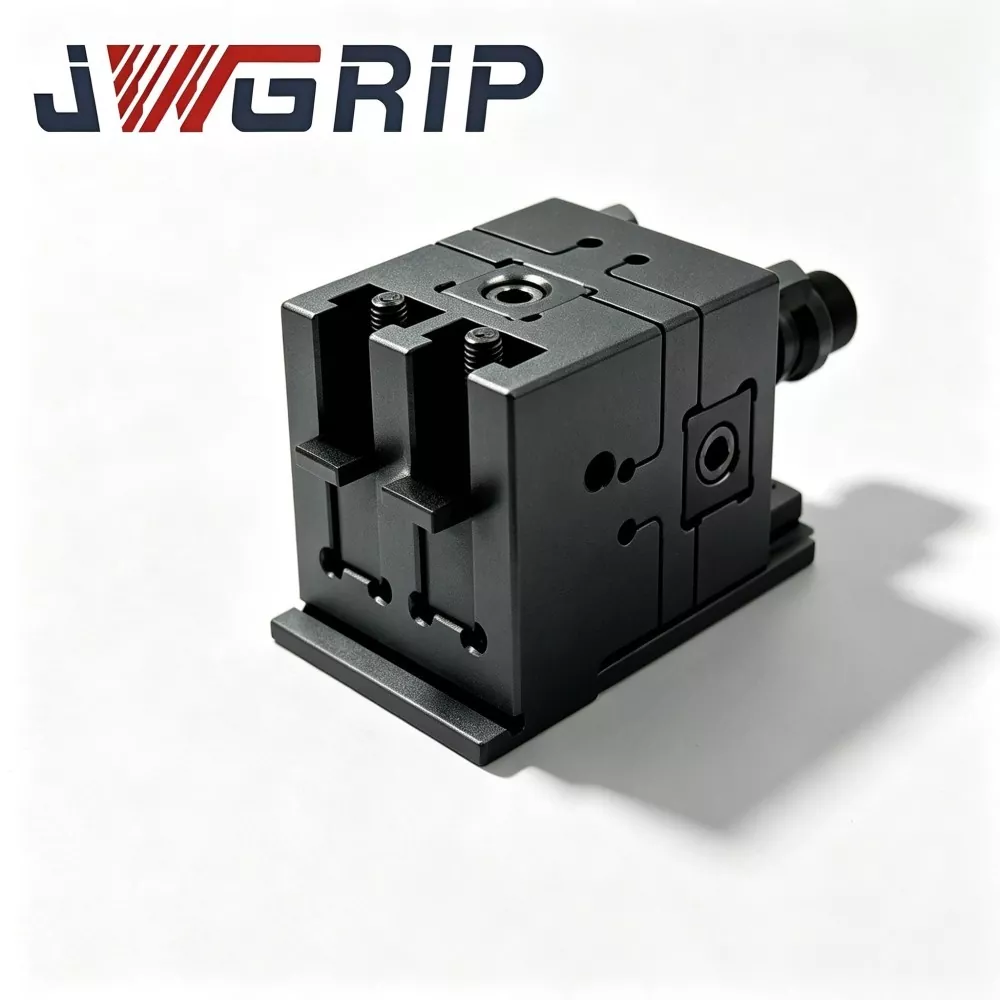
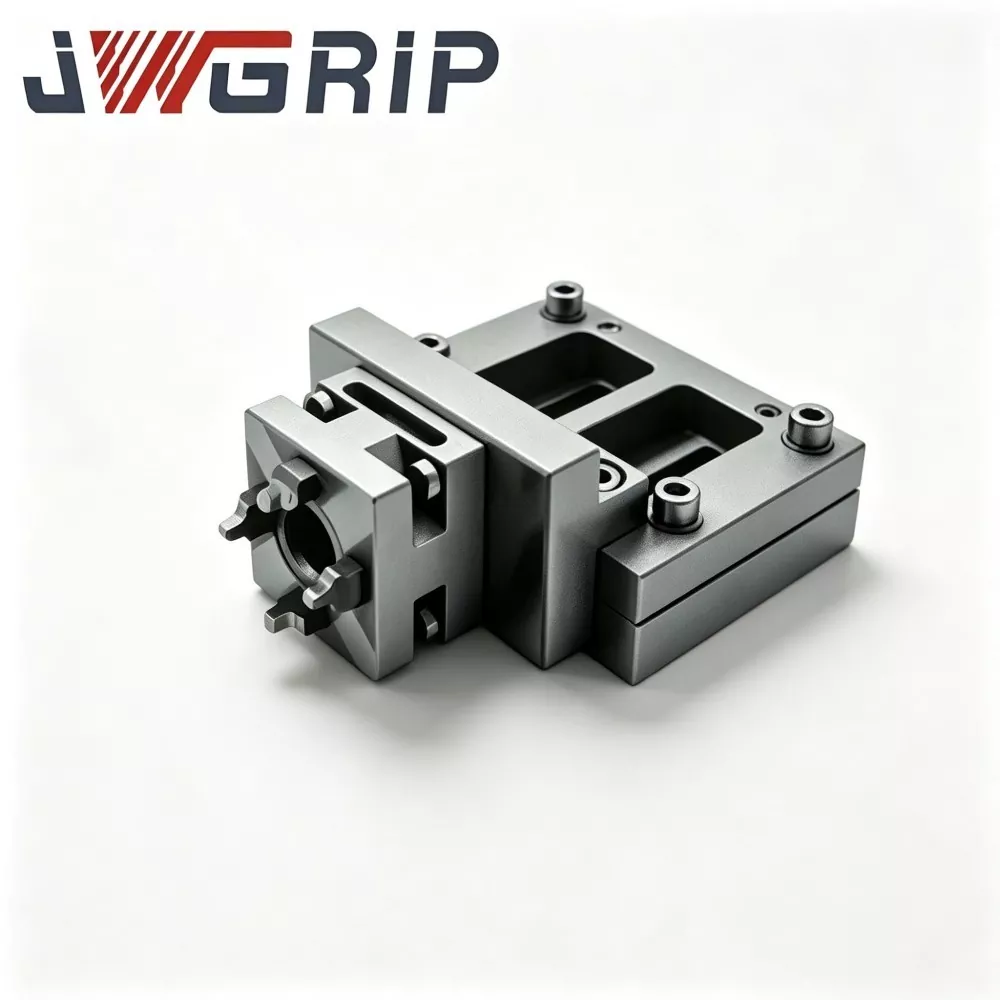
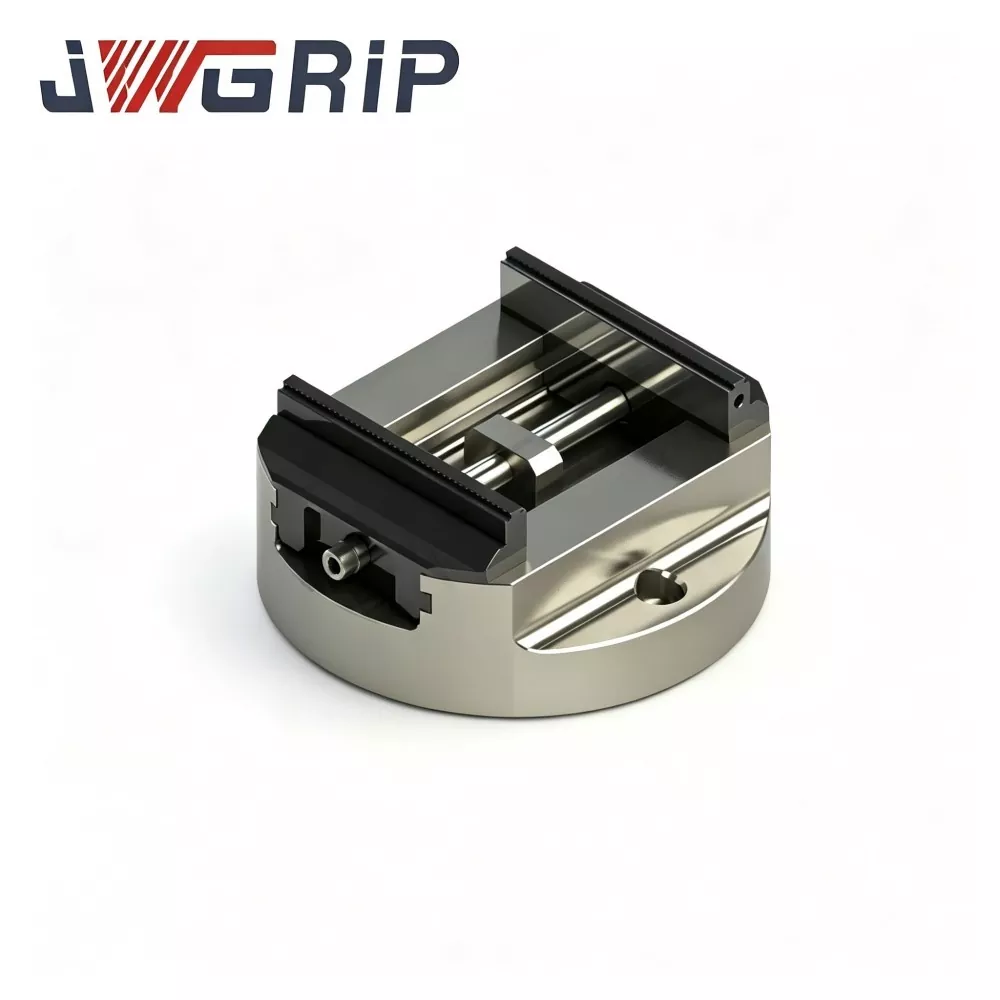
JWGRIP je profesionálny výrobca a dodávateľ prispôsobeného vysoko presného samostrediaceho CNC zveráka s kruhovou základňou pre 5-osové obrábanie v Číne, so štandardnými modelmi plne na sklade pre rýchle globálne dodanie. Je to vysoko presný integrovaný CNC upínací prípravok profesionálne navrhnutý pre 5-osové a komplexné viacosové CNC obrábacie operácie. Vďaka prémiovému telesu z tvárnej liatiny a indukčne kalenej vodiacej štruktúre integruje ultra vysoký opakovateľný upínací výkon, kompaktné priestorovo úsporné usporiadanie a vysokú stabilitu rezania do jednej integrovanej jednotky.
Tento vysoko presný samostrediaci zverák s okrúhlou základňou sa vyznačuje opakovateľnosťou upínania jadra ± 0,01 mm, čím poskytuje ultra stabilný polohovací výkon pre komplexné spracovanie dielov. Všetky kľúčové konštrukčné komponenty sú po hrubom obrábaní podrobené prísnej úprave starnutia, ktorá uvoľňuje napätie, aby sa úplne eliminovalo vnútorné napätie pri odlievaní a spracovaní, čím sa zaisťuje dlhodobá stabilita konštrukcie. Indukčne kalené vodiace dráhy poskytujú vynikajúcu odolnosť proti opotrebeniu pri častom cyklickom upínaní, efektívne zachovávajú konzistentnú presnosť polohovania a vyhýbajú sa útlmu presnosti spôsobenému dlhodobou prevádzkou.
Optimalizovaná kompaktná okrúhla základňa šetrí miesto na stole stroja a účinne zabraňuje interferencii nástroja pri obrábaní s veľkým uhlom výkyvu a rotačným indexovaním. Vďaka jednoduchým a efektívnym postupom upínania výrazne znižuje chyby nastavenia spôsobené ľudskou činnosťou a maximalizuje dobu prevádzky vretena. Tento prípravok vyrobený v Číne, ktorý je široko použiteľný na presné dávkové spracovanie leteckých komponentov, automobilových dielov a špičkových dielov foriem, výrazne skracuje pomocný čas nastavovania a zaisťuje spoľahlivú a konzistentnú rozmerovú presnosť pre náročné úlohy presného obrábania.
Vysvetlenie princípu práce
Samocentrovací CNC zverák s okrúhlou základňou s vysokou presnosťou je presná upínacia jednotka používaná hlavne na 4-osových, 5-osových CNC obrábacích centrách, EDM strojoch a zariadeniach na presné brúsenie.
Jeho hlavnou črtou je konštrukcia s kruhovou základňou: v porovnaní so zverákmi s pravouhlou základňou dizajn s kruhovou základňou zväčšuje vôľu rotačného pohybu na stoloch stroja a zabraňuje potrebe objemných medzidoskových adaptérov.
Funkcia samocentrovania je realizovaná vnútorným presným vačkovo-skrutkovým synchrónnym prevodovým mechanizmom:
1. Keď je zverák bezpečne pripevnený k pracovnému stolu obrábacieho stroja, umiestnite obrobok medzi dve čeľuste.
2. Skrutkujte centrálny pohon; vnútorná súprava vačkových skrutiek poháňa dvojité čeľuste, aby sa pohybovali dovnútra rovnakou rýchlosťou.
3. Obrobok sa automaticky vycentruje na stredovú líniu vretena stroja, nie je potrebné žiadne zdĺhavé manuálne nastavovanie číselníka.
Obrábanie bodov bolesti
Aktuálna viacosová sériová výroba odhaľuje niekoľko typických obmedzení konvenčných riešení upínania obrobku:
1. Nedostatočná rotačná vôľa zverákov s pravouhlou základňou
Obdĺžniková základňa zaberá veľkú plochu stola. Pri veľkouhlovom naklápaní 4-/5-osových strojov často dochádza k interferencii vretena nástroja. Dodatočné adaptérové dosky ďalej spotrebúvajú pohyb osi Z.
2. Útlm presnosti spôsobený cyklickým opotrebovaním vodiacej dráhy
Bez povrchovej úpravy s vysokou tvrdosťou sa po masívnych upínacích cykloch postupne opotrebúvajú kontaktné plochy vodiacich dráh. Samostrediace posuny nuly, ktoré si vyžadujú opakované manuálne prestavovanie a efektívnu prevádzkovú dobu spúšťacieho stroja.
3. Silná závislosť na ručnom centrovaní
Tradičné zveráky vyžadujú skúsených operátorov, aby dokončili centrovanie číselníka. Nekonzistentnosť polohovania odvodená od rozdielov v zručnostiach operátora sa zväčší pri komplexnom viacuhlovom rezaní, čo vedie k vysokohodnotnému odpadu obrobku.
4. Invázia kontaminantov skracuje životnosť príslušenstva
Nedostatočne utesnené štruktúry umožňujú, aby sa rezná kvapalina a kovové triesky dostali do vnútorných prevodových zostáv. Abrazívne častice urýchľujú opotrebovanie komponentov a spúšťajú poruchy zaseknutia pri dlhodobej nepretržitej výrobe.
Zloženie zostavy
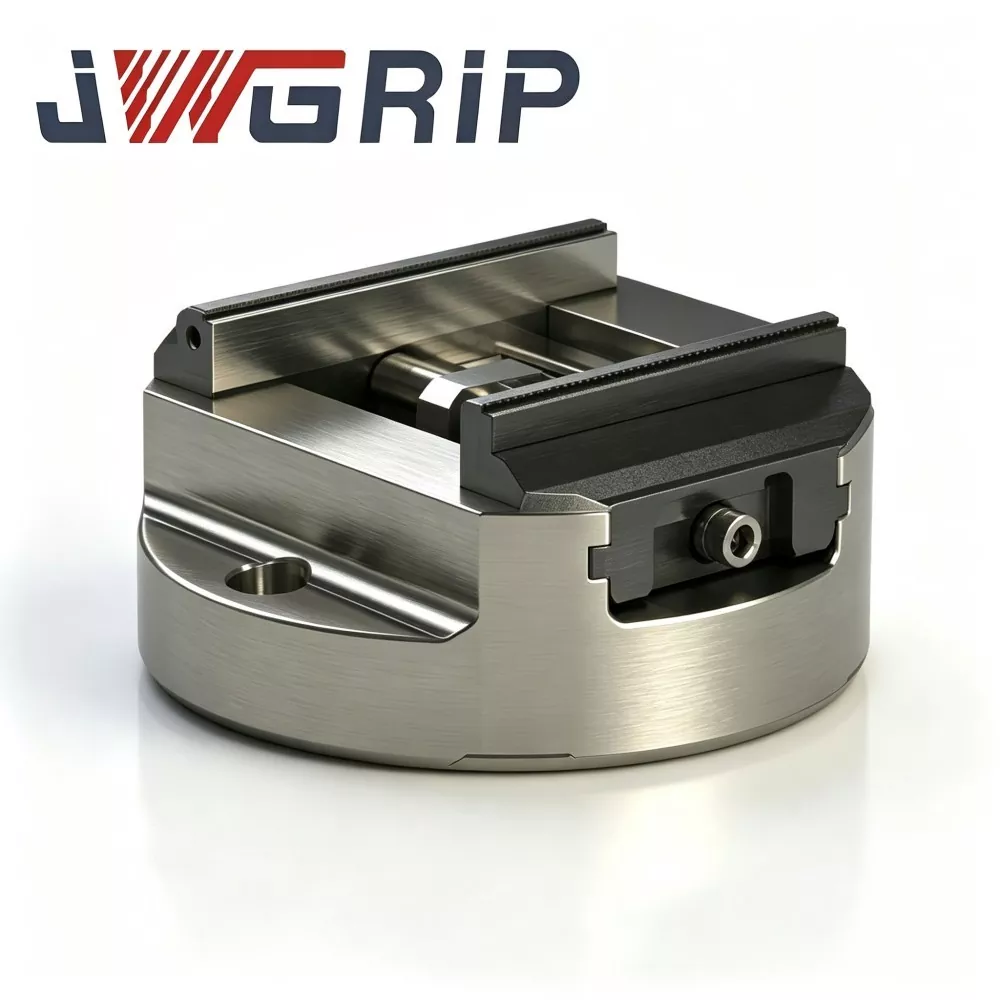
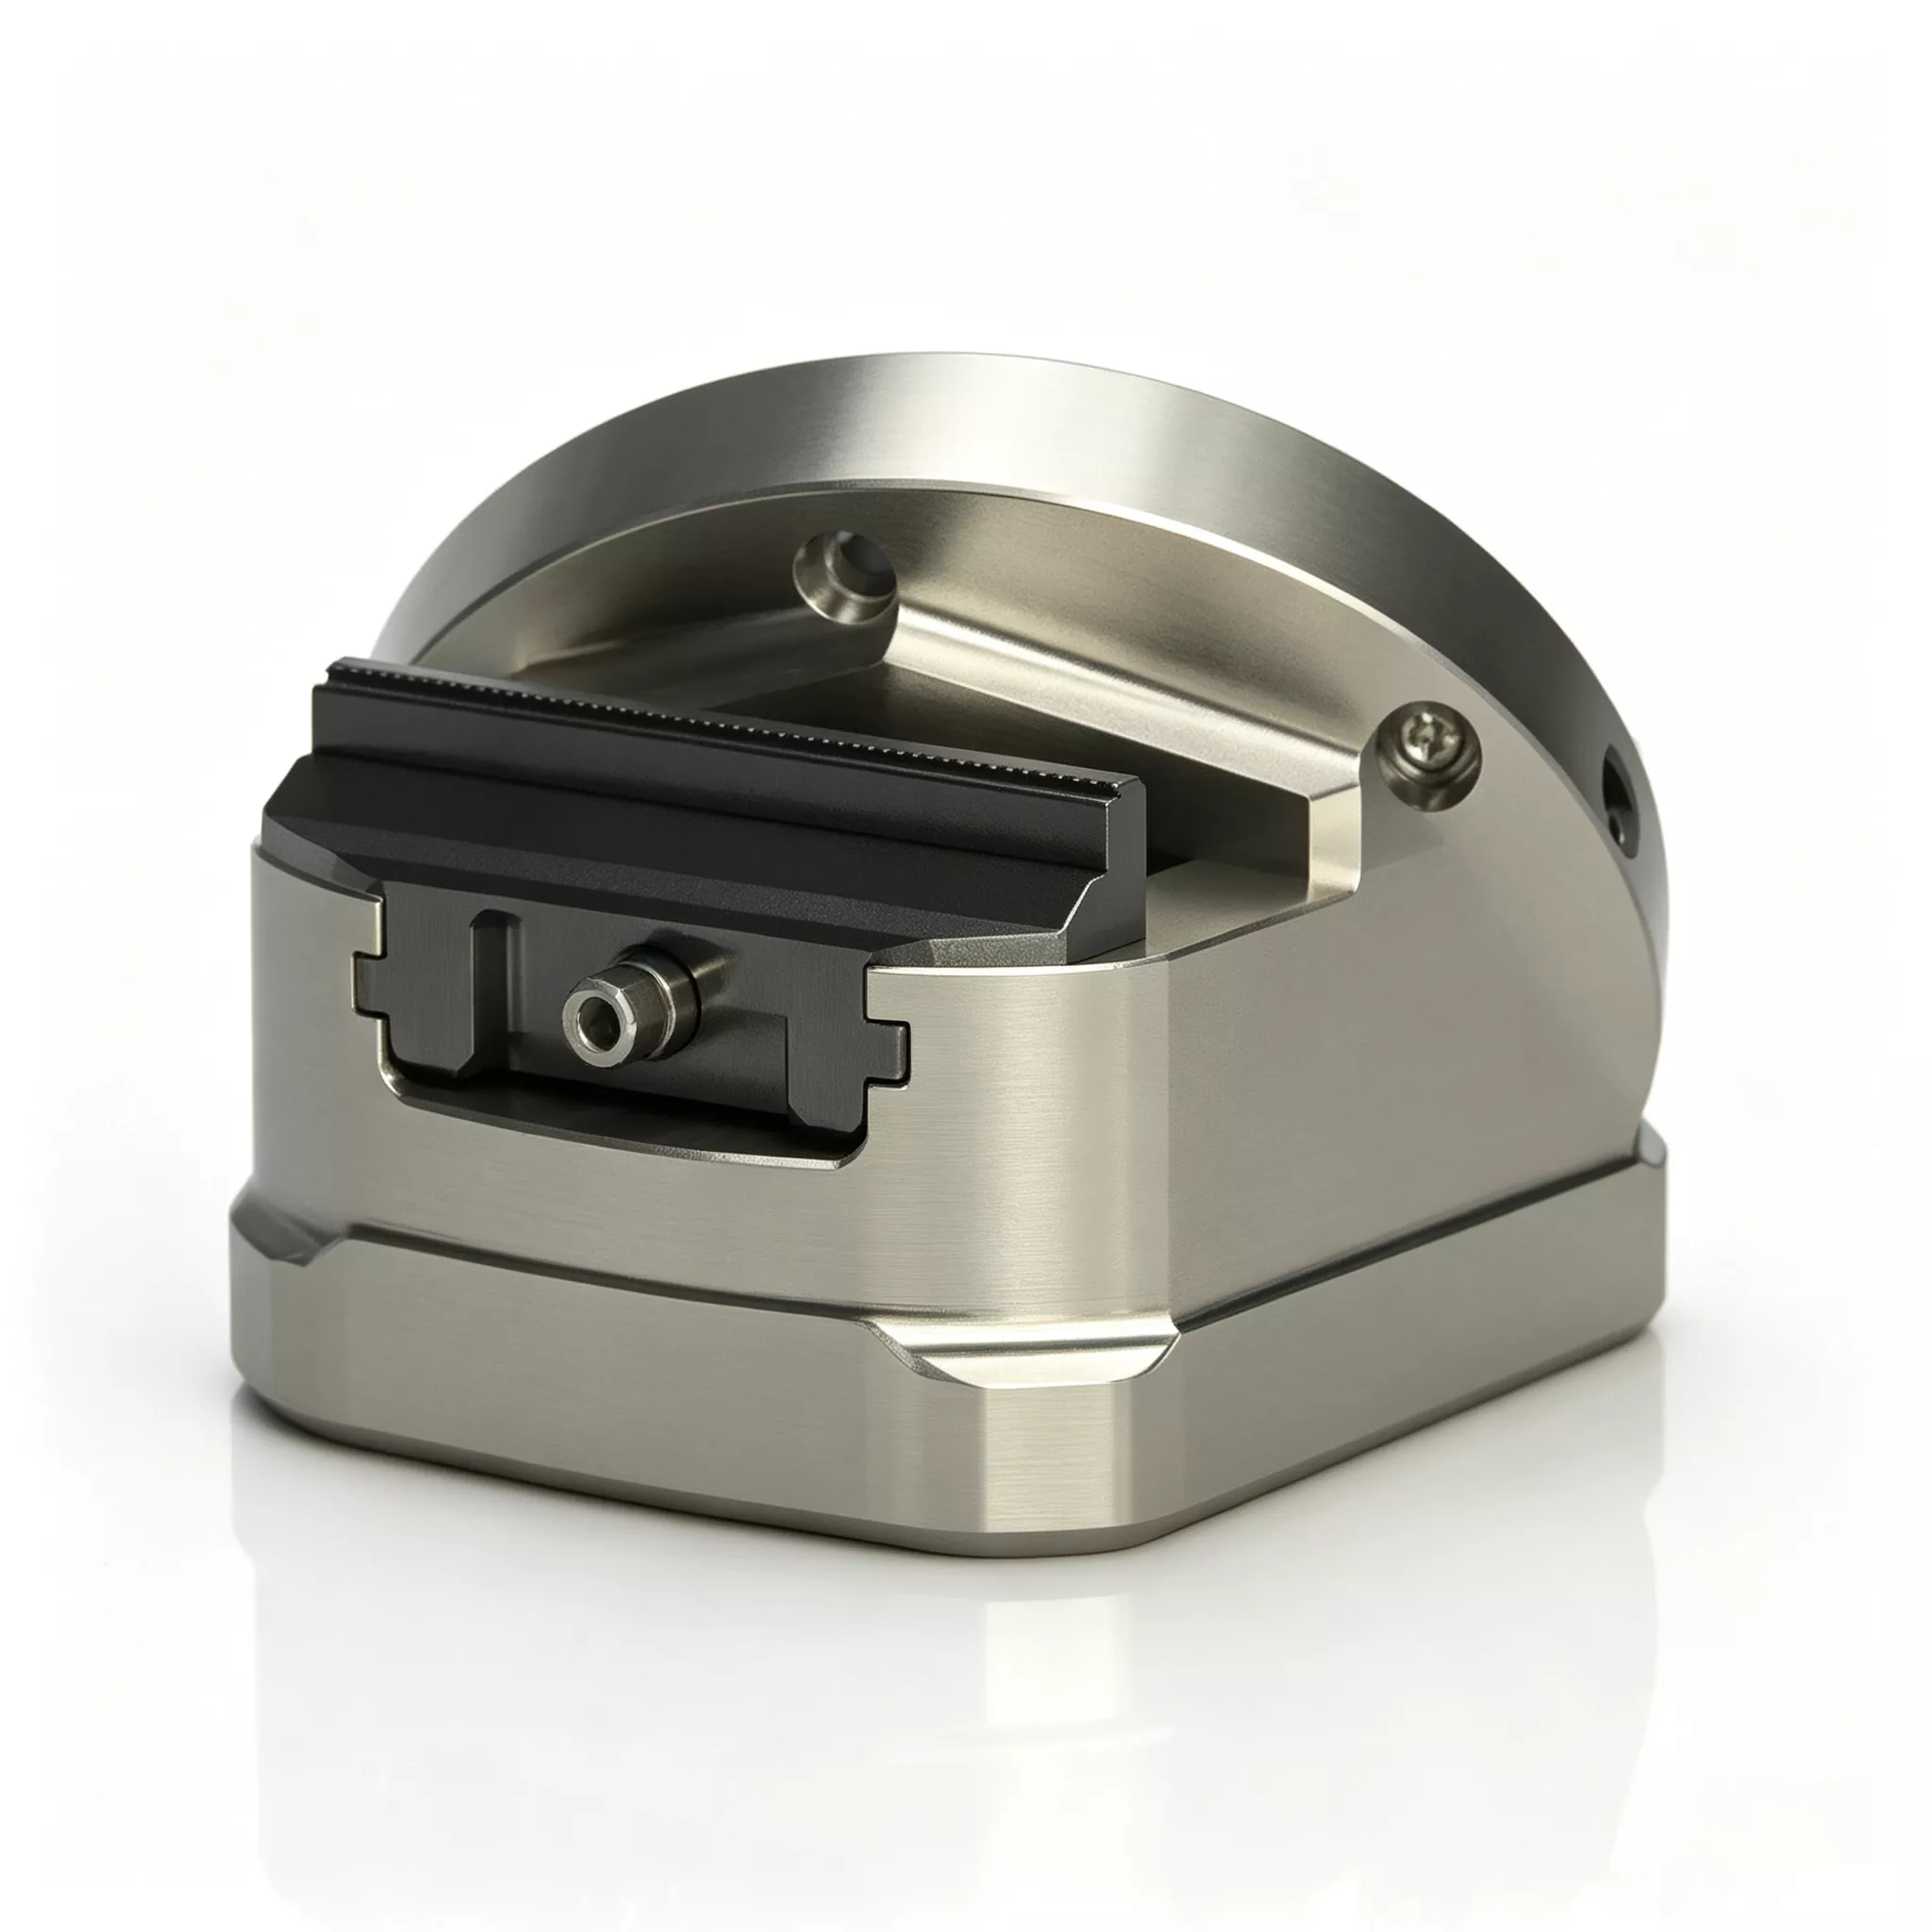
Samostrediaci CNC zverák JWGRIP s okrúhlou základňou s vysokou presnosťou sa skladá z piatich základných funkčných zostáv:
① Hlavné telo s okrúhlou základňou z vysoko kvalitnej tvárnej liatiny na uvoľnenie napätia
② Indukčne kalená presná vodiaca skupina
③ Vnútorná synchrónna dvojčeľusťová pohonná jednotka s vačkovou skrutkou
④ Interchangeable jaw mounting interface (for hard jaws / soft jaws)
⑤ Plne uzavretá tesniaca zostava odolná voči trieskam a chladiacej kvapaline
1. Hlavné teleso s okrúhlou základňou z tvárnej liatiny na uvoľnenie pnutia
Prémiový odliatok z tvárnej liatiny s viackruhovou úpravou proti starnutiu. Vynikajúca charakteristika tlmenia vibrácií potláča stopy chvenia po reze. Kruhový obrys zlepšuje rotačnú vôľu pre 4-osové / 5-osové zariadenia.
2. Indukčne kalená skupina presných vodiacich dráh
Kontaktné povrchy vodiacej dráhy sú ošetrené indukčným kalením, čím sa dosahuje vysoká tvrdosť povrchu. Presne brúsené klzné plochy zaručujú pohyb s nízkym trením a dlhodobú odolnosť proti opotrebovaniu pri častých cykloch otvárania a zatvárania.
3. Vnútorná synchrónna dvojčeľusťová pohonná jednotka s vačkovou skrutkou
Presne vyrobená prevodovka s vačkovou skrutkou poskytuje dokonale synchronizovaný pohyb pre dve čeľuste. Realizuje automatické centrovanie obrobku bez ohľadu na počiatočnú polohu umiestnenia obrobku.
4. Vymeniteľné montážne rozhranie čeľuste
Podporuje rýchlu výmenu medzi tvrdými čeľusťami a hliníkovými mäkkými čeľusťami. Používatelia si môžu osvojiť mäkké čeľuste na predbežné opracovanie polotovaru so špeciálnym profilom bez toho, aby museli kupovať špeciálne špeciálne prípravky.
5. Úplne uzavretá tesniaca zostava
Tesniace puzdro obaľuje vnútornú vačkovú skrutku a vodiacu komoru, blokuje kovové triesky a striekajúcu chladiacu kvapalinu, čím chráni presné pohyblivé komponenty pred abrazívnym znečistením.
Hlavné prvky diferencovaného výkonu jadra
1. Zaručená presnosť opakovaného upnutia ±0,01 mm
Overené továrenským kontrolným zariadením pre každú hotovú jednotku, nielen teoretický parameter. Stabilná konzistencia prvého dielu medzi šaržami, účinne znižuje počet zmetkov a objem prepracovania pre vysokohodnotné viacosové komponenty.
2. Geometria s okrúhlou základňou optimalizovaná pre viacosový rotačný pohyb
Kruhový obrys maximalizuje rotačnú pracovnú obálku stroja. Eliminuje stratu pohybu osi Z spôsobenú dodatočnými adaptérovými doskami. Poskytuje dostatočný priestor na vyhýbanie sa pri komplexnom naklápano-rotačnom obrábaní a umožňuje prijatie agresívnejších rezných parametrov.
3. Vynikajúci výkon pri tlmení vibrácií vďaka telu z tvárnej liatiny
Materiál z tvárnej liatiny efektívne absorbuje vibrácie pri reze. Obmedzuje stopy po chvenie vznikajúce v podmienkach ťažkého rezu. Zlepšuje kvalitu povrchu hotového dielu a predlžuje životnosť nástroja.
4. Indukčne kalené pohyblivé povrchy kľúčov HRC 58-62
Kritické povrchy vodiacej dráhy a vačkovej skrutky dosahujú tvrdosť HRC 58-62. Zachováva stabilný samostrediaci výkon po miliónoch upínacích cyklov a spomaľuje pokles presnosti spôsobený povrchovou abráziou.
5. Úplne uzavretá tesniaca konštrukcia izolujúca kontamináciu
Chráni vnútorné presné diely prevodovky pred trieskami a striekajúcou kvapalinou v bežných podmienkach CNC dielne. Predlžuje životnosť prípravku a stabilizuje výkon nepretržitej dávkovej výroby.
6. Vymeniteľná tvrdá/mäkká čeľusť plus projektovo orientovaná možnosť prispôsobenia na mieru
Rozhranie s rýchlo vymeniteľnými čeľusťami sa prispôsobuje rôznorodým profilom obrobkov. JWGRIP poskytuje zákaznícke inžinierske služby: upravte rozloženie montáže základne, obrys čeľustí a upínací zdvih tak, aby vyhovovali špeciálnym požiadavkám na stôl stroja a obrobku.
Typické aplikačné sektory
1. Letecká výroba presných komponentov
Turbine blades, structural frames, landing-gear-related components with strict tolerance requirements and complex spatial contours. Stable self-centering performance meets multi-angle 5-axis milling & drilling demands for high-value aerospace parts.
2. Výroba komponentov pre automobilový a motoristický šport
Kryty motora, skrine prevodoviek, konštrukčné obrobky zavesenia. Vhodné pre vysokorýchlostné frézovanie dielov z hliníkovej a titánovej zliatiny pod 4-osovým / 5-osovým zariadením.
3. Výroba foriem a foriem
Jadrá vstrekovacích foriem, komponenty lisovacích foriem. Vysoká tuhosť a presnosť opakovaného polohovania poskytujú jemnú povrchovú úpravu a presné rozmery prvkov pre úlohy výroby foriem.
4. Presné obrábanie v dielni na všeobecné účely
Vertikálne / horizontálne práce na obrábacom centre vrátane frézovania, vŕtania, brúsenia a závitovania. Spoľahlivé univerzálne upínanie pre zmiešané objednávky viacerých variantov dielov.
Pracovný postup inštalácie
1. Dôkladne očistite montážnu rovinu pracovného stola obrábacieho stroja a spodný základný povrch zveráka s okrúhlou základňou. Odstráňte kovové triesky, zvyšky chladiacej kvapaliny a olejové škvrny. Drobné cudzie častice spustia montážny posun a spôsobia odchýlku polohy počas viacosových operácií rotačného indexovania.
2. Umiestnite zverák na pracovný stôl obrábacieho stroja a zarovnajte polohy montážnych otvorov. Utiahnite upevňovacie skrutky podľa špecifikácií krútiaceho momentu uvedených v oficiálnom návode. Skontrolujte, či je zverák pevne pripevnený bez kývania.
3. Vložte obrobok medzi čeľuste, stlačte centrálnu hnaciu skrutku, aby ste dokončili automatické samostrediace upínanie. Vymeňte tvrdé / mäkké čeľuste podľa materiálu obrobku a vonkajšieho obrysu.
4. Execute machine idle-run simulation for multi-axis tilting-indexing movements. Check for mechanical interference and workpiece-shift tendency under simulated cutting loads.
5. Dokončite overenie skúšobným rezom pomocou skúšobného obrobku. Skontrolujte rozmerové a geometrické indexy tolerancie. Spustite formálnu sériovú výrobu až po tom, čo výkon centrovania a upínania spĺňa technické požiadavky.
Kontrolný zoznam údržby
1. Denná údržba
Po každej zmene obrábania utrite pracovné plochy čeľustí a spodnú základnú plochu s okrúhlou základňou. Odstráňte triesky a striekajúcu chladiacu kvapalinu, aby ste eliminovali zdroje odchýlok od polohy.
2. Pravidelné mazanie
V pravidelných intervaloch otvorte prístup na údržbu tesniacej zostavy. Vstreknite vhodné mazivo proti opotrebeniu pre vnútornú prevodovú jednotku s vačkovou skrutkou, aby bol pohyb otvárania a zatvárania čeľustí hladký.
3. Kontrola opotrebovaných dielov
Pravidelne kontrolujte kontaktné plochy čeľustí. Vymeňte alebo prebrúste čeľuste, ak poškriabanie alebo opotrebovanie zhorší kvalitu upnutia. NEPOKRAČUJTE vo výrobe s opotrebovanými čeľusťami.
4. Štvrťročné overenie presnosti
Každý štvrťrok odmontujte zverák z pracovného stola. Skontrolujte základňu s okrúhlou základňou, či neobsahuje modriny a priehlbiny. Merajte samostrediacu presnosť opakovania pomocou metrologických nástrojov, zistite jemný posun presnosti pred rizikom šrotu šarže.
5. Dlhodobá ochrana pri nečinnosti
Kompletne vyčistite celú jednotku zveráka. Naneste antikorózny náter na základné a pracovné povrchy čeľustí. Skladujte v suchom prostredí chránenom pred prachom.
6. Poznámky o zakázanej prevádzke
Zakážte upnutie s nadmerným zdvihom. Nikdy neudierajte do tela zveráka alebo čeľustí ťažkými nástrojmi, aby nedošlo k deformácii základne a vnútorných komponentov prevodovky.
Referencia výberu obstarávania
Základná hodnota vysoko presného samostrediaceho CNC zveráka s kruhovou základňou JWGRIP:
① rozloženie kruhovej základne optimalizované pre viacero osí
② z výroby overená presnosť opakovaného upnutia ±0,01 mm
③ telo z tvárnej liatiny absorbujúce vibrácie
④ indukčne kalené pohyblivé povrchy s vysokou tvrdosťou
⑤ vymeniteľná štruktúra tvrdej a mäkkej čeľuste a schopnosť vlastného inžinierstva
Rieši bolestivé body viacosového obrábania: nedostatočnú rotačnú vôľu, ručné centrovanie ľudskej chyby, posun presnosti spôsobený cyklickým opotrebovaním, zlú prispôsobivosť pre obrobky s rôznym profilom.
Pripomenutia výberu:
1. Porovnajte maximálny vonkajší rozmer obrobku s účinným upínacím zdvihom zveráku a ponechajte si primeranú bezpečnostnú rezervu.
2. Potvrďte rozloženie montážneho otvoru na stole; vyhodnotiť stav kompatibility, ak sa zhoduje so základovými doskami s nulovým bodom. Pre neštandardné požiadavky na inštaláciu je k dispozícii služba vlastných úprav.
3. Vyberte typ čeľuste: vyberte tvrdé čeľuste pre kovové obrobky s vysokou silou rezu; prijať mäkké čeľuste na predbežné opracovanie polotovaru so špeciálnym profilom. Pripravte si náhradné sady čeľustí pre výrobu vo vysokom mixe.
4. štandardné skladové verzie umožňujú rýchle doručenie; prijať OEM zákazkovú inžiniersku službu pre špeciálne montážne rozmery alebo špeciálne požiadavky na profil čeľustí.
FAQ
Q1: Je možné vysoko presný samostrediaci CNC zverák s kruhovou základňou namontovať na 4-osové a kolískové 5-osové otočné stoly?
áno. Jeho konštrukcia s kruhovou základňou optimalizuje vôľu rotačnej osi pre 4-osové a kolískové 5-osové zariadenia. Pred inštaláciou vypočítajte celkovú výšku svietidla na posúdenie proti kolízii. Vlastná modifikácia usporiadania montážnych otvorov môže byť realizovaná pre špeciálne špecifikácie otočného stola.
Q2: Môžu sa na tento zverák použiť mäkké čeľuste?
Absolútne áno. Prijíma vymeniteľné rozhranie na montáž čeľustí. Tvrdé čeľuste a mäkké hliníkové čeľuste možno voľne zamieňať, aby vyhovovali rôznym požiadavkám na spracovanie obrobkov.
Q3: Aká je zaručená presnosť opakovaného polohovania?
Zaručená presnosť opakovaného upnutia dosahuje ±0,01 mm, každá jednotlivá jednotka prechádza kontrolou na výrobnom metrologickom zariadení.
Q4: Podporuje JWGRIP zákazkovú objednávku OEM / ODM?
áno. Poskytujeme komplexné služby OEM zákazkového inžinierstva vrátane označenia loga, úpravy rozmerov a konfigurácie špeciálneho materiálu, aby sme uspokojili individuálne požiadavky na úrovni projektu.
Q5: Aké sú kľúčové body pre každodennú údržbu?
Vďaka plne uzavretému dizajnu tesnenia nie je potrebná náročná údržba. Hlavné operácie: udržiavajte vonkajšie povrchy čisté od triesok, vykonávajte pravidelné mazanie pre vnútorný prevod s vačkovou skrutkou a pravidelne kontrolujte stav opotrebovania čeľustí.
Odoslať dopyt
Kontaktné informácie
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Čína
-
Tel
-
Email
Vitajte na odoslaní dopytu spoločnosti JWGRIP. Náš profesionálny technický a predajný tím poskytne bezplatný výber príslušenstva, prispôsobený návrh riešenia a presnú cenovú ponuku.
Odporúčania noviniek