Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
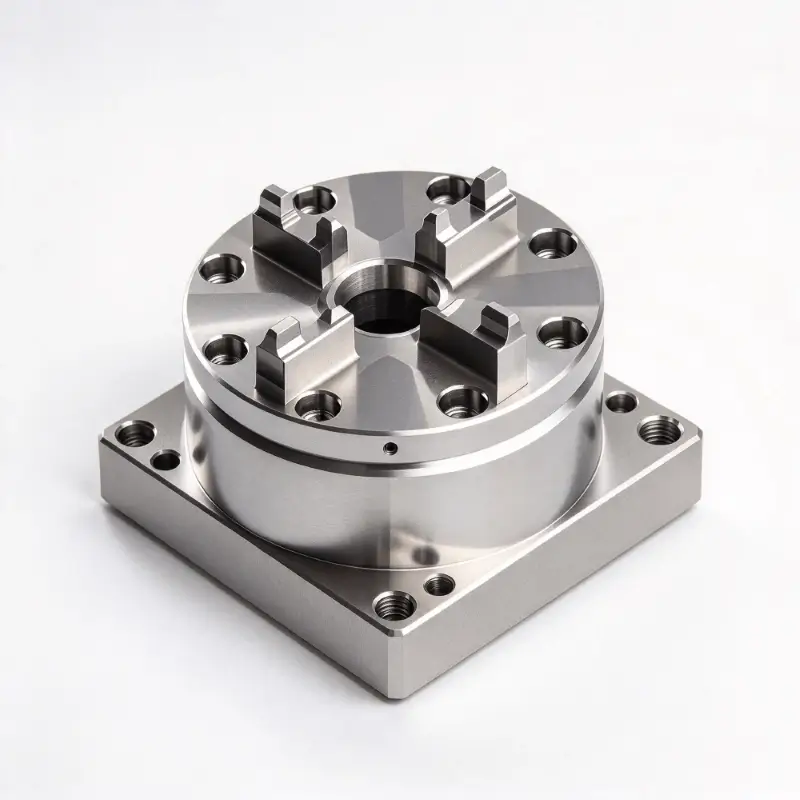
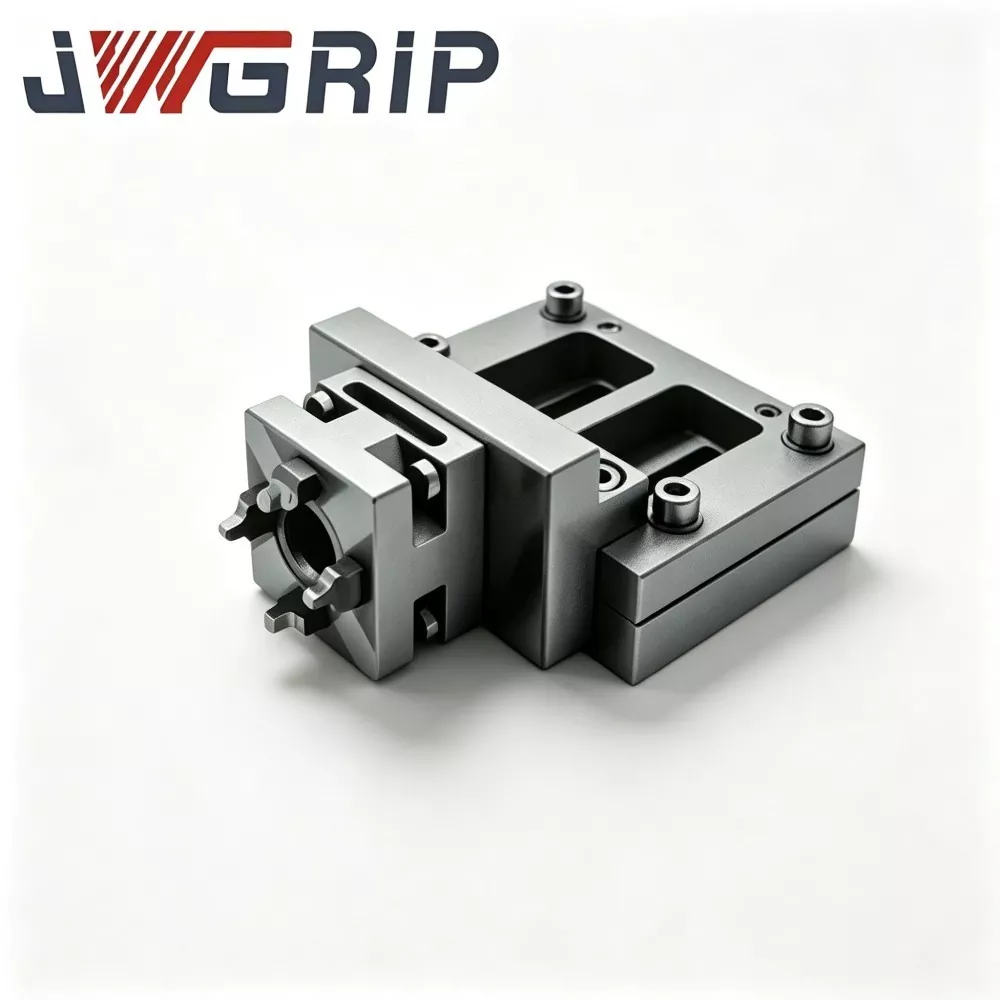
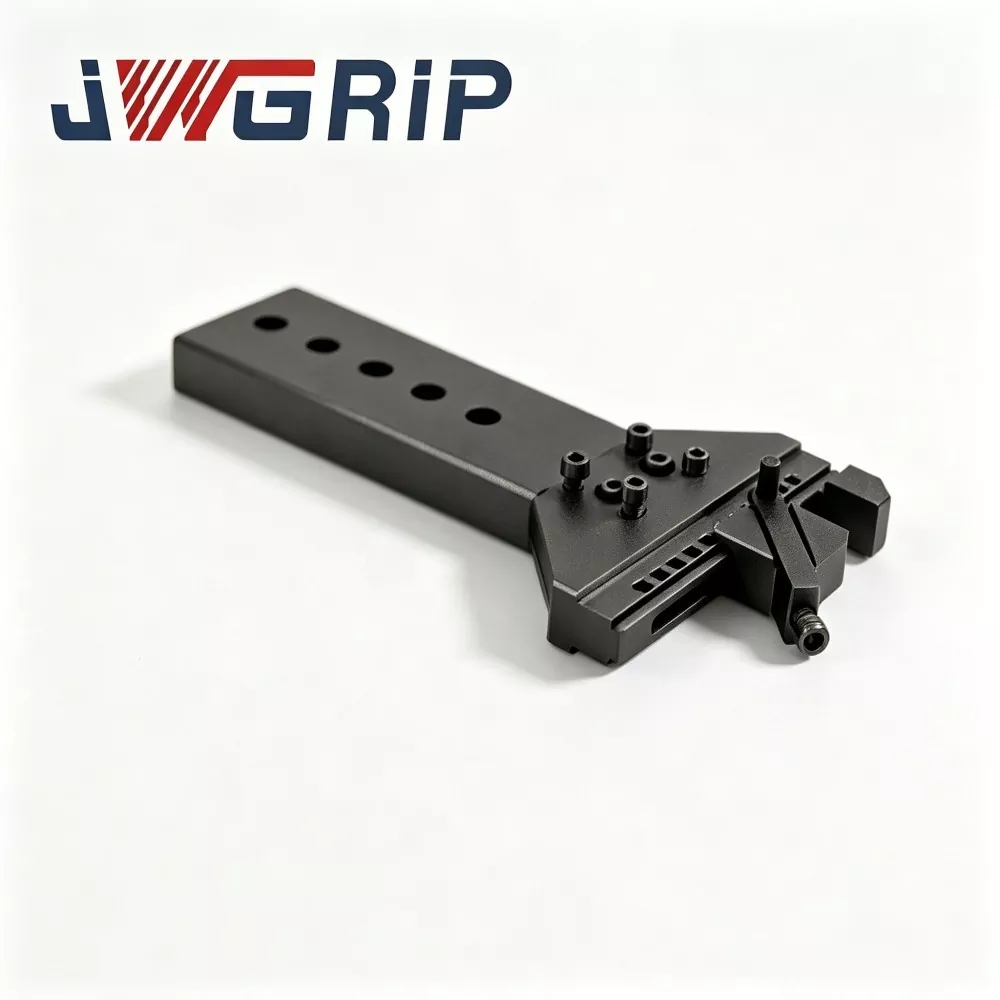

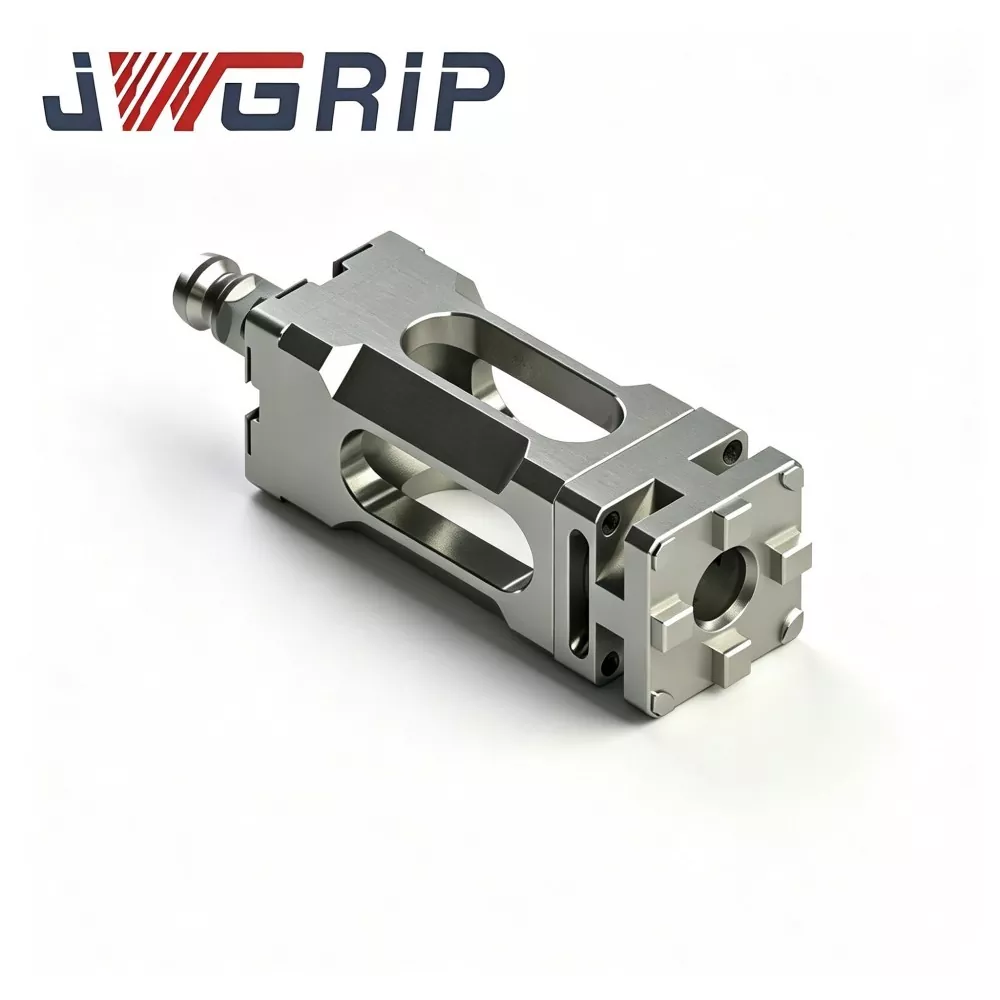
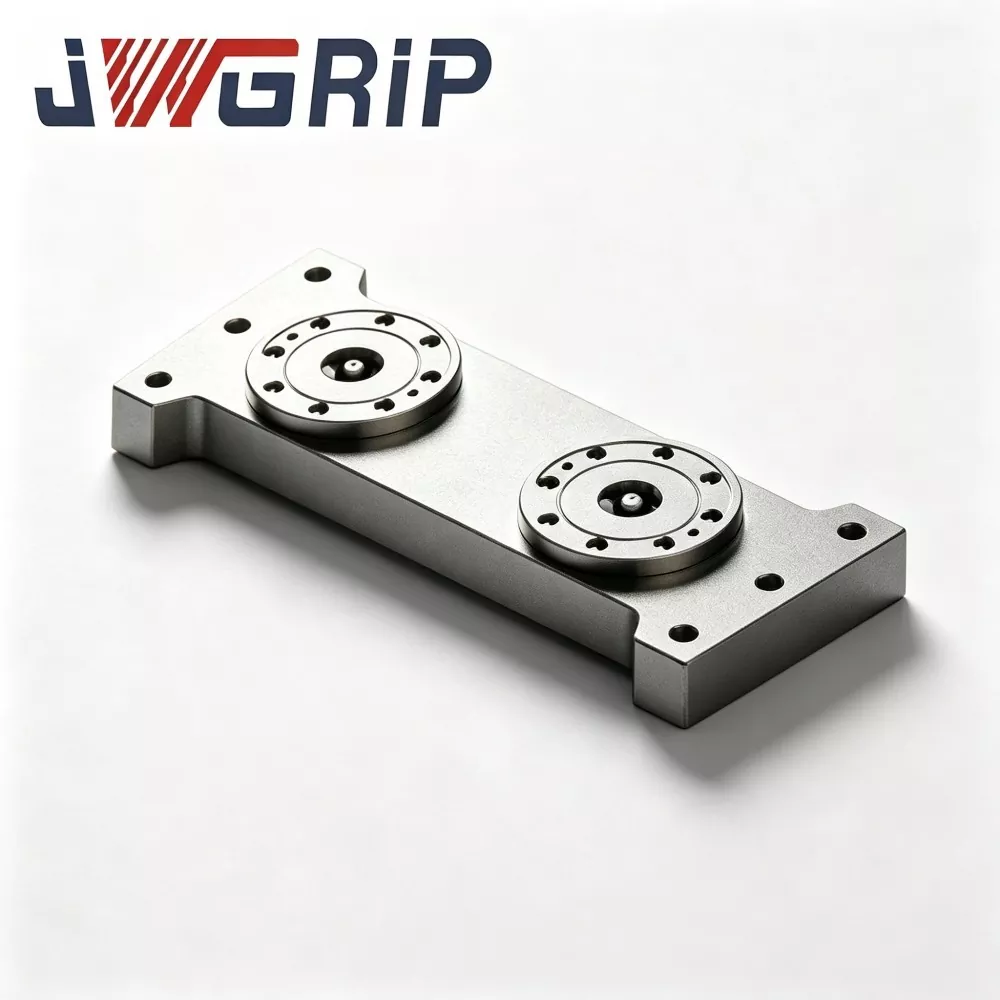
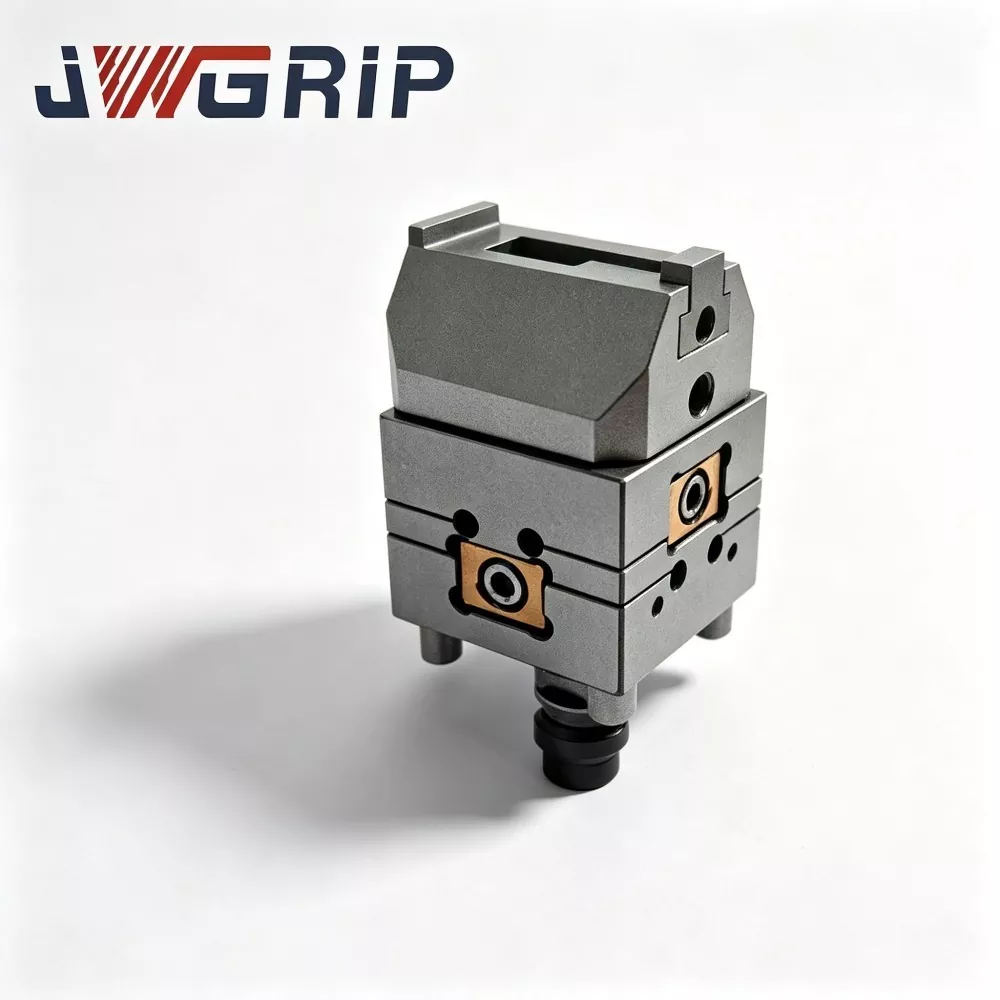
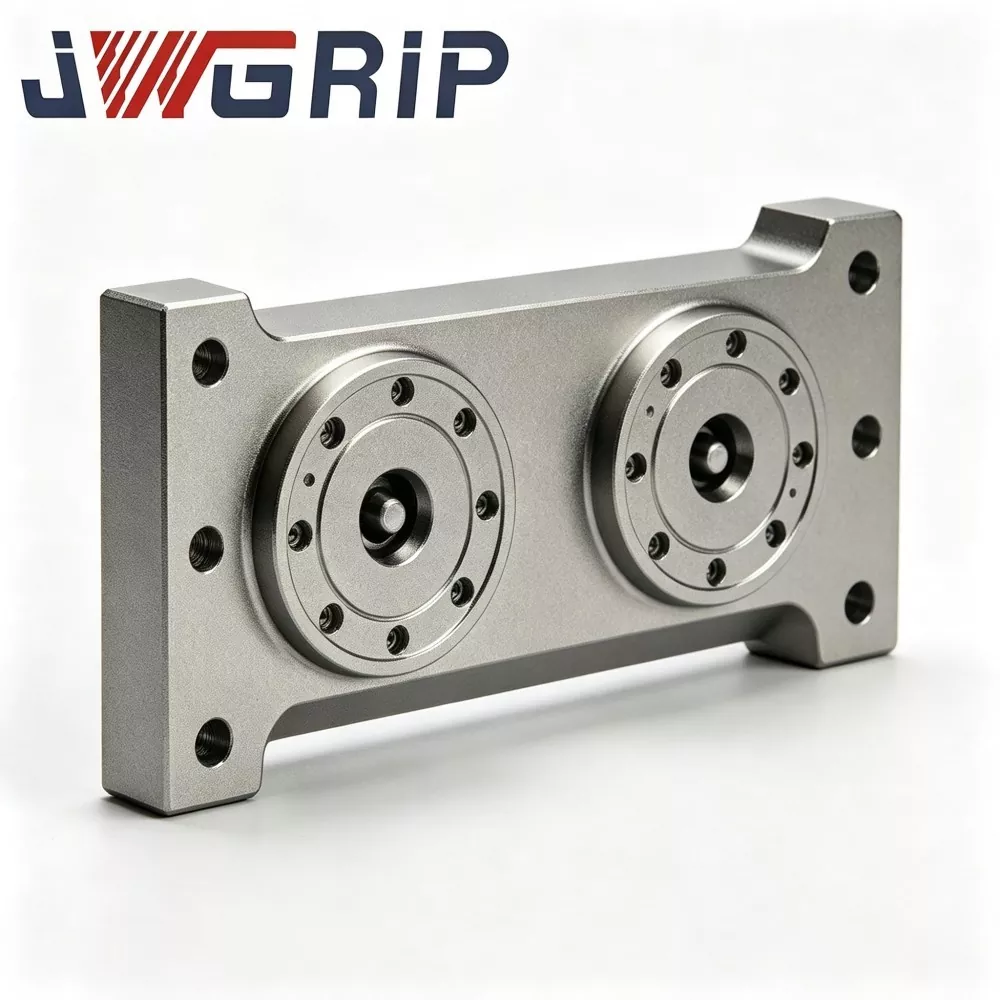
Paleta skľučovadla s polohovaním nulového bodu typu L
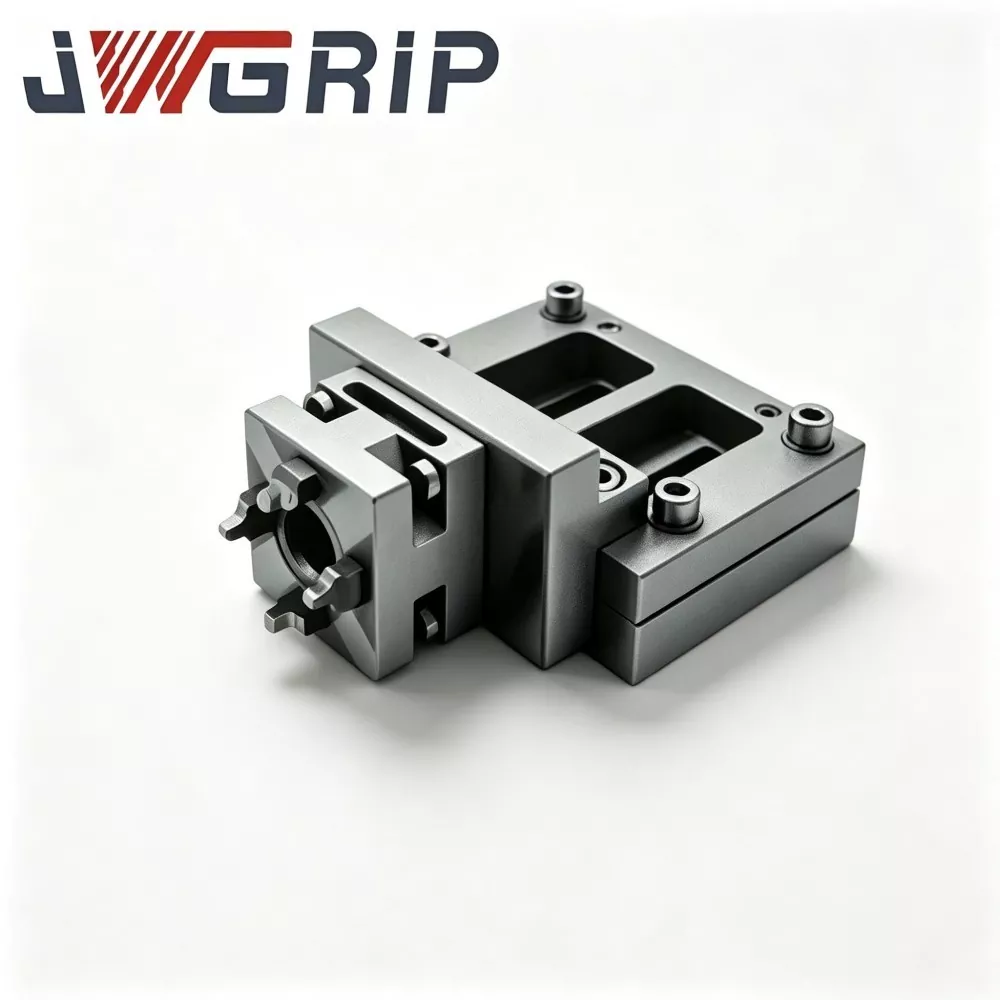
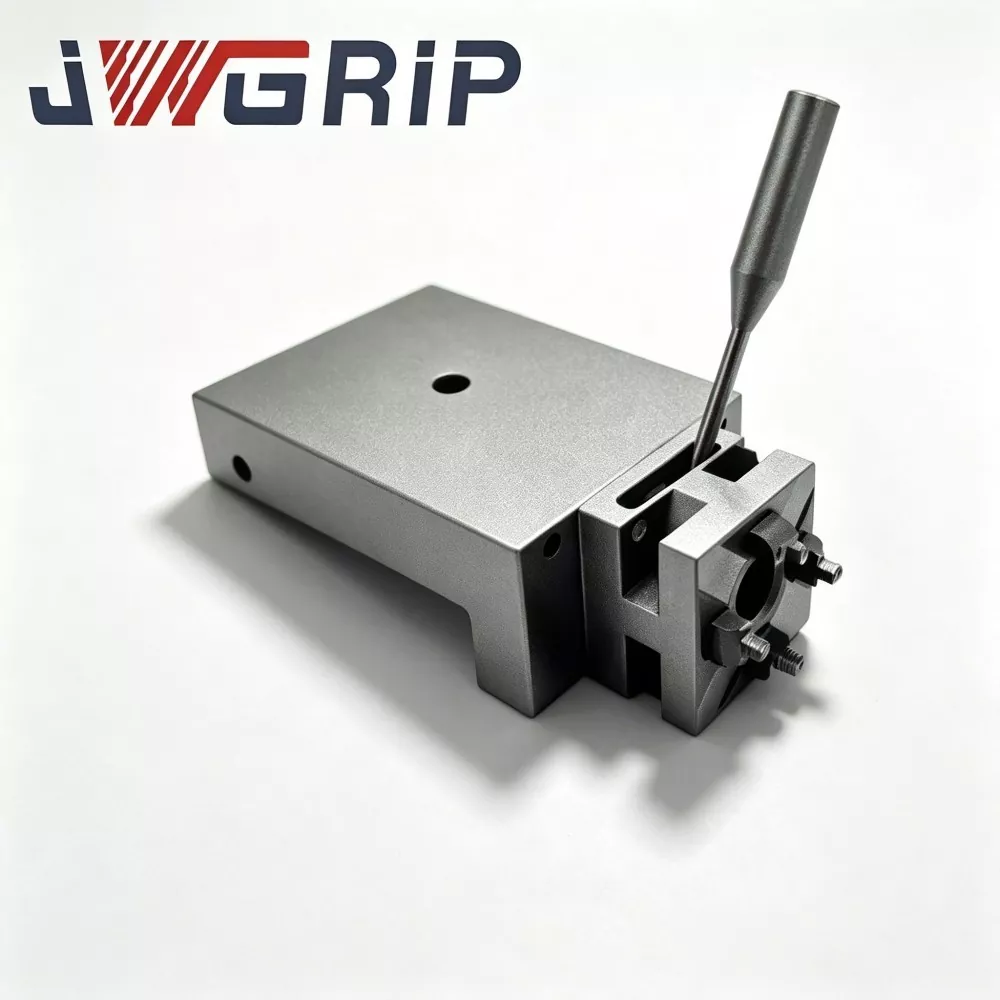
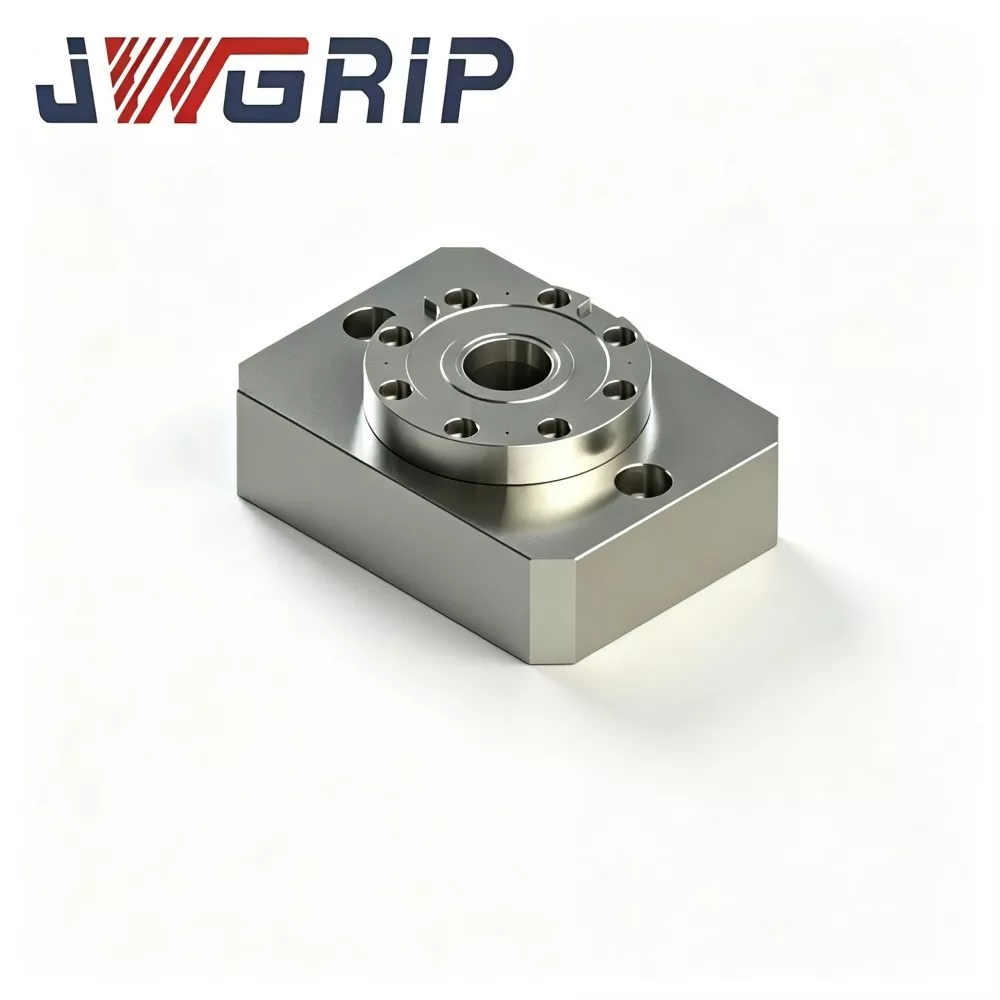
JWGRIP poskytuje profesionálnu paletu s nulovým bodom polohovania skľučovadla typu L so službou priameho predaja v Číne. Ako základný integrovaný prípravok série Zero Point Clamping Chuck je táto profesionálna paleta typu L s nulovým bodom špeciálne navrhnutá pre flexibilné výrobné linky CNC obrábania s priestorovo obmedzeným zariadením. Integruje štruktúru vertikálnej konverzie nulového bodu a vysoko presné polohovacie komponenty s nulovým bodom do jednej monolitickej jednotky, čím eliminuje potrebu ďalších pomocných adaptérových štruktúr na realizáciu vertikálneho upínania obrobku a obrábania bočných prvkov.
Paleta polohovacieho skľučovadla typu L s integrovanou ohnutou štruktúrou v tvare písmena L usporiada presné zostavy puzdier na polohovanie nulového bodu na vertikálnom referenčnom povrchu tak, aby poskytovali štandardný 90-stupňový nulový bod lokalizácie. Optimalizovaný režim vertikálnej závesnej inštalácie efektívne rieši interferenciu nástroja a upínadla pri bočnom frézovaní a vŕtaní bočných otvorov, pričom sa dokonale prispôsobuje požiadavkám na obrábanie vložiek foriem a nepravidelne ohýbaných dielov s bočnými kľúčovými vlastnosťami.
Táto vysokoúčinná polohovacia paleta podporuje rýchlu výmenu upínacieho zariadenia s nulovým bodom, čím výrazne skracuje čas nastavenia a prispôsobuje flexibilné výrobné režimy s vysokou zmesou a nízkym objemom. Je kompatibilný s manuálnou výmenou prípravku pre prevádzku samostatného stroja a môže spolupracovať s robotickými uchopovačmi na dosiahnutie automatického nakladania a vykladania vertikálne zavesených prípravkov. Široko používaný pri výrobe foriem a precíznom spracovaní komponentov poskytuje stabilný a vysoko presný polohovací výkon pre scenáre CNC obrábania s obmedzeným priestorom.
Kľúčové hardvérové komponenty
Paleta s nulovým polohovaním skľučovadla JWGRIP typu L je vykovaná z jedného monolitického polotovaru z legovanej ocele bez skrutkových spojov. Kompletná zostava obsahuje:
Jednodielne hlavné telo v tvare L (horizontálna montážna základňa + vertikálna polohovacia stúpačka)
Zostavy puzdier polohovania nulového bodu namontované na vertikálnej stúpačke
Vnútorné pneumatické uzamykacie priechody
Otvory pre montáž základne
Ochranné krycie dosky na umiestnenie pomocných plôch
Pracovný proces
1. Upevnite horizontálnu základňu palety JWGRIP typu L bezpečne na pracovný stôl CNC obrábacieho stroja.
2. Zaveste základne príslušenstva vopred vybavené svorníkmi s nulovým bodom na zvislú vodiacu plochu stúpačky.
3. Priveďte 0,5 – 0,7 MPa stlačeného vzduchu; vstavané pneumatické priechody aktivujú puzdrá s nulovým bodom na úplné uzamknutie.
4. Výstupy signálu potvrdenia polohy do systému CNC. Vreteno smeruje priamo k bočným stranám obrobku a vykonáva cykly bočného frézovania, bočného vŕtania a obrábania bočných dutín.
5. Po dokončení obrábania uvoľnite tlak vzduchu, aby ste ho odomkli. Vertikálne zavesené prípravky je možné odstrániť pre načítanie ďalšej dávky.
Engineering Design
Mnoho konkurenčných svietidiel v tvare písmena L používa konštrukciu spojenú s delenými skrutkami. Opakovaný bočný rezný náraz vytvára malé medzery na kĺboch a prináša posun presnosti lokalizácie.
JWGRIP používa jednodielne kovanie na elimináciu spojených povrchov spojov a poskytuje silnú odolnosť proti nepretržitému bočnému reznému nárazu.
Po kovaní sa polotovary z legovanej ocele podrobia dvojitým cyklom starnutia na uvoľnenie napätia, aby sa uvoľnilo zvyškové napätie z kovania a CNC obrábania. V podmienkach bočného upnutia si prípravky udržujú trvalú horizontálnu reznú silu; neuvoľnené vnútorné napätie by spustilo postupnú deformáciu substrátu a zhoršilo presnosť lokalizácie pri dlhodobom cyklickom zaťažení.
Polohovacie puzdrá sú vyrobené z ložiskovej ocele vysokej tvrdosti. Vnútorné otvory sú ochladzované plus honovacie superfinišovanie, aby sa zaručila stabilná presnosť opakovaného polohovania na vertikálnych stúpačkách.
Produkčné výhody
Konverzia nulového bodu 1. 90° rieši interferencie pri bočnom obrábaní na kompaktných strojoch
Na malých stolových strojoch sú vertikálne zavesené obrobky otočené priamo k vretenu bez nakláňania vretena vo veľkom uhle. Riziká kolízie nástroja a upínadla sú znížené, čím sa uvoľňuje plná kapacita obrábania pre zariadenia s kompaktnou obálkou.
2. Bezškárové monolitické kovanie odolá bočnému reznému nárazu
Jednodielna kovaná konštrukcia na rozdiel od pravouhlých prípravkov zmontovaných pomocou skrutiek odstraňuje riziko uvoľnenia spoja. Zachováva stabilitu lokalizácie pri trvalých silách bočného frézovania a znižuje stopy chvenia a povrchové chyby spôsobené pohybom mikroupínacieho zariadenia.
3. Zachovajte výhody rýchlej zmeny nulového bodu pre nastavenia vedľajších funkcií
Vertikálne stúpacie puzdrá s nulovým bodom sa zhodujú s priemyselnými štandardnými ťažnými čapmi D20 s nulovým bodom. Existujúce základne svietidiel potrebujú iba dodatočnú montáž štandardnými sťahovacími kolíkmi na vertikálne zavesenie. Žiadne manuálne ukazovanie a zarovnávanie počas výmeny upínača, čím sa výrazne skracuje čas nastavenia pre obrábanie bočných prvkov.
4. Zachovajte hodnotný pohyb osi Z pre kompaktné stroje
Konvenčné horizontálne upínanie spotrebuje zdvih osi Z. Vertikálne závesné usporiadanie posúva obrobky v smere Y, čím šetrí obmedzený pohyb osi Z pre CNC zariadenia s malými rozmermi a umožňuje výrobu niektorých dielov s obmedzeným zdvihom.
5. Namontujte ručné dielne aj dodatočné automatizácie
Operátori môžu zvislé zariadenia vymeniť manuálne. Vertikálny nulový bod sa medzitým môže spárovať s uchopovačmi robota na manipuláciu s vertikálne orientovanými základňami prípravku na automatické nakladanie a vykladanie. Upgrady starého stroja je možné dokončiť bez výmeny celého zariadenia.
6. Dizajn so sklonom štiepky znižuje frekvenciu údržby pre vertikálne zavesenie
Naklonené povrchy so sklonom triesok obklopujú základný bod stúpačky. Rezné triesky sa posúvajú smerom nadol a zriedkavo sa zachytávajú vo vnútri medzier polohovacích puzdier, čím sa znižuje pracovné zaťaženie pri čistení pri podmienkach vertikálneho bočného upnutia.
Aplikačné prípady
Paleta skľučovadla JWGRIP typu L s nulovým bodom je široko používaná na kompaktných vertikálnych obrábacích centrách a malých 5-osových strojoch na obrábanie bočných otvorov, bočných dutín a bočných štrbín.
Prípad 1: Dielňa na výrobu foriem
Tento zákazník prevádzkuje viacero kompaktných vertikálnych CNC strojov na obrábanie bočných dutín miniatúrnych vložiek foriem.
Pred modernizáciou: na bočné upínanie sa použili delené uhlové bloky plus zveráky. Každá výmena príslušenstva si vyžadovala manuálne označenie a nastavenie, pričom zakaždým to trvalo 3-5 minút. Uhlové bloky skrutkových spojov mali tendenciu sa pri reznom náraze uvoľňovať, čo vytváralo časté stopy po chvenie na bočných povrchoch obrobku.
Po vysunutí paliet JWGRIP typu L: rýchla výmena nulového bodu odstraňuje manuálne zarovnávacie práce. Čas výmeny príslušenstva klesne na 7-10 minút. Jednodielny tvar L zlepšuje tuhosť proti bočnej reznej sile. Poruchy chvenia sú výrazne potlačené a rýchlosť prechodu pre drsnosť bočného povrchu vložky formy výrazne stúpa.
Prípad 2: Továreň na presné spracovanie komponentov
Pracovisko prevádzkuje malé 5-osové stroje s obmedzeným vnútorným pracovným objemom. Veľká časť obrobkov vyžaduje opracovanie bočných prvkov. S riešením vertikálneho zavesenia palety JWGRIP L-Type už nie je potrebné nakláňanie vretena s veľkou amplitúdou. Pravdepodobnosť kolízie vretena klesá. Uložený zdvih osi Z umožňuje spracovanie dielov, ktoré nebolo možné predtým dokončiť kvôli limitom zdvihu.
Kompletný pracovný postup výroby
1. Jednodielny výkovok v tvare L z polotovaru z legovanej ocele
2. Hrubé opracovanie
3. Prvé starnutie na zmiernenie stresu
4. Polodokončenie
5. Sekundárne starnutie na zmiernenie stresu
6. Veľmi presné brúsenie pomocných plôch
7. Lisovanie puzdier
8. Zostava tesnenia pneumatického okruhu
9. Skúška vzduchotesnosti udržiavania tlaku
10. Kontrola presnosti viacerých položiek
11. Ošetrenie na ochranu proti hrdzi
12. Exportné balenie odolné voči nárazom
Kontrolný zoznam
Test presnosti opakovania vertikálnej stanice
90-stupňová skúška geometrickej presnosti v pravom uhle
5-minútová skúška vzduchotesnosti, maximálny povolený pokles tlaku ≤0,02 MPa
Overenie funkčnosti cyklického zamykania-odomykania
Každá jednotka sa dodáva s výrobným listom údajov o kontrole presnosti na archiváciu zákazníckych prípravkov.
Hodnotenie a výber produktov
Skontrolujte dostupný montážny priestor na pracovnom stole obrábacieho stroja. Vypočítajte dĺžku a šírku základne typu L, aby ste sa vyhli kolízii s krytom stroja a rozsahom pohybu vretena.
Vyhodnoťte celkovú hmotnosť obrobku plus základňu upínadla. Vertikálne zavesenie vytvára konzolové zaťaženie. Nikdy neprekračujte zverejnené maximálne povolené zaťaženie konzoly.
Potvrďte špecifikácie svorníkov s nulovým bodom na mieste. Štandardná verzia pasuje na sťahovacie kolíky D20. Na požiadanie je možné vyvinúť vlastné zostavy puzdier pre alternatívne veľkosti svorníkov.
Pre integráciu robota a automatizácie: posúďte dosah chápadla smerom k vertikálne orientovaným základniam upínadiel. Technický tím JWGRIP môže podporiť hodnotenie realizovateľnosti.
Prevádzkové opatrenia
Utiahnite montážne skrutky pre horizontálnu základňu typu L striktne podľa požiadaviek na hodnotu krútiaceho momentu v používateľskej príručke JWGRIP. Táto paleta nesie konzolovú bočnú reznú silu; nedostatočný krútiaci moment skrutky spôsobuje mikrovibrácie celej jednotky a ničí presnosť obrábania.
Nainštalujte olejovo-vodný filter na prednú časť vstupu stlačeného vzduchu. Vlhkosť a nečistoty vstupujúce do puzdier spôsobujú hrdzavenie a odieranie a vedú k posunu presnosti.
Nastriekajte aerosól suchého maziva na puzdrá nulového bodu vertikálnej stúpačky po každých kumulatívnych 80-100 pracovných hodinách. Kvapalný motorový olej je prísne zakázaný. Kvapalný olej zachytáva kovové úlomky, ktoré sa posúvajú nadol, a spôsobuje poruchy zaseknutia puzdra.
Pri každej zmene radenia vyfúkajte vertikálnu polohovaciu stúpačku a puzdrá zo smeru zhora nadol stlačeným vzduchom, aby ste odstránili nahromadené klzné triesky.
Zabráňte silnému nárazu, ktorý by zasiahol zvislú čelnú plochu stúpačky. Deformácia stúpačky spôsobená kolíziou takmer natrvalo poškodí 90-stupňovú presnosť pravouhlého uhla a výkon lokalizácie.
Prísne zakážte prevádzku pri preťažení nad menovité zaťaženie konzoly. Preťaženie spôsobí trvalú deformáciu podkladu.
Balenie a preprava
Balenie: Exportné puzdro z masívneho dreva odolné voči nárazom s vnútorným tlmičom z hustej peny. Špeciálna ochranná úprava je aplikovaná na vertikálnu lokalizačnú základnú plochu, aby sa zabránilo poškodeniu kolíziou pri diaľkovom oceánskom tranzite.
Štandardná dodacia lehota: 14-20 pracovných dní. Malý počet štandardných SKU je držaný na sklade pre urýchlené odoslanie.
Popredajná podpora
Záruka: 12-mesačná záruka na celú jednotku sa vzťahuje na výrobné chyby s výnimkou nesprávneho použitia spôsobeného ľudskou činnosťou alebo poškodenia spôsobeného kolíziou. Kvalifikované reklamácie majú nárok na bezplatnú opravu alebo výmenu náhradného dielu.
Technické zdroje: Poskytujú sa online prevádzkové dokumenty. Pre projekty hromadných objednávok je k dispozícii platená vzdialená technická podpora.
Vlastná modifikačná služba: podporuje sa nastavenie výšky stúpačky, zmena špecifikácie ťahacieho čapu, návrh usporiadania viacerých staníc na vertikálnej stúpačke.
Hodnotenie vzorky: Hodnotiaca vzorka môže byť usporiadaná; kupujúci znáša náklady na prepravu vzorky.
FAQ
Q1: Môže byť JWGRIP L-Type polohovacia paleta s nulovým bodom položená naplocho a použitá ako bežná horizontálna paleta s nulovým bodom?
Odpoveď: Je určený na vertikálne bočné zavesenie. Použitie naplocho sa neodporúča. Skutočný režim nosenia sily sa odchyľuje od špecifikácie konštrukcie substrátu a ľahko prekročí menovitú nosnosť.
Q2: Vyskytnú sa vibrácie pri obrábaní pri konzolovom bočnom zavesení?
Odpoveď: V rámci menovitého prípustného rozsahu zaťaženia poskytuje jednodielny kovaný substrát dostatočnú tuhosť. Ak kombinovaná hmotnosť obrobku a prípravku prekročí únosnosť konzoly, dôjde k výraznému chveniu. Výpočet celkovej hmotnosti je povinný počas fázy výberu produktu.
Otázka 3: Môžu byť moje existujúce základne s nulovým bodom použité na zvislú podperu tejto palety typu L?
Odpoveď: Základy svietidiel vybavené štandardnými svorníkmi s nulovým bodom D20 možno zavesiť priamo bez repasovania svietidiel.
Q4: Je paleta JWGRIP typu L kompatibilná s 5-osovými CNC strojmi?
Odpoveď: Pracuje s malými 5-osovými strojmi. Vo fáze výberu sa musí dokončiť kompletné posúdenie interferencií, ktoré zahŕňa pohyb upínacieho prostriedku – palety – vretena – nakláňania.
Prehľad rozhodnutí o obstarávaní
Mnoho používateľov CNC strojov s kompaktnou obálkou čelí zložitým problémom s obrábaním bočných prvkov. Nízkonákladové konvenčné uhlové bloky nemajú schopnosť rýchlej výmeny nulového bodu a prinášajú dlhý čas nastavenia. Bežné horizontálne palety s nulovým bodom nemôžu dosiahnuť 90-stupňovú vertikálnu konverziu nulového bodu.
Paleta skľučovadla JWGRIP typu L s nulovým bodom kombinuje pevnú jednodielnu štruktúru kovania v tvare písmena L a systém rýchlej výmeny nulového bodu. Rieši problémové miesta základných upínacích prvkov pre obrábanie bočných prvkov na obrábacích strojoch s obmedzeným priestorom, čím prináša hmatateľnú praktickú hodnotu pre aplikácie na výrobu foriem a nepravidelné a presné bočné spracovanie dielov.
Odoslať dopyt
Kontaktné informácie
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Čína
-
Tel
-
Email
Vitajte na odoslaní dopytu spoločnosti JWGRIP. Náš profesionálny technický a predajný tím poskytne bezplatný výber príslušenstva, prispôsobený návrh riešenia a presnú cenovú ponuku.
Odporúčania noviniek