Slovenský jazyk
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
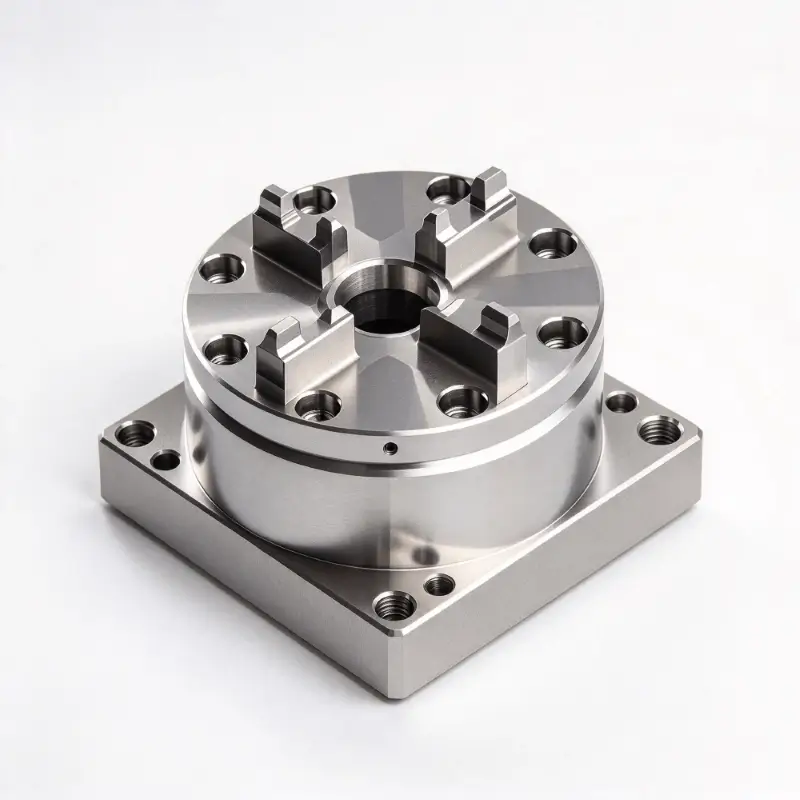

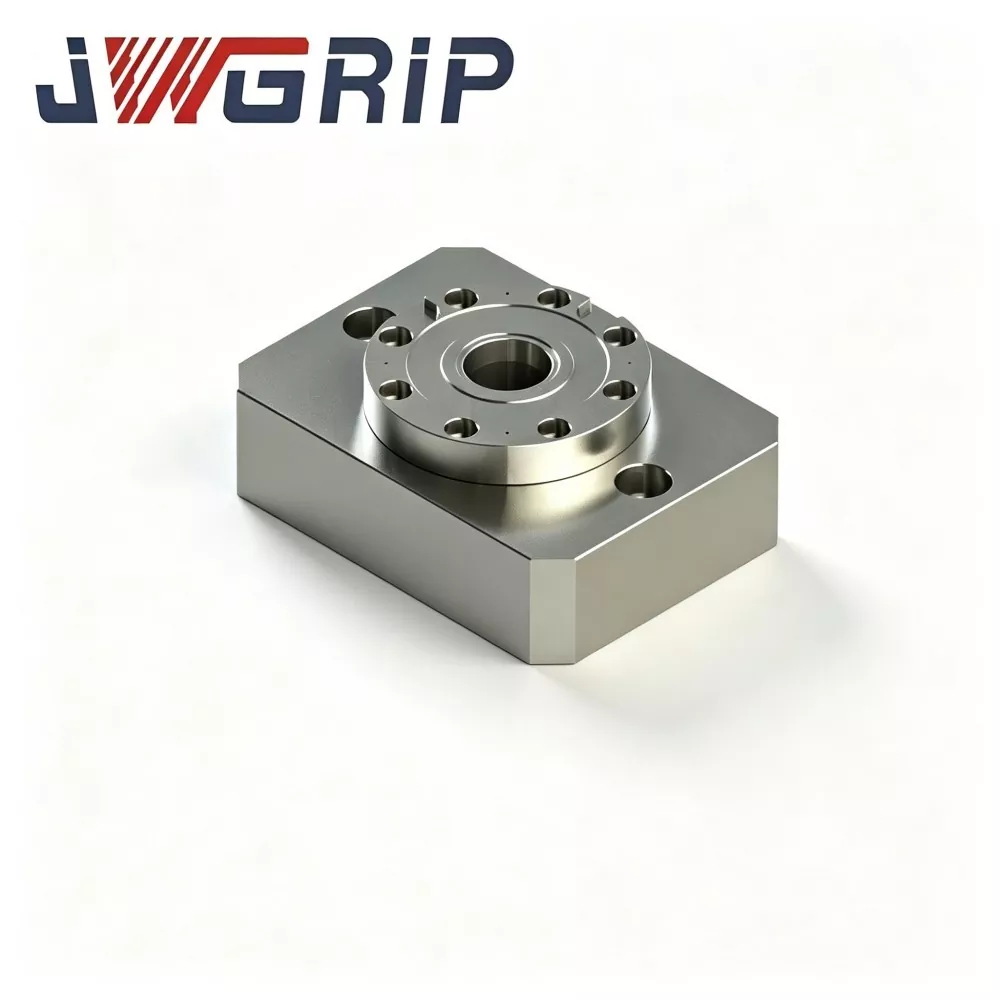
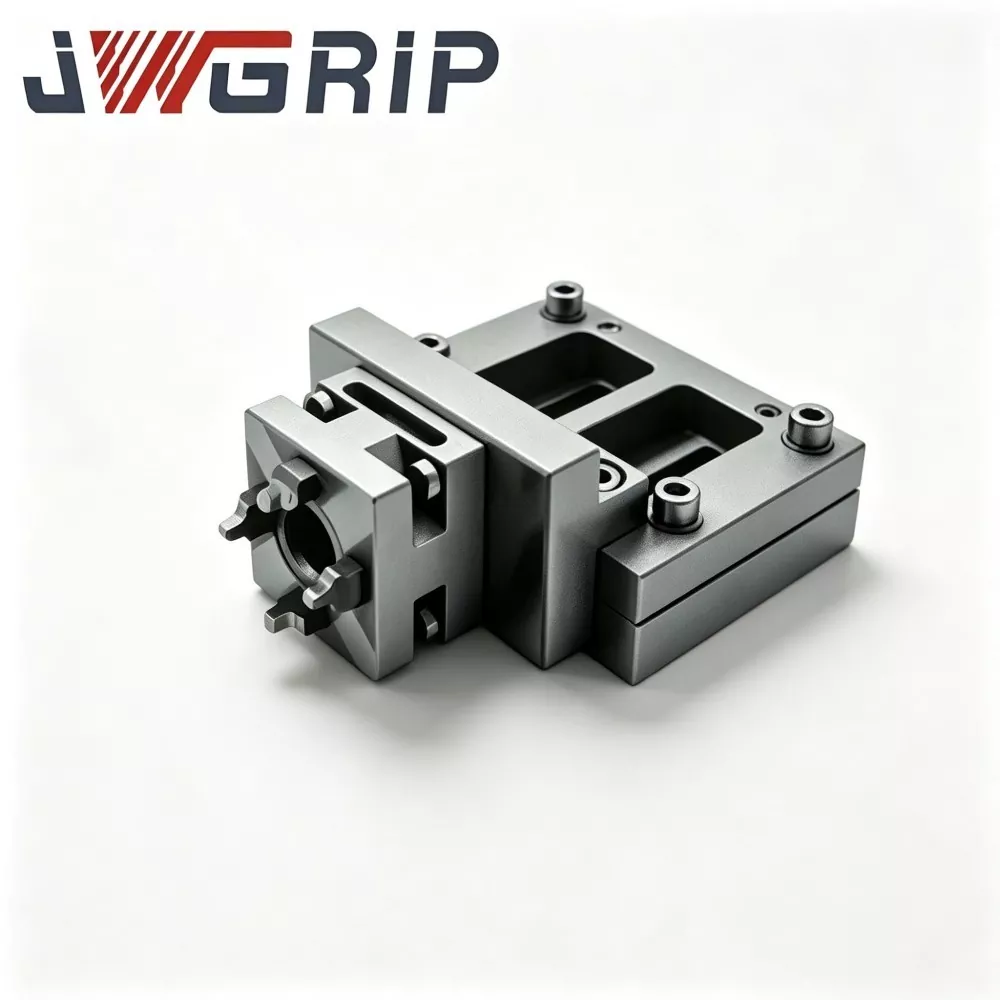
Skľučovadlo s jedným stredovým nulovým bodom
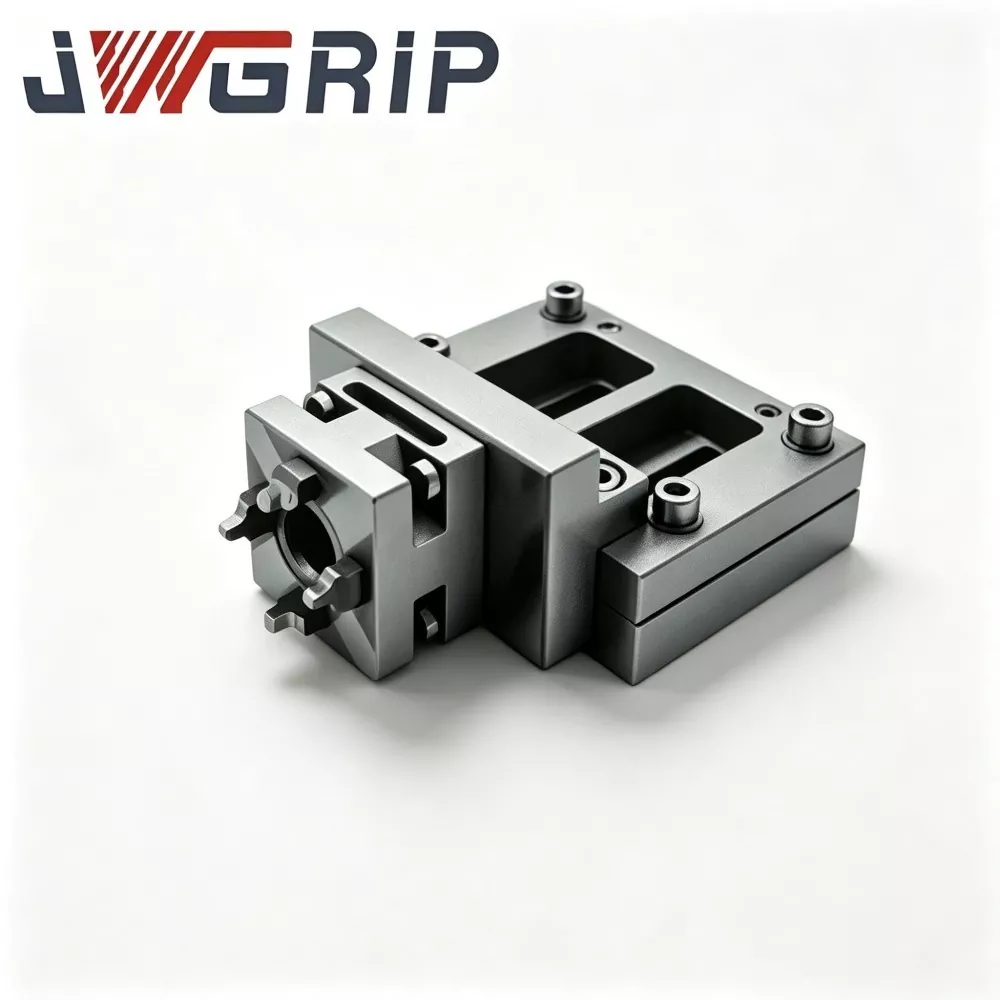
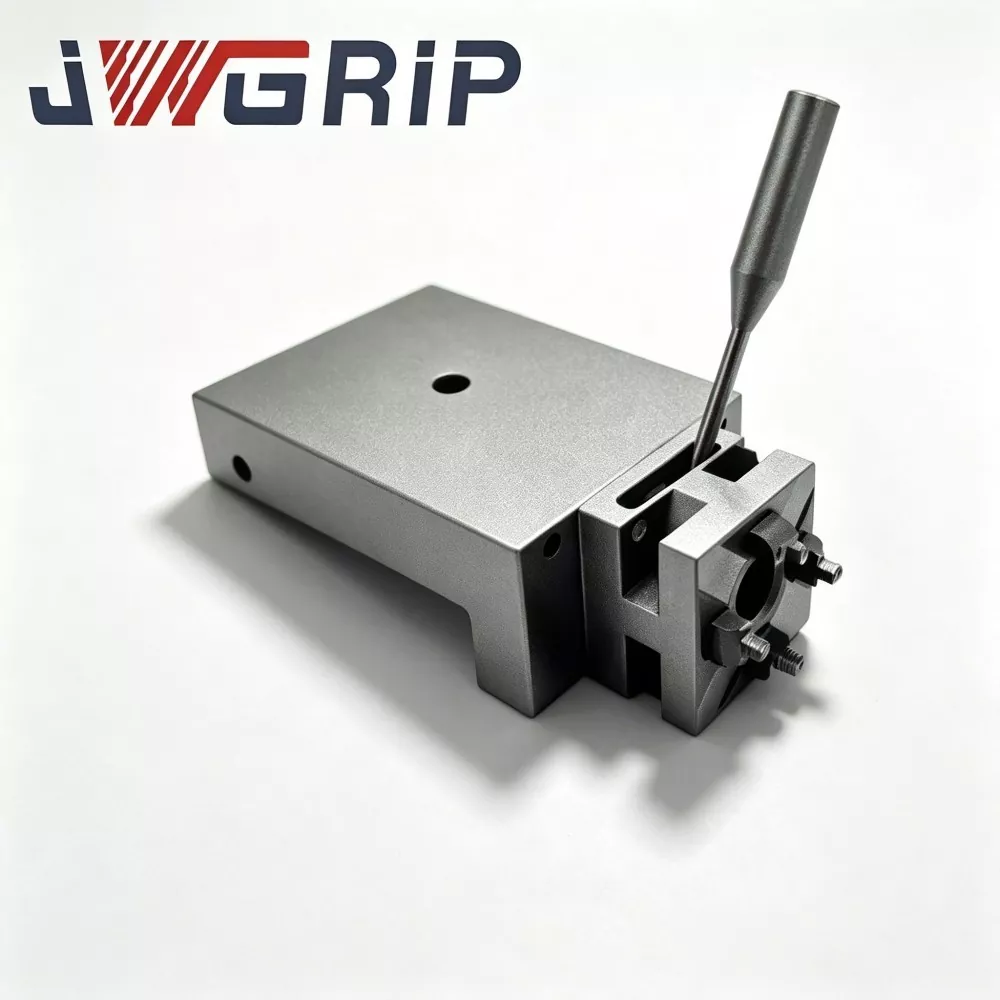
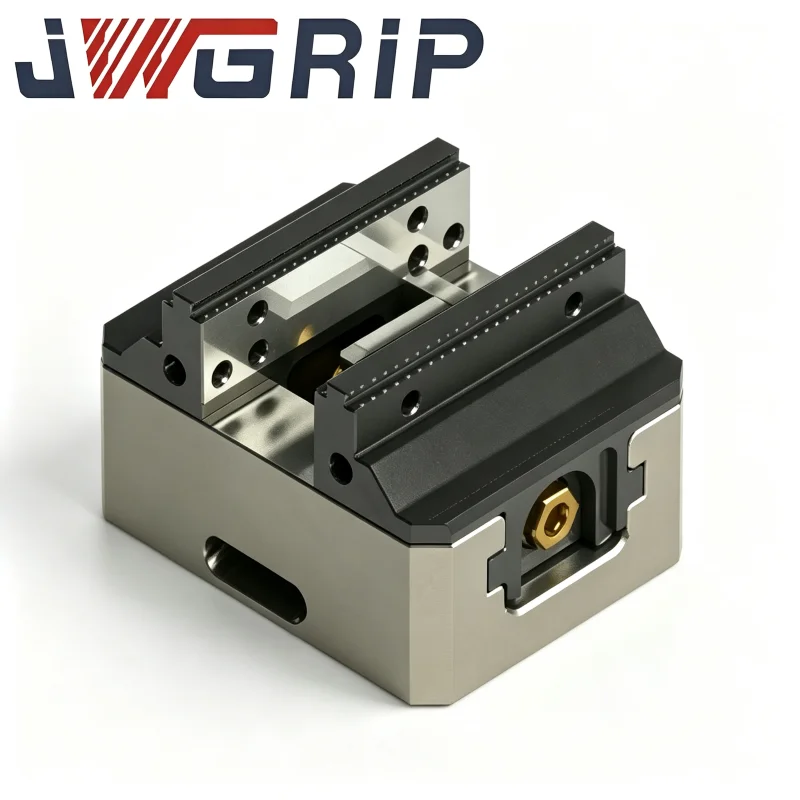
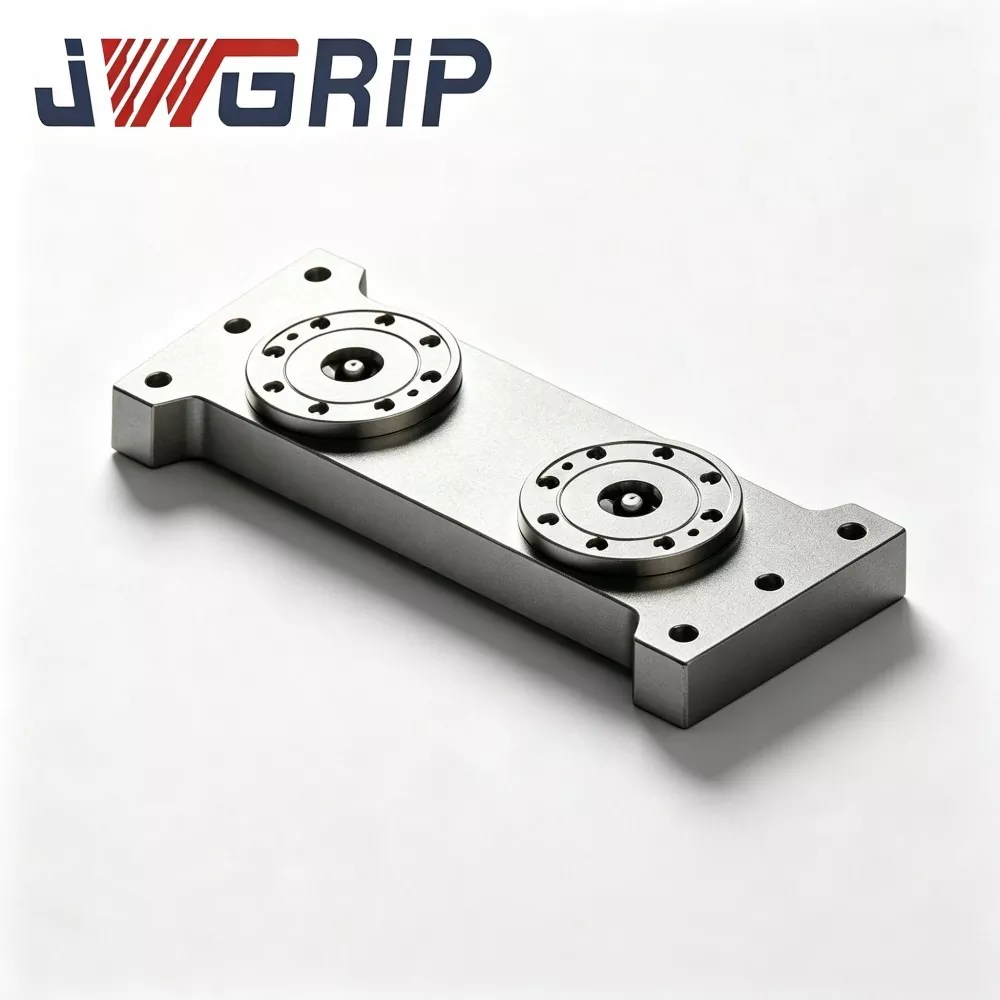
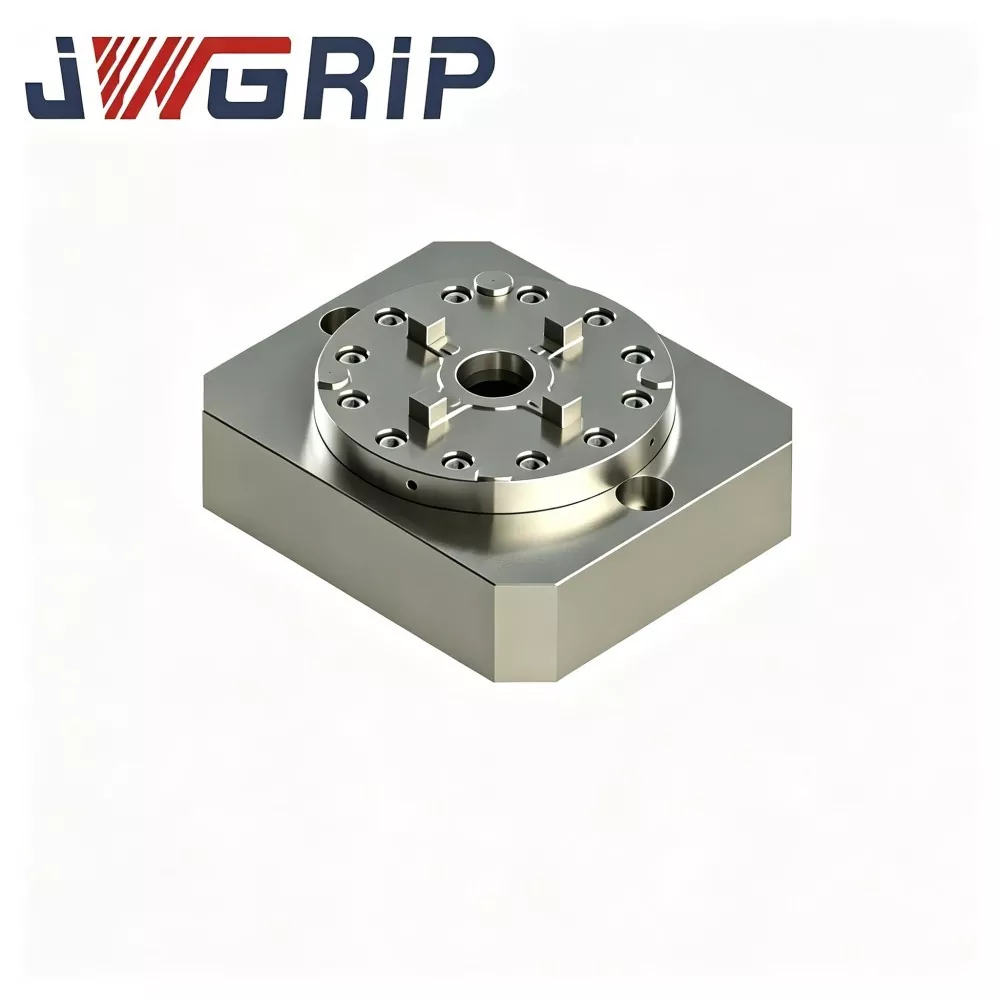
JWGRIP je výrobcom a dodávateľom profesionálneho skľučovadla Single Center Zero Point Positioning Chuck v Číne. Ako základná modulárna jednotka štandardnej série Zero Point Clamping Chuck je tento produkt samostatným jednobodovým uzamykacím a polohovacím prípravkom s nulovým bodom špeciálne navrhnutým pre flexibilné CNC rýchlovýmenné systémy. Prijíma nezávislú modulárnu štruktúru, ktorá slúži ako základná montážna jednotka pre prispôsobené rozmiestnenie prípravkov a efektívne rieši obmedzenia rozloženia tradičných integrálnych paliet s nulovým bodom na viacerých staniciach.
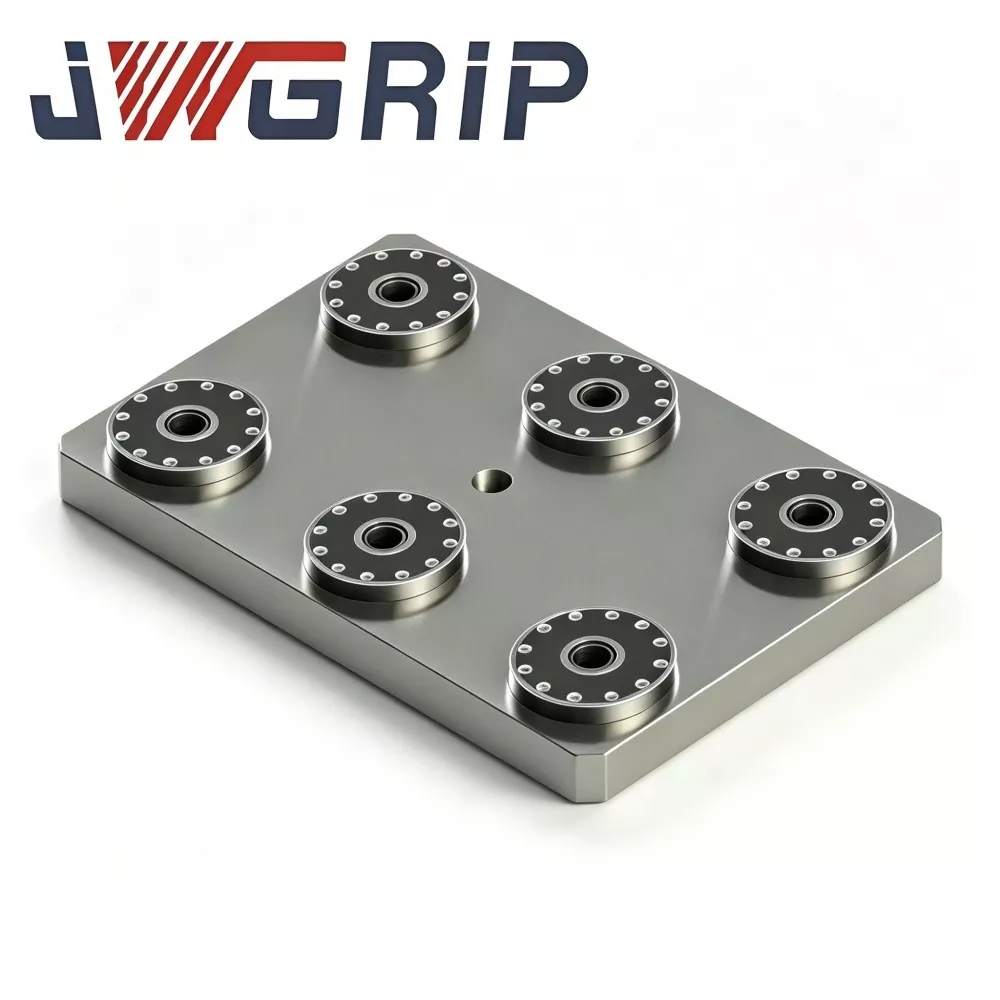
Polohovacie skľučovadlo s jedným stredovým nulovým bodom sa vyznačuje vysokou presnosťou polohovania, silnou štruktúrnou kompatibilitou a flexibilnou škálovateľnosťou rozloženia. Toto jednobodové modulárne skľučovadlo, na rozdiel od pevných integrovaných paliet s viacerými stanicami, umožňuje voľnú kombináciu viacerých jednotiek podľa skutočných špecifikácií obrobku a veľkosti základne upínacieho zariadenia. Používatelia môžu usporiadať jedno alebo viac skľučovadiel v ľubovoľnom usporiadaní poľa s prispôsobiteľnými stredovými vzdialenosťami, ktoré sa plne prispôsobia spracovaniu vzoriek z jedného kusu, sporadickej malosériovej výrobe a scenárom obrábania údržby foriem.
Podporuje manuálnu rýchlu výmenu prípravku na zlepšenie efektivity nastavenia dielne a možno ho použiť aj ako základný modulárny komponent pre automatizované systémy prípravku. Univerzálne použiteľné pre vertikálne obrábacie centrá, horizontálne obrábacie centrá a 5-osové CNC obrábacie stroje, poskytuje vysoko flexibilné, prispôsobiteľné a nákladovo efektívne riešenia rýchlej výmeny nulového bodu pre modernú veľkoobjemovú a maloobjemovú výrobu.
Základné komponenty
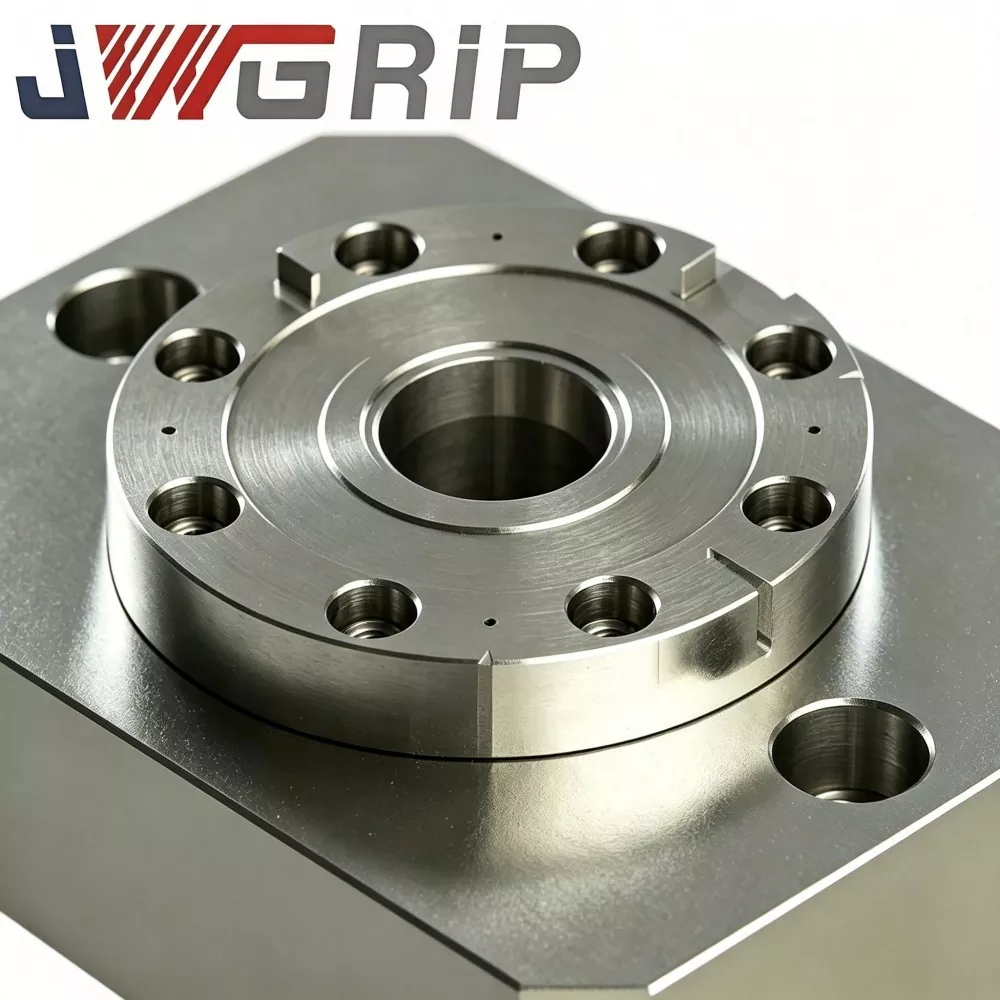
Každé jednostredové polohovacie skľučovadlo JWGRIP s nulovým bodom je samostatný polohovací a uzamykací mechanizmus a nezávisí od vonkajšej základnej paletovej dosky. Každá jednotka zahŕňa:
Hlavné telo Chucka
Zostava polohovacieho puzdra nulového bodu
Zabudovaný pneumatický blokovací piest
Priechody na prívod vzduchu
Rozhranie medzi signálom a výstupom stavu zámku
Montážne otvory príruby
Prístupy nasadenia
Režim 1: Samostatná jednobodová prevádzka
1. Namontujte jedno jednostredové skľučovadlo na pracovný stôl obrábacieho stroja.
2. Na skľučovadlo umiestnite základňu prípravku s jedným ťahadlom s nulovým bodom a aktivujte zaistenie.
3. Ideálne pre jednodielne obrobky, vzorkovanie vložiek do formy a opravy foriem.
Režim 2: Kombinácia viacerých skľučovadiel
1. Pripevnite dve, štyri alebo viac jednostredových skľučovadiel na pracovné stoly stroja s T-drážkou. Nastavte vlastnú stredovú vzdialenosť podľa záberu základne zariadenia.
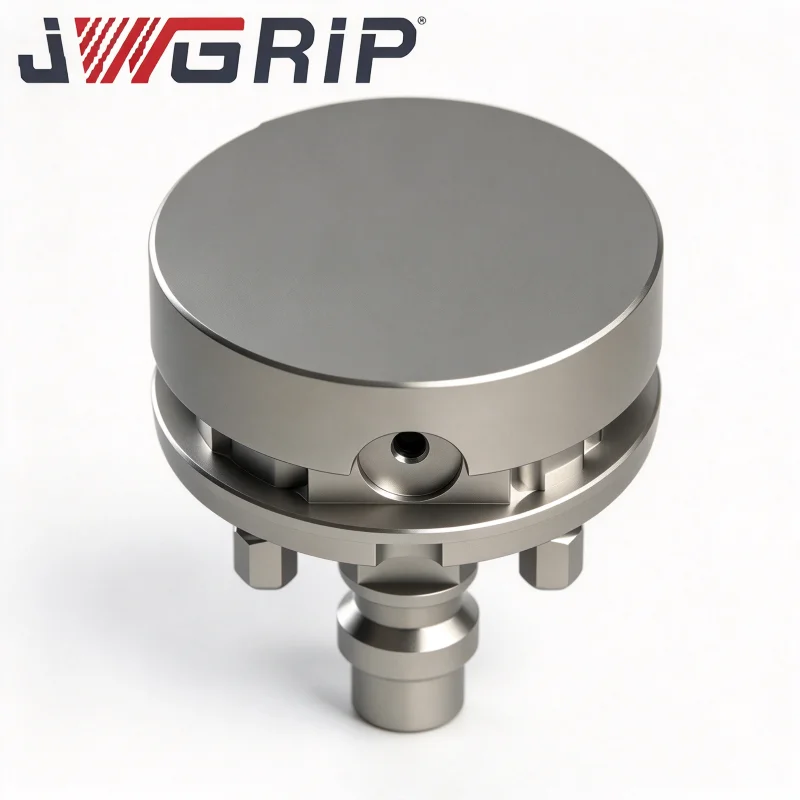
2. Namontujte zodpovedajúce množstvo sťahovacích kolíkov s nulovým bodom na základňu príslušenstva, aby ste dosiahli viacbodové umiestnenie a upnutie.
Kľúčový rozdiel oproti vopred vyrobeným paletám s dvomi alebo štyrmi stredmi: vzdialenosť medzi skľučovadlami je nakonfigurovaná na mieste zákazníkom namiesto prednastavenej vo výrobe, čo vyhovuje nepravidelným, neštandardným základniam upínacích prípravkov.
Kompletný pracovný postup
1. Zaistite skrutky príruby skľučovadla na pracovnom stole obrábacieho stroja.
2. Umiestnite základňu prípravku s nulovým sťahovacími kolíkmi na dosadaciu plochu skľučovadla.
3. Prívod stlačeného vzduchu 0,5 – 0,7 MPa. Vnútorný piest poháňa mechanizmus puzdra na vykonanie blokovania vtiahnutím.
4. Po dokončení uzamknutia sa vyšle signál na potvrdenie polohy NPN a CNC stroj spustí cykly rezania.
5. Po dokončení obrábania uvoľnite tlak vzduchu; puzdrá odblokujú a základňu upínadla možno odstrániť.
Výrobná technika
· Podklad skľučovadla využíva kalenú a temperovanú legovanú oceľ. Polotovary prechádzajú hrubým obrábaním, polodokončovaním a dvojitými cyklami starnutia na zmiernenie napätia, aby sa eliminovalo zvyškové napätie vznikajúce počas CNC spracovania. V podmienkach usporiadania poľa nesie každé skľučovadlo striedavú silu rezného nárazu; neuvoľnené napätie by spustilo neviditeľnú mikrodeformáciu a znížilo presnosť opakovanej lokalizácie počas dlhej doby prevádzky.
· Polohovacie puzdrá používajú ložiskovú oceľ s vysokou tvrdosťou. Vnútorné otvory sú kalené plus honovacie superfinišovanie, aby sa zaručil spoľahlivý výkon pri opakovanom umiestnení každého jednotlivého skľučovadla.
Kritická poznámka pre použitie poľa: Presnosť kvalifikovaná pre jednotlivé skľučovadlá sa nerovná celkovej presnosti systému poľa. Po namontovaní viacerých skľučovadiel na pracovný stôl musia operátori vykonať manuálne nastavenie číselníka a zarovnanie, aby sa nakalibrovali vzájomné polohy medzi skľučovadlami. Toto je základný rozdiel od monolitických továrensky kalibrovaných paliet.
Výhody remesiel
1. Voľné usporiadanie bez obmedzení medzi pevnými rozstupmi staníc V porovnaní s integrovanými vopred vyrobenými paletami s viacerými stanicami umožňujú tieto nezávislé modulárne skľučovadlá používateľom voľne definovať stredovú vzdialenosť skľučovadla. Prispôsobuje sa nepravidelným neštandardným základniam upínacích prípravkov a rieši problém nemeniteľných prednastavených polôh otvorov na hotových paletách.
2. Nákladovo efektívne pre odber vzoriek, maloobjemové a sporadické objednávky opráv plesní Pre modifikáciu foriem a vzorkovanie prototypov s nízkou mierou využitia pracovnej stanice sa znížia počiatočné kapitálové výdavky.
3. Nainštalujte kompaktné pracovné stoly s obmedzeným inštalačným priestorom Niektoré kompaktné 5-osové a malé obrábacie centrá nedokážu umiestniť veľké integrované palety s nulovým bodom. Jednostredové skľučovadlá s kompaktným tvarom možno rozložiť, aby sa naplno využil obmedzený priestor stola s T-drážkou.
4. Pohodlné postupné rozširovanie kapacity V počiatočnej fáze projektu nasaďte malý počet skľučovadiel na vzorkovanie v skúšobnej prevádzke. Keď objem objednávky neskôr narastie, jednoducho si zakúpte ďalšie identické skľučovadlá, aby ste vytvorili polia s viacerými skľučovadlami. Existujúce jednotky zostávajú plne použiteľné s nulovým odpadom z predchádzajúcich investícií.
5. Podpora manuálnej prevádzky aj automatických dodatočných montáží Operátori môžu zariadenia vymieňať manuálne. Medzitým sa pneumatické porty a signálne rozhrania pripájajú k riadiacim systémom PLC. Po usporiadaní poľa môže celý upínací systém pracovať s priemyselnými robotmi pre automatické nakladanie a vykladanie.
6. Kompatibilné so štandardným sťahovacím kolíkom D20 s nulovým bodom v celej našej sérii svietidiel
Príbehy aplikácií
JWGRIP Single Center Zero Point Positioning Chuck je široko používaný vo výrobniach foriem a v maloobjemových továrňach na výrobu presných komponentov. Dva terénne prípady ukazujú jeho silné stránky, ako aj prirodzené obmedzenia modulárnych riešení.
Prípad 1: Stredne veľká továreň na výrobu foriem
Tento zákazník dostáva najmä zákazky na opravu plesní a odber vzoriek nových produktov namiesto hromadnej opakovanej výroby.
· Počiatočná investícia: 4 sady jednostredových skľučovadiel JWGRIP s nulovým bodom. Väčšinu času bežia iba 1-2 skľučovadlá na odber vzoriek a opravy vložiek formy. Keď sú potrebné väčšie základne upínacích prípravkov, štyri skľučovadlá sú zostavené do usporiadania poľa.
· Výsledok: V porovnaní s nákupom kompletnej palety so štyrmi stredmi sa znížia počiatočné obstarávacie náklady a zvýši sa miera využitia vybavenia pre malosériové objednávky.
· Obmedzenie: Zakaždým, keď sa v režime poľa zmenia špecifikácie základne, je potrebná opätovná kalibrácia pre relatívne polohy skľučovadla, čo si vyžaduje viac pracovných hodín na nastavenie.
Prípad 2: Subdodávateľ presných komponentov
Továreň vlastní niekoľko kompaktných 5-osových obrábacích centier, ktorých stolový priestor sa nezmestí na štandardné palety s nulovým bodom na viacerých staniciach.
· Na každom 5-osovom stroji sú nainštalované dve jednostredové skľučovadlá JWGRIP. Vlastné prispôsobené rozstupy skľučovadiel sa zhodujú s ich vlastnými základňami.
· Rýchla výmena nulového bodu sa realizuje na kompaktnom 5-osovom zariadení, čím sa prelomí prekážka, že vopred vyrobené integrované palety nemožno inštalovať na pracovné stoly malých rozmerov.
Kompletný pracovný postup výroby
1. Kovanie a popúšťanie zliatinovej ocele
2. Hrubé opracovanie
3. Prvé starnutie na zmiernenie stresu
4. Polodokončenie
5. Sekundárne starnutie na zmiernenie stresu
6. Veľmi presné brúsenie pomocných plôch
7. Lisovanie puzdier
8. Zostava pneumatického obvodu a signálneho komponentu
9. Skúška vzduchotesnosti udržiavania tlaku
10. Nezávislá kontrola presnosti jednej jednotky
11. Ošetrenie na ochranu proti hrdzi
12. Exportné balenie
Kontrolný zoznam
· Nezávislý test presnosti opakovaného polohovania pre každé jednotlivé skľučovadlo
· 5-minútový test vzduchotesnosti; maximálny povolený pokles tlaku ≤0,02 MPa
· Funkčný test cyklického zamykania a odomykania
· Overenie funkcie logiky výstupu signálu
Tipy na hodnotenie
1. Uprednostňujte vyhodnotenie svojho výrobného vzoru Vyberte si jednostredové skľučovadlá JWGRIP pre úlohy opráv vzoriek, neštandardné nepravidelné základne upínadiel alebo stroje s obmedzeným priestorom na stole. Pre dlhodobú pevnú 2-4-staničnú hromadnú výrobu sa viac odporúčajú monolitické integrované palety, aby sa znížila záťaž pri kalibrácii na mieste.
2. Ak sa plánuje rozloženie poľa s viacerými skľučovadlami, skontrolujte rozloženie T-drážok obrábacieho stroja, aby ste zaručili vôľu pri montáži príruby. Vyhraďte si dostatok pracovných hodín na indikáciu a kalibráciu na stroji.
3. Udržiavajte stabilný tlak zo zdroja vzduchu v dielni v rozmedzí 0,5 – 0,7 MPa. Vyhraďte si vstupné body signálu PLC NPN pre projekty orientované na automatizáciu.
4. Na mieste si overte špecifikácie vyťahovacieho kolíka nulového bodu. Štandardná verzia pasuje na sťahovacie gombíky D20. Vlastné zostavy vnútorných puzdier sú k dispozícii na požiadanie pre alternatívne veľkosti sťahovacích kolíkov.
Prevádzkové postupy
· Pripevnite jednostredové skľučovadlá k pracovným stolom pomocou prírubových skrutiek. Utiahnite presne podľa požiadaviek na hodnotu krútiaceho momentu. Nedostatočný krútiaci moment spôsobuje mikropohyb tela skľučovadla počas rezania a poškodzuje presnosť lokalizácie; nadmerný krútiaci moment deformuje substrát skľučovadla.
· Nainštalujte olejovo-vodný filter na prednú časť vstupu vzduchu, aby ste zablokovali vlhkosť a nečistoty a zabránili tak hrdzaveniu puzdier a odieraniu, ktoré by viedlo k posunu presnosti.
· Nastriekajte aerosól suchého maziva na puzdrá skľučovadla po každých kumulatívnych 80 až 100 pracovných hodinách. Kvapalný motorový olej je prísne zakázaný, pretože olej zachytáva kovové úlomky a spôsobuje poruchy zablokovania puzdier.
· Pri každej zmene zmeny vyfúkajte skľučovadlo stlačeným vzduchom.
· Pri konfigurácii rozloženia poľa: pri každej úprave rozloženia skľučovadla musia operátori znova určiť a prekalibrovať polohy vzájomného skľučovadla; staré parametre súradníc nemožno priamo znova použiť.
· Zabráňte silnému nárazu na lokalizačnú plochu skľučovadla. Kolízia natrvalo zničí presnosť jednotky.
Balenie a preprava
· Balenie: Každé jednotlivé skľučovadlo má samostatný exportný kartón odolný voči nárazom s penovou vnútornou ochranou. Hromadné objednávky s viacerými skľučovadlami prijímajú prípady exportnej triedy z masívneho dreva.
· Štandardná dodacia lehota: 13 – 19 pracovných dní. Vybrané štandardné SKU sú držané na sklade pre urýchlené odoslanie.
Popredajná podpora
· Záruka: 12-mesačná záruka na celú jednotku pokrýva výrobné chyby jednotlivých jednotiek skľučovadla. Presnosť vzájomnej polohy zostavy poľa po inštalácii zákazníkom na mieste je vylúčená zo záruky, ktorá patrí k prácam pri uvedení do prevádzky na strane zákazníka.
· Technické dokumenty: Dodávajú sa online prevádzkové dokumenty a výkresy.
· Platená služba: Vzdialená technická podpora je k dispozícii pre hromadné objednávky.
· Vlastná úprava: Je možné vykonať úpravu rozmeru príruby, zmenu špecifikácie vyťahovacieho čapu.
· Vyhodnotenie vzorky: Je možné usporiadať skúšobnú vzorku s jedným skľučovadlom; kupujúci prevezme vzorové náklady na dopravu.
FAQ
Q1: Sú vzájomné polohy viacerých skľučovadiel v usporiadaní poľa vopred kalibrované vo výrobe?
Odpoveď: Nie. Továrenská kontrola zaručuje iba presnosť každého samostatného skľučovadla. Po montáži poľa na pracovný stôl obrábacieho stroja si stredová vzdialenosť a rovnobežnosť medzi skľučovadlami vyžadujú manuálnu indikáciu a kalibráciu zákazníkom na stroji. Toto je vlastná vlastnosť jednotiek modulárneho typu.
Otázka 2: V ktorých scenároch by som sa mal vyhnúť výberu tohto jednostredového polohovacieho skľučovadla s nulovým bodom?
Odpoveď: Pre hromadnú výrobu s trvalo pevným usporiadaním staníc sa uprednostňujú monolitické integrované palety, aby sa eliminovali opakované kalibračné práce. Neodporúča sa ani pre rozmiestnenie polí vo veľkom meradle, ak vo vašej dielni chýbajú technici oboznámení s prácou s ukazovaním číselníka a zarovnávaním.
Otázka 3: Môžu sa tieto skľučovadlá kombinovať s mojimi existujúcimi paletami s nulovým bodom?
Odpoveď: Základy svietidiel môžu byť zdieľané, pokiaľ špecifikácia sťahovacieho kolíka zodpovedá štandardu D20. Dokonca aj pre rozloženia so zmiešaným nastavením je kalibrácia na stroji pre relatívne polohy stále povinná.
Q4: Môže skľučovadlo JWGRIP Single Center Zero Point Positioning Skľučovadlo fungovať na 5-osových strojoch?
A: Áno. Jeho kompaktný pôdorys vyhovuje kompaktným 5-osovým zariadeniam. Posúďte riziká kolízie medzi upínacím prostriedkom, skľučovadlom a pohybom naklonenia vretena počas fázy výberu.
Prehľad rozhodnutí o obstarávaní
Hlavná sila JWGRIP Single-Center Zero-Point Positioning Chuck spočíva v modulárnej flexibilite. Čiastočné pracovné hodiny pri uvedení do prevádzky na mieste vymieňa za voľne konfigurovateľné rozstupy staníc, širokú kompatibilitu strojov a investíciu s postupným rozširovaním.
Táto modulárna jednotka nie je univerzálne „vyššia“ v porovnaní s integrovanými monolitickými paletami. Zameriava sa na špecifické výrobné režimy: vzorkovanie prototypov a opravy foriem, nepravidelné neštandardné prípravky, malé CNC stroje a továrne plánujúce postupné zavádzanie systému nulového bodu.
Odoslať dopyt
Kontaktné informácie
-
Adresa
č. 44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, Čína
-
Tel
-
Email
Vitajte na odoslaní dopytu spoločnosti JWGRIP. Náš profesionálny technický a predajný tím poskytne bezplatný výber príslušenstva, prispôsobený návrh riešenia a presnú cenovú ponuku.
Odporúčania noviniek